

कोल्ड हेडिंग
तार कापून ब्लँक बनवा आणि थंड अवस्थेत डोके ठोका
कोल्ड हेडिंगमध्ये तारेचा लहान तुकडा कापून खोलीच्या तापमानावर सेकंदाच्या अंशात एका टोकाला हातोड्याने डोके बनवले जाते. तुमच्याकडचे जवळजवळ प्रत्येक स्क्रू, बोल्ट, खिळा आणि रिव्हेट असाच बनला आहे. यात जवळजवळ धातू वाया जात नाही आणि घन भाग बनवण्याच्या सर्वात जलद पद्धतींपैकी ही एक आहे.
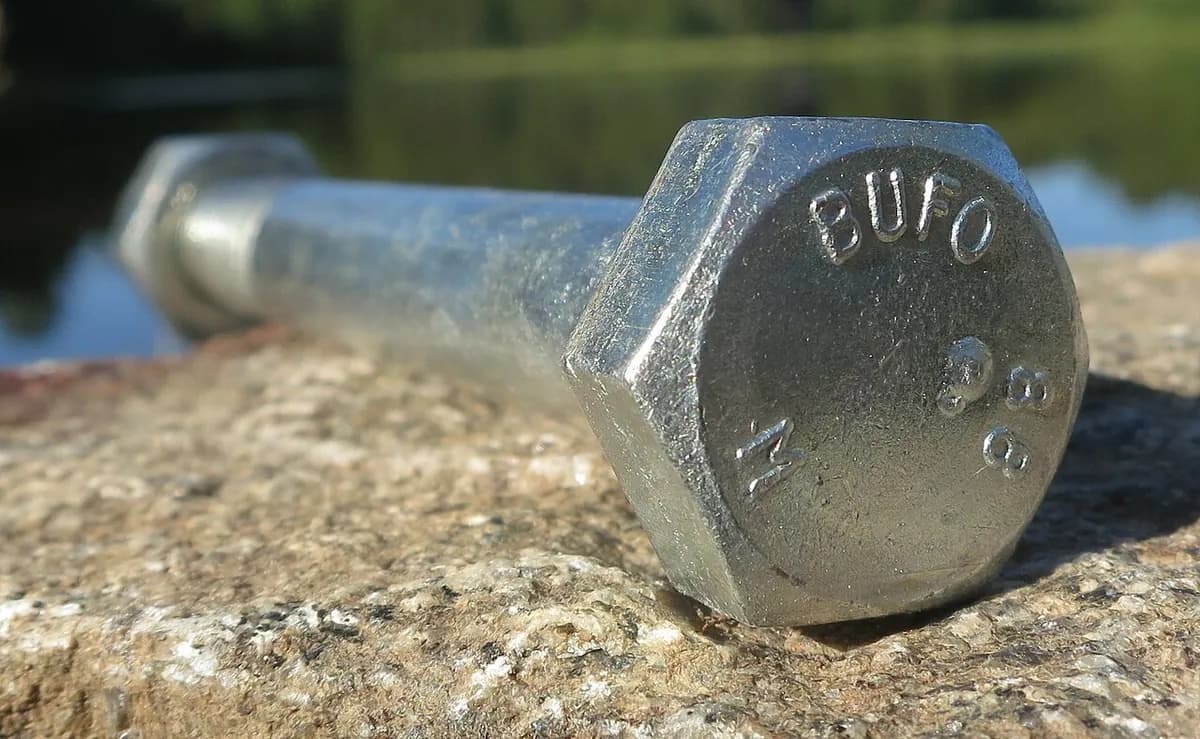
हे कसे चालते
ब्लँक कापा. ओढलेली तार (धडा 3.4) गुंडाळीतून भरवली जाते, सरळ केली जाते आणि फीड ट्यूबमधून ढकलली जाते. कटर अगदी योग्य लांबीचा ब्लँक (लहान तुकडा) कापतो.
पहिल्या ठोक्याने अपसेट करा. ट्रान्सफर फिंगर ब्लँक डायमध्ये (छिद्र असलेला कठीण ठोकळा) ठेवतात. पंच त्याच्या टोकावर आघात करतो आणि त्याला अपसेट करतो (लहान आणि जाड दाबतो), त्यामुळे खरखरीत शंकू बनतो.
डोके बनवा. पुढच्या स्टेशनवर हेडिंग पंच शंकूला सपाट करून अंतिम डोके बनवतो. पंचवरील पिन खाच दाबून बनवते, उदाहरणार्थ स्क्रूड्रायव्हरसाठी क्रॉस किंवा हेक्स सॉकेट.
बाहेर काढा. इजेक्टर पिन तयार ब्लँकला डायमधून बाहेर ढकलतो. मग स्क्रू ब्लँक थ्रेड रोलिंगकडे (धडा 3.6) जातो, आणि अनेकदा हीट ट्रीटमेंट आणि प्लेटिंगकडे.
मुख्य तथ्ये
- साहित्य
- कमी आणि मध्यम कार्बन स्टील, मिश्र स्टील, स्टेनलेस स्टील, अॅल्युमिनियम, तांबे आणि पितळ
- सामान्य भाग
- स्क्रू, बोल्ट, रिव्हेट, खिळे, पिन, बॉल ब्लँक, स्पार्क-प्लगचे बॉडी, लहान शाफ्ट
- भागाचा आकार
- सहसा सुमारे 1 mm ते सुमारे 30 mm व्यास, आणि काही शे मिलिमीटरपर्यंत लांब
- अचूकता
- व्यासांवर सहसा सुमारे ±0.05–0.1 mm; डोक्यावर किंचित सैल
- पृष्ठभागाची फिनिश
- गुळगुळीत, किंचित चमकदार आकार दिलेले पृष्ठभाग, कापल्याच्या कोणत्याही खुणा नाहीत
- कोणत्या बॅच आकारासाठी योग्य
- खूप मोठे: दहा हजारो ते लाखो एकसारखे भाग
- टूलिंग आणि मशीनचा खर्च
- डाय आणि पंच सेट: हजारो डॉलर. बहु-स्टेशन हेडर: शेकडो हजार ते लाखो डॉलर
- वेग
- लहान भाग: अनेकदा प्रति मिनिट काही शे; मोठे बोल्ट: प्रति मिनिट दहा
ताकद आणि मर्यादा
बलस्थाने
- अत्यंत जलद आणि प्रति भाग स्वस्त
- जवळजवळ वाया नाही: चिप्स नाहीत, जवळजवळ सर्व तार उत्पादन बनते
- थंड कामामुळे धातू अधिक मजबूत होतो आणि दाण्याची दिशा डोक्याला अनुसरते
- स्वयंचलित यंत्रांमधून अतिशय पुनरावृत्तीक्षम भाग
मर्यादा
- टूलिंग आणि सेटअप फक्त खूप मोठ्या बॅचमध्येच फायदेशीर ठरतात
- तारेपासून बनवलेल्या तुलनेने लहान, गोल आकारांपुरते मर्यादित
- थंड अवस्थेत दाबल्यावर तडकू नये इतका धातू तन्य असायला हवा
- घट्ट वैशिष्ट्यांसाठी (बारीक थ्रेड, अचूक बोअर) अतिरिक्त पायऱ्या लागतात
कुठे वापरली जाते
- फास्टनरलाकडाचे आणि मशीन स्क्रू, बोल्ट, रिव्हेट, खिळे
- ऑटोमोबाईलव्हील बोल्ट, इंजिन बोल्ट, बॉल-जॉइंट स्टड, व्हॉल्व्हचे भाग
- इलेक्ट्रॉनिक्सफोन आणि लॅपटॉपसाठी लहान स्क्रू, संपर्क पिन
- बांधकामअँकर बोल्ट, स्ट्रक्चरल बोल्ट, खिळे
- बेअरिंगघासण्यापूर्वीचे स्टील बॉल ब्लँक
ओळखायची कशी
- शँकमध्ये गुळगुळीतपणे मिसळणारे डोके, कोणताही सांधा किंवा वेल्ड रेषा नाही.
- दूरच्या टोकावर किंचित खडबडीत किंवा चपटे टोक, जिथे तार कातरली गेली.
- डोक्यावर पंचने दाबलेली उंच किंवा ठसवलेली अक्षरे किंवा आकडे (बोल्ट ग्रेड आणि उत्पादकाच्या खुणा).
- हजारोंच्या संख्येने एकसारखे भाग, सहसा मोठ्या खोक्यांत विकले जातात.
यांच्याशी तुलना
पाहा
Corey @ SmithReps · स्क्रूला डोके कसे बनवले जाते याचे एक मिनिटाचे विहंगावलोकन
Nedschroef Machinery · बहु-स्टेशन फॉर्मर ठोक्यामागून ठोका भागाला कसा आकार देतो
Arjaan Buijk · प्रत्येक स्टेशनवर धातू कसा वाहतो याचे सिम्युलेशन
INFASCO · बोल्ट कारखाना, तारेच्या गुंडाळीपासून तयार बोल्टपर्यंत
खरी छायाचित्रे पाहा
- Wikipedia: Cold heading — तत्त्व, हेडरचे प्रकार आणि दाण्याचा प्रवाह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- कोल्ड हेडिंग तार कापून ब्लँक बनवते आणि त्यावर थंड अवस्थेत काही ठोक्यांत डोके पंच करते.
- एका यंत्रातील अनेक स्टेशन प्रत्येक भागाला पायरी पायरीने, प्रति मिनिट शेकडो वेळा आकार देतात.
- ते जवळजवळ प्रत्येक स्क्रू, बोल्ट आणि रिव्हेट जवळजवळ कोणताही वाया न घालवता बनवते.
बल्क फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 3.1शॉर्टफोर्जिंग (ओपन-डाय आणि क्लोज्ड-डाय)तप्त धातू सपाट किंवा आकाराच्या डायमध्ये दाबाधडा उघडा
 3.2रोलिंगफिरत्या रोलमधील फटीतून धातू ओढाधडा उघडा
 3.3एक्स्ट्रूजन (अॅल्युमिनियम प्रोफाइल आणि प्लास्टिक पाइप)धातू किंवा प्लास्टिक आकार दिलेल्या डायमधून ढकलाधडा उघडा
 3.4वायर ड्रॉइंगरॉड अधिकाधिक लहान डायमधून ओढाधडा उघडा
 3.6थ्रेड रोलिंग आणि टॅपिंगब्लँकवर धागा दाबा, किंवा छिद्रात कापा किंवा दाबाधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.