

टर्निंग (लेथ)
पार्ट फिरतो; एकबिंदू टूल कापते
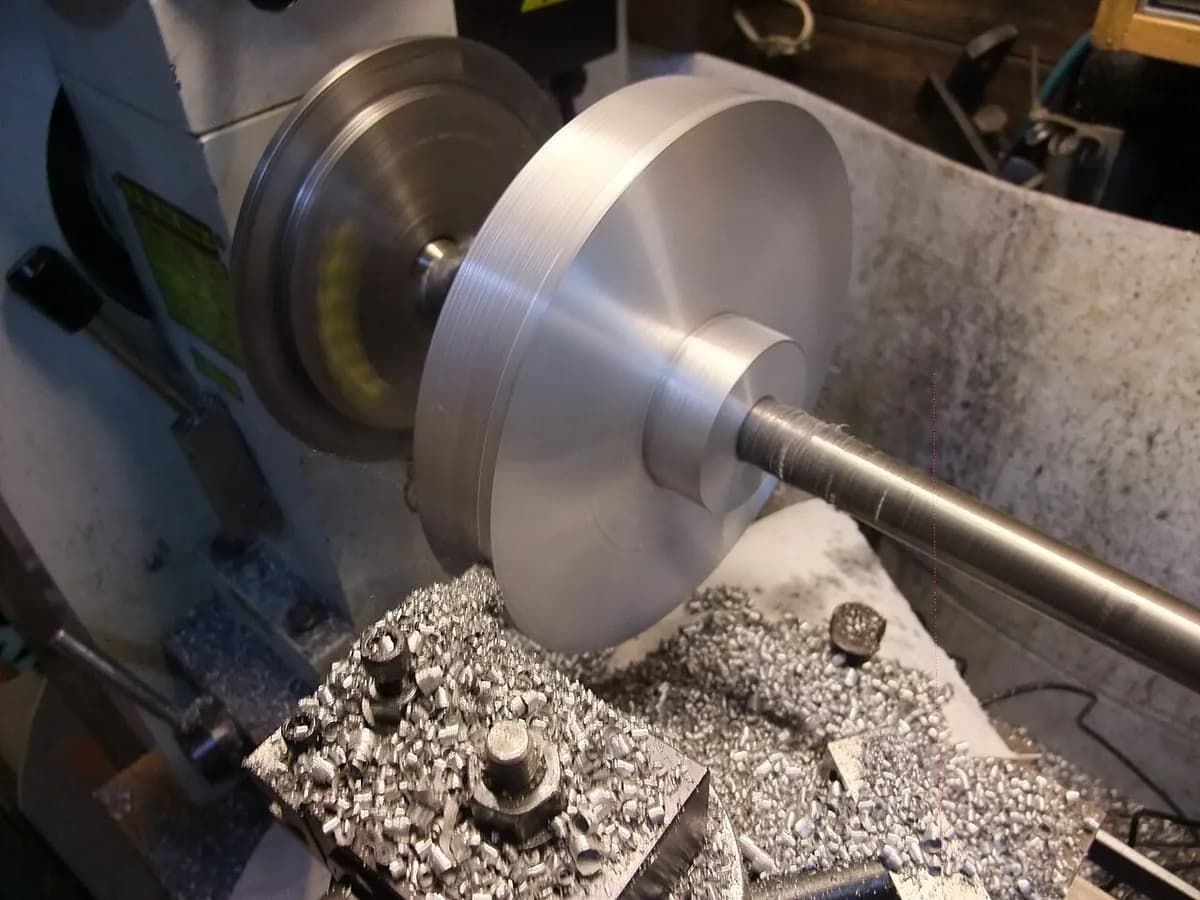
टर्निंगने गोल पार्ट बनतात: लेथ (पार्ट फिरवणारे यंत्र) एक बार फिरवतो आणि एक तीक्ष्ण टूल त्यावरून सरकत मटेरियल कापून काढते. लाकडी बेसबॉल बॅट, टेबलाचा पाय आणि इलेक्ट्रिक मोटरमधील स्टील शाफ्ट हे सर्व टर्न केलेले असतात. पार्टला अचूक व्यास देण्याची ही नेहमीची पद्धत आहे.
टर्निंग (लेथ) एका मिनिटात, MecMade कडून
हे कसे चालते
पार्ट क्लॅम्प करा. बार हेडस्टॉकवर, म्हणजे लेथच्या मोटरच्या टोकाला, चकमध्ये (जबड्यांसह फिरणारा क्लॅम्प) पकडला जातो. टेलस्टॉक सेंटर (दूरच्या टोकावरील टोकदार आधार) लांब पार्टना स्थिर ठेवतो.
फिरवा. स्पिंडल पार्ट फिरवतो, साधारणपणे काही शे ते काही हजार rpm (प्रति मिनिट फेरे) वर. लहान व्यास आणि मऊ धातू जास्त वेगाने फिरवले जातात.
कटची खोली ठरवा. टूल कटच्या खोलीइतके (किती खोल चावते) अक्षाकडे आत सरकते, साधारणपणे रफिंगसाठी 1–4 mm आणि फिनिशिंग पाससाठी 0.1–0.5 mm.
टूलला पुढे सरकवा. कॅरेज (सरकणारा टूल होल्डर) टूलला अक्षाला समांतर फीड रेटने सरकवते, साधारणपणे प्रति फेरा 0.05–0.5 mm.
चिप सोलून काढा. टूल बाहेरचा थर कापून चिप बनवते आणि मागे लहान, अगदी गोल व्यास सोडते. तोच लेथ टोक सपाट फेस करू शकतो आणि खाचा किंवा धागे कापू शकतो. तो बोअर करू शकतो (छिद्र आतून मोठे करणे) आणि पार्ट ऑफ करू शकतो (तयार तुकडा कापून मोकळा करणे).
मुख्य तथ्ये
- साहित्य
- जवळजवळ सर्व धातू (स्टील, अॅल्युमिनियम, पितळ, टायटॅनियम), तसेच प्लॅस्टिक आणि लाकूड
- सामान्य भाग
- शाफ्ट, पिन, बुशिंग (स्लीव्ह), पुली, थ्रेडेड फिटिंग, नॉब
- भागाचा आकार
- 1 mm पेक्षा लहान घड्याळाच्या भागांपासून अनेक मीटर लांब रोल आणि शाफ्टपर्यंत
- अचूकता
- व्यासांवर साधारणपणे ±0.01–0.05 mm; काळजी घेतल्यास सुमारे ±0.005 mm
- पृष्ठभागाची फिनिश
- साधारणपणे Ra 0.8–3.2 µm (Ra = सरासरी खडबडीतपणा; 1 µm म्हणजे मिलिमीटरचा हजारावा भाग), बारीक फीडच्या खुणांसह
- कोणत्या बॅच आकारासाठी योग्य
- एकेक पार्टपासून लाखोंपर्यंत; बार फीडर असलेले स्वयंचलित लेथ मोठ्या संख्येसाठी विनादेखरेख चालतात
- टूलिंग आणि मशीनचा खर्च
- इन्सर्ट (बदलता येणारी कार्बाइड टूल टोके) प्रत्येकी काही डॉलर; लेथ काही हजार डॉलरपासून (मॅन्युअल) दहापट किंवा लाख डॉलरपर्यंत (CNC, संगणक-नियंत्रित)
- वेग
- लहान पार्टसाठी काही सेकंद ते काही मिनिटे; मोठ्या शाफ्टसाठी अनेक तास
ताकद आणि मर्यादा
बलस्थाने
- अतिशय अचूक व्यास, सर्व एकाच सामायिक अक्षावर
- कापता येणाऱ्या जवळजवळ कोणत्याही मटेरियलवर चालते
- स्वस्त, प्रमाणित टूल; पार्टनुसार वेगळे टूलिंग नाही
- बार फीडर आणि CNC सह ऑटोमेट करणे सोपे
मर्यादा
- फक्त गोल आकार, जोपर्यंत लेथवर फिरणारी टूल नसतात
- बारचा काही भाग चिप्समध्ये बदलतो (पुनर्वापर करता येतो, पण तरीही कचरा)
- लांब, पातळ पार्ट आधाराशिवाय वाकतात आणि थरथरतात
- लाखो साध्या पार्टसाठी फॉर्मिंग (कोल्ड हेडिंग) जलद आहे आणि कमी वाया घालवते
कुठे वापरली जाते
- ऑटोमोबाईलशाफ्ट, व्हील हब, ब्रेक डिस्क, व्हॉल्व्हचे भाग
- एरोस्पेसलँडिंग गियरचे भाग, इंजिन शाफ्ट, हायड्रॉलिक फिटिंग
- ऊर्जा आणि अवजड उद्योगटर्बाइन रोटर, पंप शाफ्ट, स्टील मिलचे रोल
- वैद्यकीयबोन स्क्रू, इम्प्लांट पिन, डेंटल इम्प्लांट
- रोजच्या वस्तूपेनची नळी, नॉब, फर्निचरचे पाय, बेसबॉल बॅट
ओळखायची कशी
- गोल पृष्ठभागांभोवती फिरणाऱ्या बारीक, समान अंतरावरील कड्या किंवा सर्पिल: टूलच्या फीडच्या खुणा.
- मध्यभागाभोवती वर्तुळांच्या नक्षीसह सपाट टोके, कधी कधी मध्यभागी लहान उंचवटा किंवा गिरकी राहिलेली.
- पायऱ्या, खाचा, चेम्फर (कडांवरील लहान उतार) आणि धागे जे सर्व एका अक्षावर अचूक जुळतात.
यांच्याशी तुलना
पाहा
RAPID DIRECT · CNC टर्निंग कसे चालते याचे साधे स्पष्टीकरण
WWU Engineering and Design · मूलभूत क्रिया, मॅन्युअल लेथवर दाखवलेल्या
Haas Automation · मोठ्या CNC लेथवर जड रफिंग कट, खऱ्या चिप्ससह
GlacernMachineTools · CNC लेथवर मालिका उत्पादन कसे दिसते
खरी छायाचित्रे पाहा
- Wikipedia: Lathe — जुन्या आणि आधुनिक लेथची मुक्तपणे वापरता येणारी छायाचित्रे
- Wikipedia: Lathe center — लाइव्ह सेंटर आणि सेंटरमधील टर्निंग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- पार्ट फिरतो आणि टूल सरकते: म्हणूनच टर्निंगने गोल आकार बनतात.
- तीन सेटिंग प्रत्येक कट ठरवतात: स्पिंडलचा वेग, फीड आणि कटची खोली.
- सर्पिल फीडच्या खुणा आणि एका सामायिक अक्षावरील वैशिष्ट्ये टर्न केलेला पार्ट ओळखून देतात.
मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 5.2शॉर्टमिलिंगफिरणारा अनेक धारांचा कटर स्थिर भागावरून फिरतोधडा उघडा
 5.3शॉर्टड्रिलिंगफिरणारी ट्विस्ट ड्रिल भागात सरळ घुसतेधडा उघडा
 5.4ब्रोचिंगदात असलेला लांब दांडा एका फटक्यात आरपार किंवा आडवा ओढला जातोधडा उघडा
 5.5गिअर कटिंग (हॉबिंग, शेपिंग)हॉब किंवा शेपर कटर गिअरचे दात तयार करतातधडा उघडा
 5.6नर्लिंगकडक चाकत्या फिरत्या भागावर पकडीची नक्षी दाबतातधडा उघडा
 5.7ग्रायंडिंगकडक कणांची वेगवान चाकती पृष्ठभाग खरवडतेधडा उघडा
 5.8होनिंगदगड छिद्राच्या आत फिरतात आणि सरकतातधडा उघडा
 5.9सुपरफिनिशिंग आणि पॉलिशिंगबारीक स्टोन किंवा बफ शेवटची सूक्ष्म शिखरे काढून टाकतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.