

मिलिंग
फिरणारा अनेक धारांचा कटर स्थिर भागावरून फिरतो
मिलिंगमध्ये अनेक दात असलेल्या फिरत्या कटरने भाग कोरला जातो, तर वर्कपीस कटरसमोरून सरकवली जाते. यातून सपाट पृष्ठभाग, स्लॉट, पॉकेट आणि जवळजवळ कोणताही 3D आकार बनतो: इंजिन ब्लॉकचे पृष्ठभाग, प्लास्टिक इंजेक्शन मोल्ड आणि अनेक लॅपटॉपची अॅल्युमिनियम बॉडी मिलिंगने बनतात. ही सर्वात बहुमुखी मशिनिंग प्रक्रिया आहे.
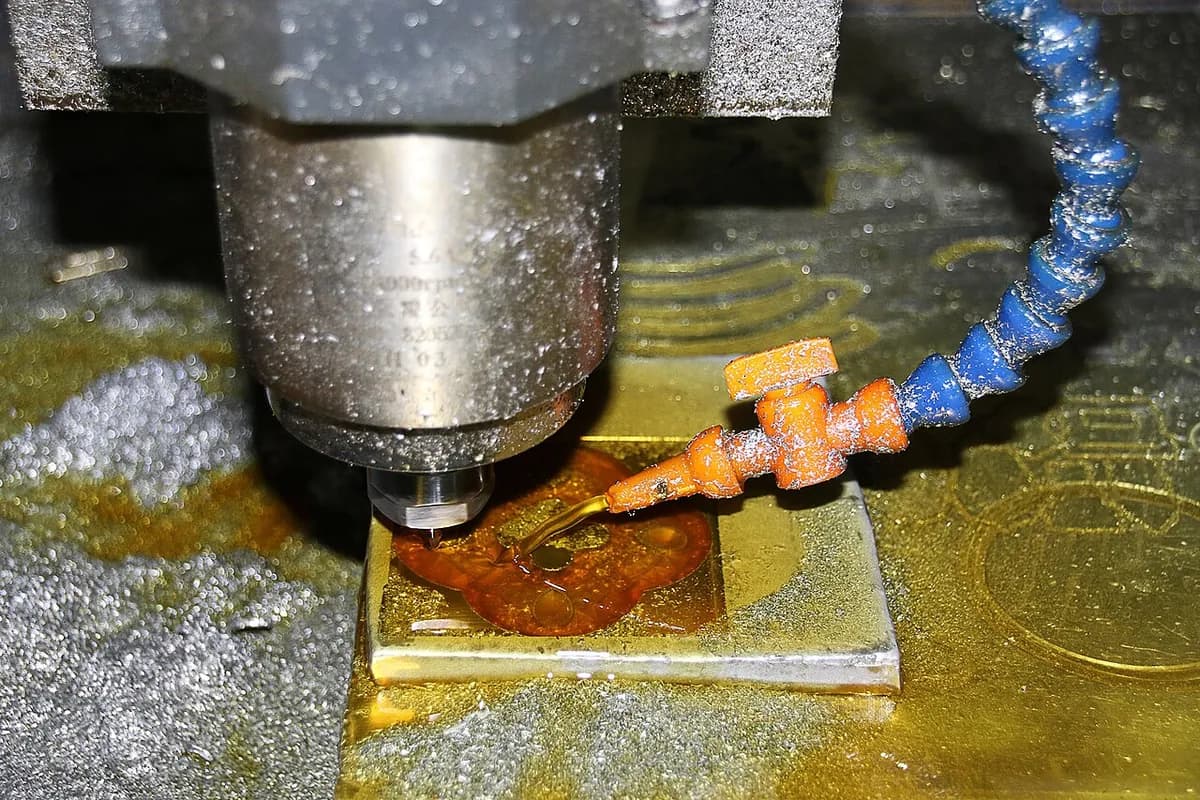
मिलिंग एका मिनिटात, MecMade कडून
हे कसे चालते
ब्लॉक क्लॅम्प करा. कटिंग फोर्स मोठे असल्यामुळे व्हाइस (स्क्रूने चालणारा क्लॅम्प) किंवा बोल्ट वर्कपीसला मशीन टेबलवर घट्ट धरून ठेवतात.
कटर फिरवा. स्पिंडल अनेक कटिंग धारा (दात) असलेला कटर फिरवतो. स्टीलमधील मोठ्या कटरसाठी वेग काही शे rpm (प्रति मिनिट फेरे) असतो, तर अॅल्युमिनियममधील लहान कटरसाठी 20,000 किंवा अधिक.
खोली ठरवा. कटर कटच्या खोलीपर्यंत खाली आणला जातो: फिनिशिंगसाठी मिलिमीटरचा काही दशांश भाग, तर रफिंगसाठी अनेक मिलिमीटर.
भाग पुढे सरकवा. टेबल भाग कटरखालून सरकवते. प्रत्येक दात लहानसा घास घेतो, साधारणपणे 0.05–0.2 मिमी जाडीचा, आणि त्याला चिप म्हणून उडवून देतो.
मार्गावर चला. CNC प्रोग्राम (कॉम्प्युटर न्यूमेरिकल कंट्रोल: मशीन कोड केलेल्या निर्देशांकांनुसार चालते) कटरला X, Y आणि Z मध्ये चालवतो. तो बाह्यरेषा आखतो आणि अनेक पासमध्ये पॉकेट्स मोकळी करतो, आधी रफिंग आणि शेवटी फिनिशिंग, आणि कटर आपोआप बदलतो.
मुख्य तथ्ये
- साहित्य
- धातू (अॅल्युमिनियम, स्टील, टायटॅनियम, पितळ), प्लास्टिक, लाकूड, कंपोझिट
- सामान्य भाग
- ब्रॅकेट, हाउसिंग, इंजिन ब्लॉक, मोल्ड आणि डाइज, गिअरबॉक्स केसेस, प्रोटोटाइप
- भागाचा आकार
- काही मिलिमीटरपासून मोठ्या गॅन्ट्री मशीनवर (विमानाच्या पंखाचे भाग) अनेक मीटरपर्यंत
- अचूकता
- साधारणपणे ±0.01–0.05 मिमी; अचूक मशीनवर सुमारे ±0.005 मिमी
- पृष्ठभागाची फिनिश
- साधारणपणे Ra 0.8–3.2 µm (Ra = सरासरी खडबडीतपणा; 1 µm म्हणजे मिलिमीटरचा हजारावा भाग), टूलपाथच्या दिसणाऱ्या रेषांसह
- कोणत्या बॅच आकारासाठी योग्य
- एकच नग आणि प्रोटोटाइपपासून हजारो भागांपर्यंत
- टूलिंग आणि मशीनचा खर्च
- कटर काही दहा ते काही शे डॉलर्सचे असतात; मशीन काही हजार डॉलर्स (मॅन्युअल) ते शेकडो हजार किंवा अधिक (5-अक्षीय CNC) असतात
- वेग
- किती सामग्री काढायची यावर अवलंबून, प्रति भाग काही मिनिटे ते तास
ताकद आणि मर्यादा
बलस्थाने
- जवळजवळ कोणताही आकार बनवते: सपाट पृष्ठभाग, स्लॉट, पॉकेट, 3D पृष्ठभाग
- भागासाठी खास टूलिंग लागत नाही: नवीन डिझाइनला फक्त नवीन प्रोग्राम लागतो
- अचूक आणि पुनरावृत्ती करण्यायोग्य, ऑटोमेट करायला सोपे
- बहुतेक घन सामग्रीवर चालते
मर्यादा
- जास्त संख्येत कास्टिंग किंवा मोल्डिंगपेक्षा प्रति भाग हळू आणि महाग
- सुरुवातीच्या ब्लॉकचा बराचसा भाग चिप्समध्ये बदलू शकतो
- आतील कोपऱ्यांना नेहमी त्रिज्या राहते, कारण कटर गोल असतो
- खोल, अरुंद पोकळ्या अवघड असतात: लांब, बारीक कटर वाकतात आणि थरथरतात
कुठे वापरली जाते
- एरोस्पेसपंखाचे रिब्ज आणि स्पार्स, इंजिन केसिंग, घन अॅल्युमिनियम किंवा टायटॅनियममधून मशिन केलेले ब्रॅकेट
- ऑटोमोबाईलइंजिन ब्लॉक आणि सिलिंडर हेड (सपाट पृष्ठभाग), गिअरबॉक्स हाउसिंग, प्रोटोटाइप
- टूलिंगइंजेक्शन मोल्ड, डाय-कास्टिंग डाइज, स्टॅम्पिंग डाइज
- इलेक्ट्रॉनिक्सलॅपटॉप आणि फोनच्या बॉडी, हीट सिंक, एन्क्लोजर
- वैद्यकीयगुडघा आणि नितंबाचे इम्प्लांट, शस्त्रक्रियेची उपकरणे
ओळखायची कशी
- सपाट पृष्ठभागांवर बारीक समांतर रेषा किंवा एकमेकांवर येणारे कंस: कटरचे मार्ग.
- पॉकेटमधील गोलसर आतील कोपरे, कटरच्या त्रिज्येशी जुळणारे.
- मोठ्या सपाट पृष्ठभागांवर मोठे गोलाकार भोवरे, आणि वक्र 3D पृष्ठभागांवर बारीक कंगोरे (स्कॉलप्स).
यांच्याशी तुलना
पाहा
Autodesk Fusion · नवशिक्यांसाठी मिलिंगची मूलतत्त्वे
Sandvik Coromant · काम करणाऱ्या मिलिंग कटरचे जवळून दृश्य
DMG MORI · 5-अक्षीय मशिनिंग सेंटर (भाग तिरकाही करू शकणारी CNC मिल), उत्पादकाने दाखवलेले
Practical Machinist · गुंतागुंतीचे भाग कोरणारे खरे 5-अक्षीय कट
खरी छायाचित्रे पाहा
- Wikipedia: Milling (machining) — कटर, मिलिंग मशीन आणि मशिनिंग सेंटर
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- मिलिंगमध्ये कटर फिरतो आणि मशीन भाग किंवा कटरला प्रोग्राम केलेल्या मार्गावर हलवते.
- प्रत्येक दात लहानसा घास घेतो, म्हणून जास्त दातांचा कटर जलद फीड करू शकतो.
- गोलसर आतील कोपरे आणि बारीक मार्गरेषा ही मिलिंग केलेल्या भागाची खूण आहे.
मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 5.1शॉर्टटर्निंग (लेथ)पार्ट फिरतो; एकबिंदू टूल कापतेधडा उघडा
 5.3शॉर्टड्रिलिंगफिरणारी ट्विस्ट ड्रिल भागात सरळ घुसतेधडा उघडा
 5.4ब्रोचिंगदात असलेला लांब दांडा एका फटक्यात आरपार किंवा आडवा ओढला जातोधडा उघडा
 5.5गिअर कटिंग (हॉबिंग, शेपिंग)हॉब किंवा शेपर कटर गिअरचे दात तयार करतातधडा उघडा
 5.6नर्लिंगकडक चाकत्या फिरत्या भागावर पकडीची नक्षी दाबतातधडा उघडा
 5.7ग्रायंडिंगकडक कणांची वेगवान चाकती पृष्ठभाग खरवडतेधडा उघडा
 5.8होनिंगदगड छिद्राच्या आत फिरतात आणि सरकतातधडा उघडा
 5.9सुपरफिनिशिंग आणि पॉलिशिंगबारीक स्टोन किंवा बफ शेवटची सूक्ष्म शिखरे काढून टाकतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.