

सिंकर EDM
ठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतात
सिंकर EDM (इलेक्ट्रिकल डिस्चार्ज मशिनिंग, ज्याला डाय-सिंकिंग किंवा रॅम EDM असेही म्हणतात) लहान विद्युत ठिणग्यांनी धातूमध्ये आकाराची पोकळी जाळते. ग्रेफाइट किंवा तांब्याचा इलेक्ट्रोड, पोकळीच्या निगेटिव्हच्या आकाराचा (पोकळी जिथे हवी तिथे उंचवटे), स्टीलला कधीही स्पर्श न करता त्यात खोल जातो. प्लास्टिक भागांचे अनेक मोल्ड, जसे झाकणे, फोन केस आणि कारच्या आतील ट्रिम, त्यांच्या खोल रिब आणि तीक्ष्ण आतील कोपऱ्यांसह असे बनतात.
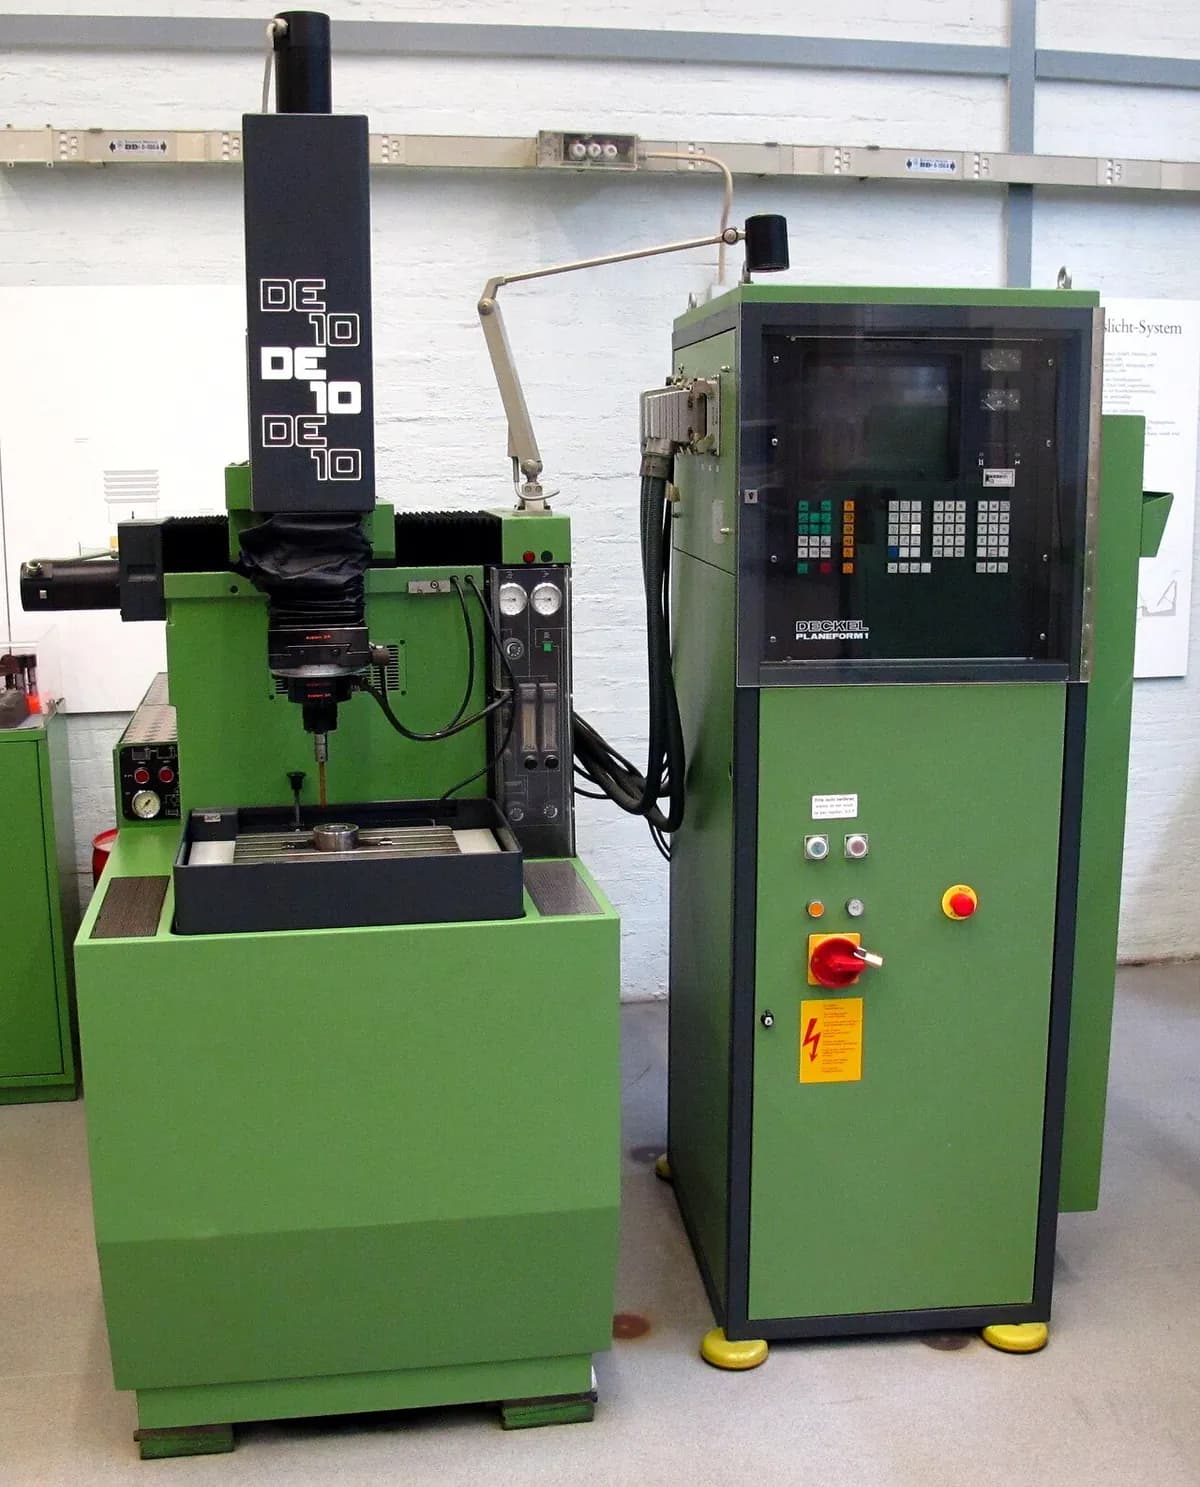
हे कसे चालते
इलेक्ट्रोडला आकार द्या. ग्रेफाइट किंवा तांब्याचा इलेक्ट्रोड पोकळीच्या अचूक निगेटिव्हमध्ये मिल केला जातो, ठिणगीच्या फटीसाठी जागा ठेवण्यासाठी किंचित लहान.
वर्कपीस बुडवा. स्टीलचा ब्लॉक डायइलेक्ट्रिक तेलाच्या (विद्युतरोधक द्रव) टाकीत टेबलवर ठेवलेला असतो. तेल ठिणगी तयार होईपर्यंत प्रवाह अडवते, धातू थंड करते आणि कचरा वाहून नेते.
फट कमी करा. सर्वो (स्वतःची जागा सतत दुरुस्त करणारी मोटर) इलेक्ट्रोडला फक्त लहानशी फट उरेपर्यंत खाली आणतो, साधारणपणे मिलिमीटरचे काही शतांश. दोघे कधीही स्पर्श करत नाहीत.
ठिणगी. पल्स जनरेटर लहान व्होल्टेज स्पंदने सोडतो. प्रत्येक स्पंदन तेलातून आरपार जाते आणि सुमारे 8,000–12,000 °C ची ठिणगी सूक्ष्म खळगा वितळवून त्याचे बाष्प करते.
धुवा आणि पुढे जा. स्पंदनांच्या दरम्यान तेल फटीतून कचरा वाहून नेते. इलेक्ट्रोड प्रति सेकंद हजारो ठिणग्यांसह खोलवर जात असताना सर्वो फट स्थिर ठेवतो.
हळुवार फिनिश करा. मशीन कमजोर ठिणग्यांकडे वळते, अनेकदा नवीन फिनिशिंग इलेक्ट्रोड आणि लहान फिरत्या हालचालीसह. लहान ठिणग्या लहान खळगे सोडतात, ज्यामुळे अंतिम आकार आणि पोत मिळतो.
मुख्य तथ्ये
- साहित्य
- कोणतीही विद्युत वाहक सामग्री: कठीण केलेले टूल स्टील, टंगस्टन कार्बाइड, टायटॅनियम, निकेल मिश्रधातू, तांबे. प्लास्टिक, काच किंवा बहुतेक सिरॅमिक नाही.
- सामान्य भाग
- मोल्ड आणि डाइच्या पोकळ्या, खोल अरुंद रिब आणि स्लॉट, तीक्ष्ण आतील कोपरे, कठीण केलेल्या भागांमधील बंद कीवे आणि अंतर्गत षटकोन
- भागाचा आकार
- 1 मिमीपेक्षा लहान रचनांपासून सुमारे एक मीटर रुंद मोल्ड ब्लॉकमधील पोकळ्यांपर्यंत
- अचूकता
- साधारणपणे सुमारे ±0.01 मिमी; काळजीपूर्वक फिनिशिंगसह काही मायक्रॉन (मिलिमीटरचे हजारांश)
- पृष्ठभागाची फिनिश
- मॅट आणि बारीक खळग्यांचा. खडबडीतपणा Ra (पृष्ठभागावरील खुरटांची सरासरी उंची) रफिंगमध्ये सुमारे 10 µm पासून फिनिशिंगमध्ये सुमारे 0.2 µm पर्यंत
- कोणत्या बॅच आकारासाठी योग्य
- एकेरी नग आणि टूलिंग (प्रत्येक मोल्ड अद्वितीय); मध्यम मालिकेतील लहान अचूक भाग
- टूलिंग आणि मशीनचा खर्च
- मशीन साधारणपणे $100,000–500,000; प्रति आकार एक खास इलेक्ट्रोड, अनेकदा अनेक (रफिंग आणि फिनिशिंग)
- वेग
- संथ: साधारणपणे प्रति मिनिट 2–400 मिमी³ धातू; मोल्ड पोकळीला अनेकदा तास ते दिवस लागतात
ताकद आणि मर्यादा
बलस्थाने
- कठीण केलेले स्टील आणि कार्बाइड मऊ धातूइतक्याच सहज कापते
- कटिंग बल नाही, म्हणून पातळ रिब आणि बारीक तपशील टिकतात
- तीक्ष्ण आतील कोपरे आणि जवळजवळ कोणत्याही आकाराच्या खोल बंद पोकळ्या
- मशीनमधूनच एकसारखे, पुनरावृत्ती करण्यायोग्य पोत
मर्यादा
- फक्त विद्युत वाहक सामग्रीवर चालते
- संथ: खोल पोकळीसाठी तास किंवा दिवस
- प्रत्येक आकारासाठी खास इलेक्ट्रोड लागतो, आणि इलेक्ट्रोड झिजतात
- पातळ रीकास्ट थर (पुन्हा घट्ट झालेली, ठिसूळ त्वचा) सोडते, ज्याला पॉलिशिंग लागू शकते
कुठे वापरली जाते
- प्लास्टिक इंजेक्शन मोल्डझाकणे, हाउसिंग, कनेक्टर आणि कारच्या आतील भागांच्या पोकळ्या
- डाय कास्टिंग आणि फोर्जिंगअॅल्युमिनियम हाउसिंग आणि फोर्ज केलेल्या हाताच्या साधनांसाठी कठीण केलेले डाइज
- एरोस्पेसनिकेल-मिश्रधातूच्या टर्बाइन पात्यांमधील आकाराची कूलिंग छिद्रे
- इलेक्ट्रॉनिक्सलहान कनेक्टर भागांसाठी मोल्ड आणि स्टॅम्पिंग डाइज
- टूल रूममहागड्या भागांत अडकलेले तुटलेले टॅप आणि ड्रिल काढणे
ओळखायची कशी
- लहान एकमेकांवर येणाऱ्या खळग्यांनी बनलेला एकसारखा मॅट, “फ्रॉस्टेड” पृष्ठभाग, एकाच दिशेने जाणाऱ्या साधनाच्या खुणांशिवाय.
- तीक्ष्ण आतील कोपरे आणि खोल, अरुंद रिब ज्यांना कोणताही फिरता कटर गाठू शकत नाही.
- मोल्ड केलेल्या प्लास्टिक भागांवर एकसारखा बारीक दाण्यांचा मॅट पोत अनेकदा ठिणग्यांनी कोरलेल्या मोल्डमधून येतो (VDI 3400 पोत प्रमाणावर श्रेणीबद्ध).
- शॉपमध्ये: भागाच्या अचूक “निगेटिव्ह” सारखे दिसणारे गडद राखाडी ग्रेफाइट इलेक्ट्रोड.
यांच्याशी तुलना
पाहा
Practical Machinist · EDM चे मूलभूत भौतिकशास्त्र, नवशिक्यांसाठी समजावलेले
temmy candra wijaya · इलेक्ट्रोड, फट आणि ठिणग्यांचे अॅनिमेशन
Defiance Machine · तेलाखाली पोकळी जाळणारे खरे मशीन
Sodick Inc. · देखरेखीशिवाय चालण्यासाठी स्वयंचलित इलेक्ट्रोड बदल
खरी छायाचित्रे पाहा
- Wikipedia: Electrical discharge machining — तत्त्वाची आकृती, सिंकर आणि वायर EDM मशीन
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- सिंकर EDM तेलातील लहान ठिणग्यांनी, कितीही कठीण असो, कोणत्याही वाहक धातूमध्ये आकाराच्या इलेक्ट्रोडची नक्कल करते.
- ते संथ आहे आणि खास इलेक्ट्रोड लागतात, म्हणून मोल्ड, डाइ आणि इतर कशानेही न बनणाऱ्या आकारांसाठी ते परवडते.
- तीक्ष्ण आतील कोपरे आणि एकसारखा मॅट, खळगे असलेला पृष्ठभाग शोधा.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.