

वॉटरजेट कटिंग
खूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करते
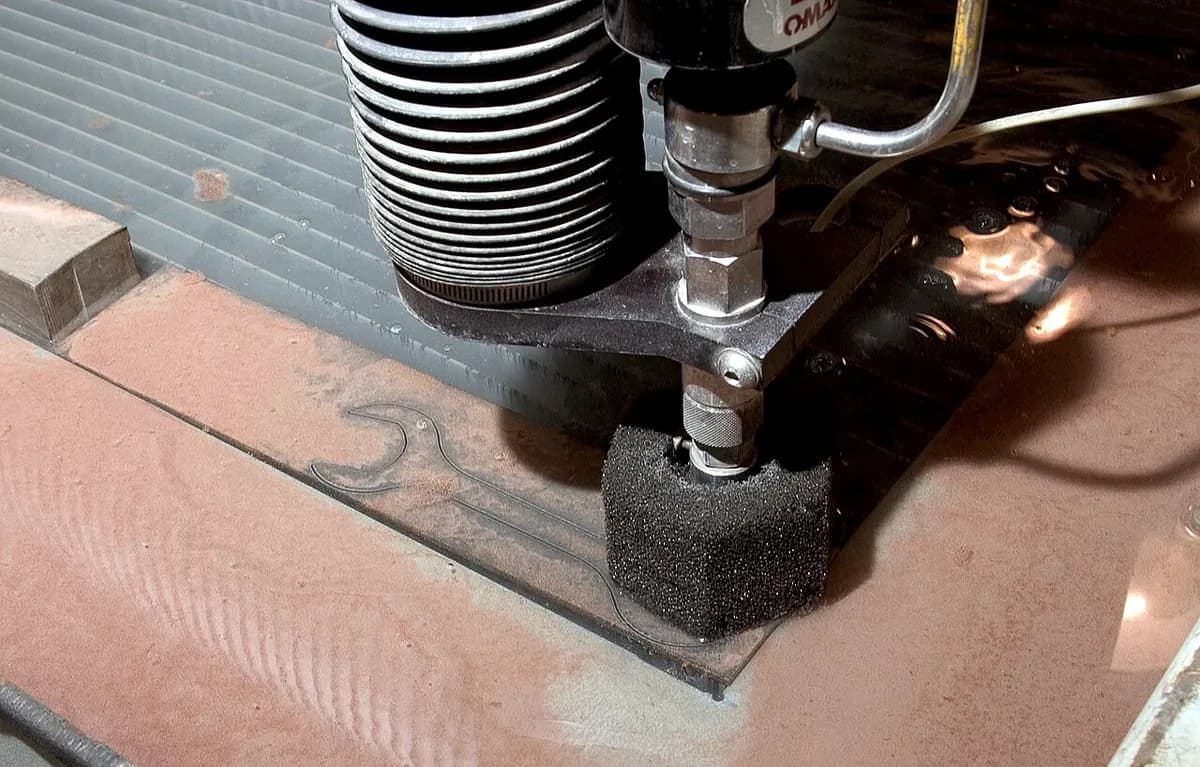
वॉटरजेट कटिंग केसाएवढ्या पातळ पाण्याच्या धारेने मटेरियल कापते, जी प्रचंड दाबाने लहानशा रत्नातून ढकलली जाते. बारीक गार्नेट वाळू मिसळल्यावर झोत स्टील, टायटॅनियम, दगड आणि काच कापतो; फक्त शुद्ध पाणी फोम, रबर आणि अन्नदेखील कापते. काहीही गरम होत नसल्याने कडेचे मूळ गुणधर्म टिकतात, म्हणूनच उष्णतेने खराब होणाऱ्या मटेरियलसाठी वॉटरजेट हा कटर आहे.
हे कसे चालते
दाब वाढवा. पंप, साधारणपणे इंटेन्सिफायर (दाब वाढवणारा पिस्टन पंप), पाण्याचा दाब सुमारे 4,000 bar (60,000 psi) पर्यंत वाढवतो, काही यंत्रे त्याहूनही जास्त.
झोत तयार करा. पाणी ओरिफिसमधून जाते: नीलमणी, माणिक किंवा हिऱ्याचे रत्न ज्यात मिलिमीटरच्या काही दशांश रुंदीचे छिद्र असते. दाबाचे रूपांतर वेगात होते, सुमारे 900 m/s पर्यंत.
अपघर्षक मिसळा. वेगवान झोत मिक्सिंग चेंबर ओलांडतो आणि हॉपरमधून गार्नेट वाळू आत ओढतो, स्प्रे बाटली द्रव ओढते तसे.
नेम धरा आणि झिजवा. लांब, कठीण मिक्सिंग ट्यूब (किंवा फोकसिंग ट्यूब) मिश्रण सुमारे 1 mm रुंद झोतात सरळ करते. लाखो कण वर्कपीसवर आदळतात आणि त्यातून अरुंद केर्फ (कापलेली खाच) झिजवतात.
झोत पकडा. वर्कपीसखाली, खोल पाण्याची टाकी वापरलेला झोत मंद करते आणि वापरलेली वाळू व कचरा गोळा करते.
मार्गावर चला. CNC हेडला रूपरेषेवरून सरकवते. जाड कटच्या तळाशी झोत मागे वाकतो, म्हणून कोपरे तीक्ष्ण राहावेत यासाठी यंत्र कोपऱ्यांवर हळू होते.
मुख्य तथ्ये
- साहित्य
- जवळजवळ काहीही: स्टील, टायटॅनियम, अॅल्युमिनियम, दगड, काच, सिरॅमिक, कंपोझिट (अपघर्षकासह); फोम, रबर, कापड, कागद, अन्न (शुद्ध पाणी)
- सामान्य भाग
- सपाट रूपरेषा, गॅस्केट, दगडाचे काउंटरटॉप आणि इनले, काचेचे पॅनेल, एअरोस्पेस ब्रॅकेट
- भागाचा आकार
- अनेक मीटरपर्यंतचे टेबल; धातू सुमारे 150 mm जाडीपर्यंत
- अचूकता
- अनेकदा सुमारे ±0.1 mm; जाड पार्टमध्ये थोडा निमुळतेपणा दिसतो
- पृष्ठभागाची फिनिश
- मॅट, वाळू-फवाऱ्यासारखे दिसणे; वरच्या भागाजवळ गुळगुळीत, तळाजवळ हलक्या लहरी रेषा; उष्णता-प्रभावित क्षेत्र नाही
- कोणत्या बॅच आकारासाठी योग्य
- एक पार्ट ते मध्यम मालिका
- टूलिंग आणि मशीनचा खर्च
- टूलिंग नाही; यंत्रे हजारो ते काही लाख डॉलर, शिवाय गार्नेट आणि पंपची देखभाल
- वेग
- लेसर किंवा प्लाझ्मापेक्षा हळू; जाड धातूसाठी प्रति मीटर कटला काही मिनिटे लागू शकतात
ताकद आणि मर्यादा
बलस्थाने
- उष्णता नाही: वाकणे, कडक होणे किंवा जळालेल्या कडा नाहीत
- दगड, काच आणि कंपोझिटसह जवळजवळ कोणतेही मटेरियल कापते
- जाड पार्ट, धातू सुमारे 150 mm पर्यंत
- एक यंत्र टूल बदलल्याशिवाय अनेक मटेरियल कापते
मर्यादा
- थर्मल पद्धतींपेक्षा प्रति मीटर कट हळू आणि जास्त खर्चिक
- गार्नेट, पंप सील आणि ओरिफिस महाग उपभोग्य वस्तू आहेत
- सुमारे 1 mm चा केर्फ आणि जाड पार्टमध्ये थोडा निमुळतेपणा
- ओले आणि गोंगाटी; पार्ट वाळवावे लागतात आणि टाकीतील गाळ साफ करावा लागतो
कुठे वापरली जाते
- एरोस्पेसटायटॅनियम आणि कंपोझिट पार्ट ज्यांना उष्णतेने इजा झाली असती
- दगड आणि काचस्वयंपाकघरातील काउंटरटॉप, फरशीचे इनले, काचेचे पॅनेल आणि मोझाइक
- मशीन शॉपजाड प्लेटचे ब्लँक, प्रोटोटाइप, कठीण मिश्रधातूचे पार्ट
- ऑटोमोबाईलआतील कार्पेट, हेडलाइनर आणि सील (शुद्ध पाणी)
- अन्नकेक, चॉकलेट बार आणि गोठवलेल्या माशांचे तुकडे करणे (शुद्ध पाणी)
- गॅस्केट आणि फोमरबर गॅस्केट, फोम पॅकेजिंग इन्सर्ट
ओळखायची कशी
- मॅट, बारीक वाळू-फवारलेला कटचा पृष्ठभाग, उष्णतेचा रंग अजिबात नसलेला.
- जाड कटच्या तळाजवळ हलक्या वक्र रेषा, कटच्या दिशेपासून मागे वाकलेल्या.
- थोडा निमुळतेपणा: कट अनेकदा तळापेक्षा वरच्या बाजूला किंचित रुंद असतो.
- दगड किंवा काचेतील गुंतागुंतीचे आकार, जसे फरशीचे इनले, जे कोणत्याही करवतीने बनवता आले नसते.
यांच्याशी तुलना
पाहा
Fireball Tool · वॉटरजेट टेबलची मूलभूत माहिती, नवशिक्यांसाठी
Waterjet Channel - Daniel Adair · पंप, ओरिफिस, मिक्सिंग ट्यूब आणि कॅचर टँकचे स्पष्टीकरण
Secrets of Everyday Things · स्टील कापण्यासाठी फक्त दाब पुरेसा का नाही
OMAXCorp · निमुळतेपणा सुधारणारे झुकणारे हेड, जवळून
खरी छायाचित्रे पाहा
- Wikipedia: Water jet cutter — अपघर्षक कटिंग हेडच्या आकृतीसह आढावा (ओरिफिस, गार्नेट, मिक्सिंग ट्यूब)
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- लहानशा रत्न ओरिफिसवर दाबाचे रूपांतर वेगात होते; गार्नेट वाळू झोताला कापण्याची ताकद देते.
- उष्णता नाही, त्यामुळे ते दगड, काच, कंपोझिट आणि उष्णता-संवेदनशील धातू स्वच्छ कापते.
- लेसर किंवा प्लाझ्मापेक्षा हळू आणि जास्त ओले, सुमारे 1 mm केर्फ आणि थोड्या निमुळतेपणासह.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.