

अल्ट्रासोनिक मशीनिंग
कंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळते
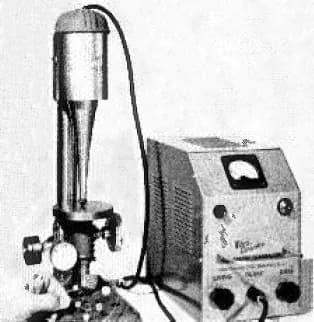
अल्ट्रासोनिक मशीनिंगमध्ये आकार दिलेले टूल अपघर्षक कणांच्या पेस्टमधून कठीण, ठिसूळ मटेरियलवर प्रति सेकंद सुमारे 20,000 वेळा कंपित होते. प्रत्येक आघात सूक्ष्म खपल्या उडवतो, त्यामुळे टूलचा आकार हळूहळू काच किंवा सिरॅमिकमध्ये तडा न देता उतरतो. ते काच आणि सिरॅमिकमध्ये चौकोनी, तारेच्या आकाराची आणि खाचेसारखी छिद्रे बनवते, जी ड्रिलने फुटली असती.
हे कसे चालते
सिग्नल तयार करा. जनरेटर साधारणपणे 18–40 kHz (प्रति सेकंद हजार चक्रे) वर विद्युत सिग्नल तयार करतो, जो मानवी श्रवणश्रेणीच्या अगदी वर आहे.
त्याचे कंपनात रूपांतर करा. पायझोइलेक्ट्रिक ट्रान्सड्यूसर (व्होल्टेजनुसार वाढणारे आणि आक्रसणारे स्फटिकांचे स्टॅक) सिग्नलचे यांत्रिक कंपनात रूपांतर करतो.
ते वाढवा. हॉर्न, किंवा सोनोट्रोड (निमुळता होत जाणारा धातूचा दांडा), हालचाल टूलच्या टोकावर मिलिमीटरच्या काही शतांशापर्यंत वाढवतो.
स्लरी द्या. स्लरी (पाण्यात मिसळलेले बोरॉन कार्बाइड, सिलिकॉन कार्बाइड किंवा अॅल्युमिनासारखे अपघर्षक कण) टूल आणि पार्टच्या मधून वाहते.
खपल्या उडवा. टूलचा प्रत्येक आघात कण पृष्ठभागात ढकलतो. ठिसूळ मटेरियल सूक्ष्म खपल्यांच्या रूपात तडकून निघते; टूल स्वतः कधीच थेट कापत नाही.
पुढे सरका आणि नक्कल करा. हलका, स्थिर दाब टूलला खाली ढकलतो, त्यामुळे त्याचा अचूक उलटा आकार पार्टमध्ये उतरतो. ताजी स्लरी कचरा वाहून नेते.
मुख्य तथ्ये
- साहित्य
- कठीण, ठिसूळ मटेरियल: काच, क्वार्ट्झ, नीलमणी, अॅल्युमिना आणि झिर्कोनिया सिरॅमिक, सिलिकॉन कार्बाइड, फेराइट, कार्बाइड. मऊ, तन्य धातूंवर कमकुवत.
- सामान्य भाग
- ठिसूळ पार्टमध्ये गोल आणि वेगळ्या आकाराची छिद्रे, खाचा, उथळ पोकळ्या आणि कोरीव काम
- भागाचा आकार
- वैशिष्ट्ये सुमारे 0.1 mm पासून काही दहा मिलिमीटरपर्यंत; टूलचा पृष्ठभाग साधारणपणे लहान असतो
- अचूकता
- साधारणपणे मिलिमीटरचे काही शतांश
- पृष्ठभागाची फिनिश
- बारीक आणि मॅट, उष्णतेची इजा किंवा बर नाही; बारीक ग्रिटने अधिक गुळगुळीत, अनेकदा Ra (पृष्ठभागावरील उंचवट्यांची सरासरी उंची) 1 µm पेक्षा कमी
- कोणत्या बॅच आकारासाठी योग्य
- प्रोटोटाइपपासून मोठ्या मालिकेपर्यंत (एक पार्ट ते 100,000 किंवा अधिक)
- टूलिंग आणि मशीनचा खर्च
- टूल साधी आणि मऊ (अनेकदा कमी-कार्बन स्टील) पण लवकर झिजतात; यंत्रे हजारो डॉलरपासून, CNC रोटरी आवृत्त्यांसाठी अधिक
- वेग
- हळू: टूल साधारणपणे प्रति मिनिट मिलिमीटरचा काही अंश ते सुमारे एक मिलिमीटर पुढे जाते
ताकद आणि मर्यादा
बलस्थाने
- काच, सिरॅमिक आणि रत्ने तडा न देता कापते
- फक्त गोल नव्हे, कोणत्याही आकाराचे छिद्र
- उष्णता नाही, रासायनिक बदल नाही, बर नाही
- EDM आणि ECM च्या विपरीत, विद्युत विरोधकांवर चालते
मर्यादा
- हळू, विशेषतः खोल छिद्रांसाठी
- टूल झिजते आणि बदलावे किंवा पुन्हा आकार द्यावा लागतो
- मऊ, तन्य धातूंवर कमकुवत, जे खपल्या उडण्याऐवजी दबतात
- खोल छिद्रे निमुळती होतात आणि स्लरी तळापर्यंत पोहोचायला अडचण येते
कुठे वापरली जाते
- इलेक्ट्रॉनिक्ससिरॅमिक सबस्ट्रेट, फेराइट आणि क्वार्ट्झ पार्टमधील छिद्रे आणि खाचा
- ऑप्टिक्सकाच, क्वार्ट्झ आणि नीलमणी खिडक्यांमधील आकार दिलेली छिद्रे
- एरोस्पेसतांत्रिक सिरॅमिक आणि सिरॅमिक कंपोझिटमधील वैशिष्ट्ये
- घड्याळ निर्मिती आणि दागिनेरत्ने आणि नीलमणी पार्टमध्ये ड्रिलिंग
- प्रयोगशाळावैज्ञानिक उपकरणांसाठी काच आणि क्वार्ट्झ पार्ट
ओळखायची कशी
- काच किंवा सिरॅमिकमध्ये कापलेली गोल नसलेली छिद्रे (चौकोन, तारे, खाचा).
- बारीक, धुरकट मॅट पोत असलेल्या आणि उष्णतेच्या खुणा नसलेल्या छिद्राच्या भिंती.
- खोल छिद्रांत थोडा निमुळतेपणा, आणि बाहेर पडण्याच्या कडेवर लहान खपल्या.
यांच्याशी तुलना
पाहा
ADTW Study · कंपित होणारे टूल, स्लरी आणि पोकळीचे अॅनिमेशन
Innovative learning of Engineering By MuthuKumar · ट्रान्सड्यूसर, हॉर्न, टूल आणि स्लरी फीड यांचे स्पष्टीकरण
Berkness Company · मशीनिंग शॉपमधील खरे चित्रण
DMG MORI · आधुनिक रोटरी प्रकार: कंपित होणारे फिरते डायमंड टूल
खरी छायाचित्रे पाहा
- Wikipedia: Ultrasonic machining — तत्त्व, वारंवारता, अपघर्षक आणि प्रकार (बहुतांश मजकूर)
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- प्रति सेकंद सुमारे 20,000 वेळा कंपित होणारे टूल अपघर्षक कणांवर आघात करते, जे ठिसूळ मटेरियल खपल्या काढून कापतात.
- काच, सिरॅमिक आणि रत्नांसाठी आकारदार छिद्रे बनवण्याची ही पद्धत आहे, जी ड्रिल आणि ठिणग्या हाताळू शकत नाहीत.
- काच किंवा सिरॅमिकमध्ये धुरकट भिंत असलेली वेगळ्या आकाराची छिद्रे शोधा.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.