

आर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)
फ्यूजन: विद्युत आर्क कडा आणि सहसा फिलर वितळवतो
आर्क वेल्डिंगमध्ये विद्युत आर्कने धातूच्या भागांच्या कडा वितळवल्या जातात, त्यामुळे ते एकत्र वाहतात आणि एकसंध तुकडा बनून गोठतात. सायकलच्या फ्रेम आणि ट्रेलरपासून पूल आणि जहाजांपर्यंत स्टील जोडण्याची ही सर्वात सामान्य पद्धत आहे. या प्रकरणातील इतर फ्यूजन वेल्डिंग पद्धती हीच कल्पना सुधारतात: वितळवा, मिसळा, पुन्हा गोठवा.
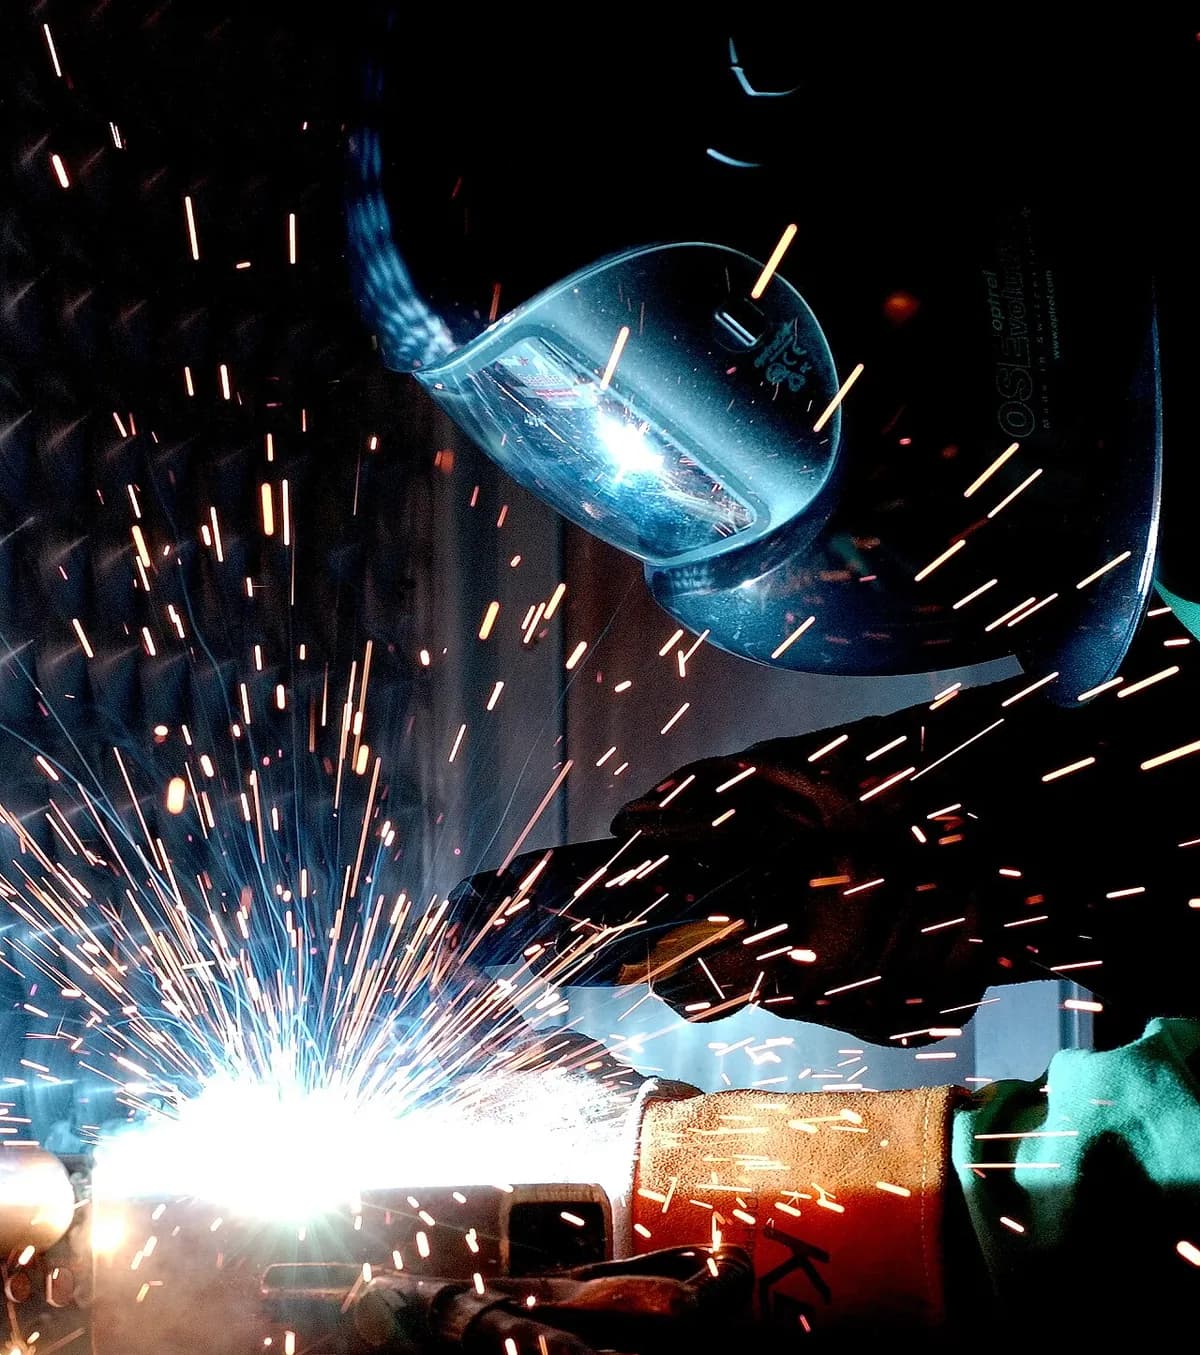
आर्क वेल्डिंग (MIG/MAG, TIG, स्टिक) एका मिनिटात, MecMade कडून
हे कसे चालते
सर्किट पूर्ण करा. पॉवर सोर्स केबलद्वारे टॉर्चकडे प्रवाह पाठवतो आणि वर्कपीसवरील ग्राउंड क्लॅम्प तो परत आणतो. सामान्य सेटिंग्ज दहा ते काही शे अँपिअर आणि फक्त सुमारे 10–35 व्होल्ट असतात.
आर्क सुरू करा. तार धातूला स्पर्श करून मागे खेचली की विद्युत आर्क (गरम, विद्युतवाहक वायूतून सतत जाणारी ठिणगी) तयार होतो. त्याचे तापमान अनेक हजार अंश सेल्सिअसपर्यंत जाते.
वितळलेला साठा तयार करा. आर्क दोन्ही भागांच्या कडा वितळवून द्रव धातूचा एक लहान डोह बनवतो, ज्याला वेल्ड पूल म्हणतात. तुलनेसाठी, स्टील सुमारे 1,500 °C वर वितळते.
फिलर भरवा. MIG/MAG मध्ये मोटर पातळ तार टॉर्चमधून न थांबता पुढे ढकलते. तिचे टोक आर्कमध्ये वितळते आणि पूलमध्ये टपकते, आणि जोड भरण्यासाठी धातू जोडते.
पूलचे संरक्षण करा. नोझलमधून येणारा वायू हवा दूर लोटतो. तो नसल्यास ऑक्सिजन आणि नायट्रोजनमुळे पोरोसिटी (अडकलेले वायूचे बुडबुडे) आणि ठिसूळ वेल्ड होतात.
पुढे सरका आणि गोठवा. वेल्डर किंवा रोबोट टॉर्च जोडाच्या बाजूने फिरवतो. त्याच्या मागे पूल गोठून बीड (वेल्ड धातूचा उंचवटा) बनतो, जो दोन्ही भागांशी एकसंध असतो.
तीन प्रकार, एकच तत्त्व. MIG/MAG (मेटल इनर्ट गॅस / मेटल अॅक्टिव्ह गॅस) आर्गॉन किंवा आर्गॉन–CO2 मिश्रणाखाली तार आपोआप भरवते. TIG (टंगस्टन इनर्ट गॅस) वितळत नसलेला टंगस्टन इलेक्ट्रोड वापरते, तर वेल्डर वेगळी फिलर रॉड पूलमध्ये बुडवतो. स्टिक वेल्डिंगमध्ये फ्लक्स (रासायनिक पावडर) लावलेली रॉड वापरतात, जी जळून स्वतःचा शील्डिंग गॅस आणि स्लॅग नावाचे कवच तयार करते.
मुख्य तथ्ये
- साहित्य
- कार्बन आणि स्टेनलेस स्टील (तिन्ही प्रकार); अॅल्युमिनियम, टायटॅनियम, तांबे आणि निकेल मिश्रधातू बहुतेक TIG किंवा MIG ने
- सामान्य भाग
- स्टीलच्या फ्रेम, कारचे चेसिस, पाइप, टाक्या, जहाजांचे हल, पूल, सायकलच्या फ्रेम
- भागाचा आकार
- सुमारे 0.5–1 mm जाडीच्या पत्र्यापासून (TIG) 100 mm हून जाड प्लेटपर्यंत (अनेक पास); कोणत्याही आकाराचे असेंब्ली
- अचूकता
- वेल्ड केलेल्या असेंब्लीवर सुमारे ±1 mm; उष्णतेमुळे होणारी विकृती ही मुख्य मर्यादा आहे, म्हणून अचूक पृष्ठभाग नंतर मशीन केले जातात
- पृष्ठभागाची फिनिश
- उंच, तरंगदार बीड; स्पॅटर (MIG) किंवा स्लॅग (स्टिक) साफ करावे लागते; दिसण्याला महत्त्व असल्यास घासून सपाट केले जाते
- कोणत्या बॅच आकारासाठी योग्य
- एकल कामे आणि दुरुस्तीपासून रोबोटसह मोठ्या प्रमाणातील उत्पादनापर्यंत
- टूलिंग आणि मशीनचा खर्च
- हाताने चालवण्याच्या सेटसाठी काही शे ते काही हजार डॉलर; रोबोट सेलसाठी सुमारे $100,000 किंवा अधिक
- वेग
- हाताने सहसा प्रति मिनिट 0.1–0.5 m वेल्ड; TIG सर्वात हळू, रोबोट सर्वात जलद
ताकद आणि मर्यादा
बलस्थाने
- जवळजवळ कोणतेही स्टील आणि TIG ने बहुतेक इतर धातू जोडते
- स्वस्त, सहज नेता येणारी उपकरणे; स्टिक वेल्डिंग घराबाहेर आणि वाऱ्यातही चालते
- चांगला वेल्ड जोडलेल्या भागांइतका मजबूत असू शकतो
- सायकलच्या फ्रेमपासून जहाजांपर्यंत कोणत्याही आकारावर चालते
मर्यादा
- उष्णतेमुळे पातळ भाग वाकतात आणि वेल्डशेजारील धातू बदलतो (उष्णता-प्रभावित क्षेत्र)
- गुणवत्ता वेल्डरच्या कौशल्यावर किंवा नीट ट्यून केलेल्या रोबोटवर अवलंबून असते
- धूर, तीव्र UV प्रकाश आणि स्पॅटरमुळे वायुवीजन आणि संरक्षक साधने आवश्यक असतात
- लपलेले दोष (पोरोसिटी, भेगा, फ्यूजनचा अभाव) शोधण्यासाठी महत्त्वाच्या भागांची तपासणी करावी लागते
कुठे वापरली जाते
- बांधकामस्टीलचे बीम, खांब, पुलाचे गर्डर
- ऑटोमोबाईलचेसिस, सस्पेन्शन आर्म, एक्झॉस्ट सिस्टीम (रोबोटिक MIG)
- ऊर्जापाइपलाइन, प्रेशर व्हेसल, पवनचक्की टॉवरचे भाग
- जहाजबांधणीहलचे प्लेट, डेक आणि फ्रेम
- एरोस्पेस आणि अन्न उपकरणेपातळ स्टेनलेस आणि अॅल्युमिनियमचे भाग (TIG)
- दुरुस्ती आणि शेतीस्टिक वेल्डिंगने यंत्रांची जागेवरची दुरुस्ती
ओळखायची कशी
- जोडाच्या बाजूने बारीक अर्धचंद्राकृती तरंगांसह उंच बीड; नीट TIG बीड रचून ठेवलेल्या नाण्यांच्या रांगेसारखे दिसतात.
- MIG वेल्डच्या शेजारी चिकटलेले लहान धातूचे गोळे (स्पॅटर).
- स्टेनलेस स्टीलवर वेल्डच्या बाजूला पेंढ्यासारखी, निळी किंवा इंद्रधनुषी उष्णतेची छटा.
- स्टिक वेल्डवर खडबडीत बीड आणि उरलेला काचेसारखा स्लॅग.
यांच्याशी तुलना
पाहा
TimWelds · प्रकारांमधील फरक, शेजारी शेजारी
Miller Welders · MIG टॉर्च, वायर फीड आणि वेल्ड पूल जवळून
DIY PRO · टंगस्टन, फिलर रॉड आणि आर्क जवळून
FANUC America · कारखान्याच्या सेलमध्ये रोबोट मोठा भाग वेल्ड करताना
खरी छायाचित्रे पाहा
- Wikipedia: Arc welding — वेल्डर, टॉर्च आणि बीडच्या फोटोंसह आढावा
- Wikipedia: Gas metal arc welding — MIG/MAG टॉर्च, सेटअप आणि वेल्डचे जवळून फोटो
- Wikipedia: Gas tungsten arc welding — TIG टॉर्च, टंगस्टन इलेक्ट्रोड आणि आर्कचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- विद्युत आर्क दोन्ही कडा, सहसा फिलरसह, वितळवून एक पूल बनवतो आणि तो गोठून जोड तयार होतो.
- शील्डिंग गॅस किंवा फ्लक्स गरम धातूपासून हवा दूर ठेवतो; तो नसल्यास वेल्ड सच्छिद्र आणि ठिसूळ होतात.
- MIG/MAG जलद आणि सोपे आहे, TIG हळू आणि अचूक आहे, स्टिक मजबूत आणि सहज नेता येण्याजोगे आहे.
जोडकाम मधील आणखी
सर्व 100 प्रक्रिया
 7.2रेझिस्टन्स स्पॉट वेल्डिंगफ्यूजन: विद्युत प्रवाहाची स्पंदने क्लॅम्प केलेल्या पत्र्यांमध्ये नगेट वितळवतेधडा उघडा
 7.3ब्रेझिंग आणि सोल्डरिंगफक्त फिलर: कमी वितळबिंदूचा फिलर घट्ट फटीत वाहतोधडा उघडा
 7.4लेझर वेल्डिंगफ्यूजन: फोकस केलेला लेझर अरुंद, खोल वेल्डसाठी कीहोल पाडतोधडा उघडा
 7.5इलेक्ट्रॉन बीम वेल्डिंगफ्यूजन: व्हॅक्यूममधील इलेक्ट्रॉन किरण खूप जाड धातू वेल्ड करतोधडा उघडा
 7.6फ्रिक्शन स्टिर वेल्डिंगघन अवस्था: फिरते साधन मऊ झालेल्या कडा एकत्र ढवळतेधडा उघडा
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: जलद कंपन लहान सांधे एका सेकंदापेक्षा कमी वेळात जोडतेधडा उघडा
 7.8एक्स्प्लोजन वेल्डिंग (क्लॅडिंग)घन अवस्था: स्फोट एक प्लेट दुसऱ्यावर आदळतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.