

रेझिस्टन्स स्पॉट वेल्डिंग
फ्यूजन: विद्युत प्रवाहाची स्पंदने क्लॅम्प केलेल्या पत्र्यांमध्ये नगेट वितळवते
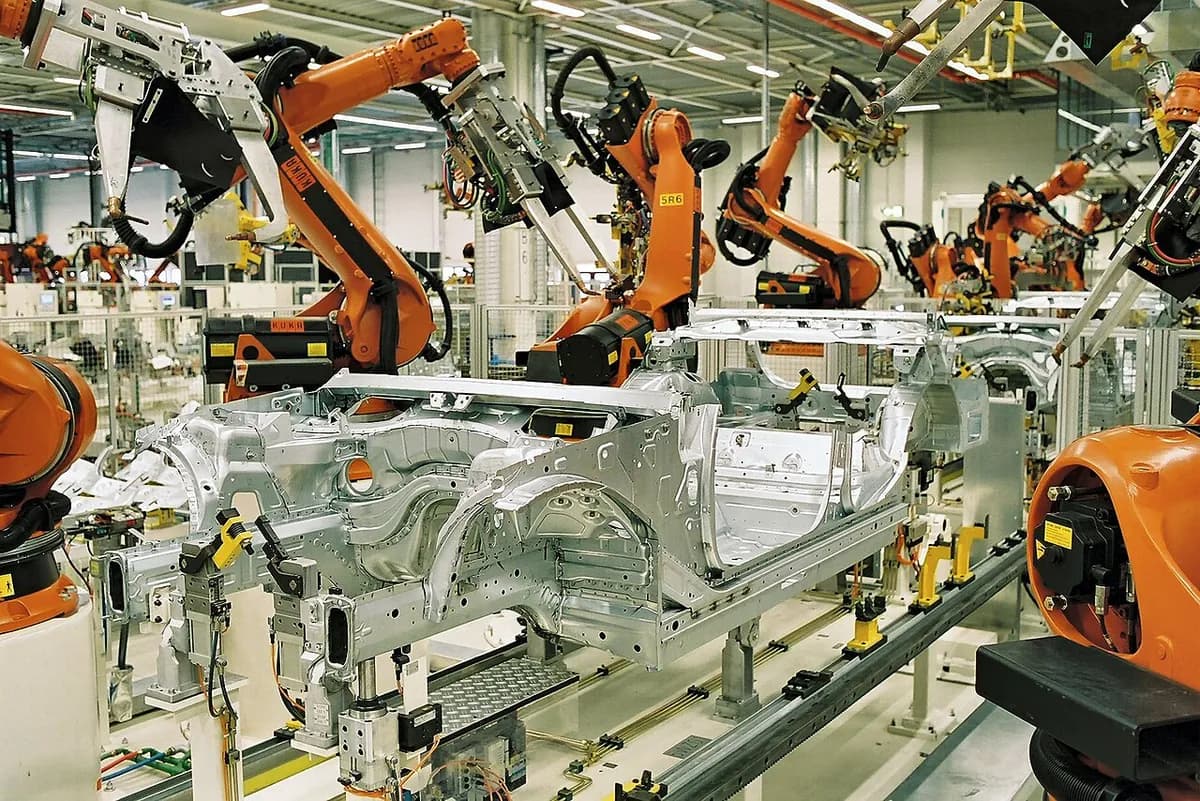
रेझिस्टन्स स्पॉट वेल्डिंगमध्ये एकमेकांवर आलेले दोन धातूचे पत्रे तांब्याच्या इलेक्ट्रोडमध्ये दाबून आणि प्रचंड विद्युत प्रवाह सोडून लहान बिंदूंवर जोडले जातात. प्रत्येक बिंदूला एक सेकंदापेक्षा खूप कमी वेळ लागतो आणि फिलर धातू किंवा वायू लागत नाही. कारच्या बॉडी अशाच बनतात: कोणत्याही कारच्या दाराच्या उघडीत पाहा, तुम्हाला लहान गोल खळग्यांच्या रांगा दिसतील.
हे कसे चालते
दाबा. रोबोट किंवा प्रेस पाण्याने थंड केलेले तांब्याच्या मिश्रधातूचे दोन इलेक्ट्रोड एकमेकांवर आलेल्या पत्र्यांवर बंद करतो. ते काही किलोन्यूटन बलाने दाबतात, साधारणपणे काही शे किलो वजनाइतके.
वेल्ड करा. सुमारे 5,000–20,000 अँपिअर प्रवाह सेकंदाच्या दशांशापासून काही दशांशांपर्यंत वाहतो, फक्त काही व्होल्टवर. रेझिस्टन्स (प्रवाहाला सामग्रीचा विरोध) त्याला उष्णतेत बदलतो, टोस्टरच्या तारेप्रमाणे. दोन पत्र्यांमधील संपर्क सर्वात जास्त विरोध करतो, म्हणून तो आधी तापतो. तिथे भिंगाच्या आकाराचा नगेट (वितळलेल्या धातूचा लहान कप्पा) तयार होतो, साधारणपणे 4–8 मिमी रुंद.
टिकवा. प्रवाह थांबतो, पण नगेट थंड होऊन गोठेपर्यंत इलेक्ट्रोड दाबत राहतात. इलेक्ट्रोडच्या आतून वाहणारे पाणी उष्णता काढून घेते, म्हणून तांबे थंड राहते आणि पत्र्याला वेल्ड होत नाही.
बाहेर काढा. इलेक्ट्रोड उघडतात आणि प्रत्येक पृष्ठभागावर उथळ खळगा सोडतात. रोबोट पुढच्या बिंदूकडे जातो, सहसा फ्लॅंजवर (एकमेकांवर आलेली सपाट कड) काही सेंटीमीटर पुढे.
फक्त मध्यभागच का वितळतो. तांबे विद्युत आणि उष्णता स्टीलपेक्षा कित्येक पट चांगली वाहते, म्हणून इलेक्ट्रोड जवळजवळ तापत नाहीत. पत्र्या-पत्र्यातील संपर्क सर्वात गरम बिंदू असतो, म्हणून नगेट आतून बाहेर वाढतो, नजरेआड.
मुख्य तथ्ये
- साहित्य
- कमी-कार्बन आणि जस्त-लेपित स्टील शीट, स्टेनलेस स्टील; खास उच्च-प्रवाह मशीनवर अॅल्युमिनियम; बॅटरीसाठी निकेल पट्ट्या
- सामान्य भाग
- कारच्या बॉडी, दारे आणि बोनेट, उपकरणांची कॅबिनेट, स्टील शेल्फ, बॅटरी पॅक
- भागाचा आकार
- प्रत्येक पत्रा साधारणपणे 0.5–3 मिमी जाड; संपूर्ण कार बॉडीएवढे मोठे असेंब्ली
- अचूकता
- बिंदू रोबोटद्वारे सुमारे ±1 मिमीच्या आत ठेवला जातो; भागाची एकूण अचूकता क्लॅम्पिंग फिक्स्चरमधून येते
- पृष्ठभागाची फिनिश
- प्रत्येक पृष्ठभागावर एक लहान गोल खळगा; सहसा फ्लॅंजमध्ये लपलेला किंवा रंगाने झाकलेला
- कोणत्या बॅच आकारासाठी योग्य
- मोठ्या प्रमाणातील उत्पादन; लहान बेंच मशीन दुरुस्ती दुकाने आणि बॅटरी बनवणाऱ्यांनाही उपयोगी
- टूलिंग आणि मशीनचा खर्च
- लहान बेंच युनिटसाठी काही शे डॉलर्स; वेल्ड गनसह रोबोटसाठी सुमारे $100,000 किंवा अधिक
- वेग
- प्रति बिंदू एक सेकंदापेक्षा खूप कमी; रोबोट हालचालींसह साधारणपणे प्रत्येक 1–3 सेकंदाला एक बिंदू करतो
ताकद आणि मर्यादा
बलस्थाने
- अतिशय जलद आणि ऑटोमेट करायला सोपे
- फिलर, वायू किंवा फ्लक्स नाही: प्रति वेल्ड अतिशय कमी खर्च
- उष्णता स्थानिक राहते, त्यामुळे भाग जवळजवळ विकृत होत नाहीत
- प्रवाह, बल आणि वेळ ट्यून केल्यावर पुनरावृत्ती करण्यायोग्य
मर्यादा
- फक्त पातळ पत्र्यातील एकमेकांवर येणाऱ्या (लॅप) जोडांसाठी
- बिंदूंवर जोडते, सलग शिवण नाही, त्यामुळे गळतीविरुद्ध सील करत नाही
- नगेट आत लपलेला असतो, म्हणून विनाशक चाचण्यांशिवाय गुणवत्ता तपासणे अवघड
- इलेक्ट्रोडची टोके झिजतात आणि पुन्हा आकार द्यावा लागतो; अॅल्युमिनियमला खूप जास्त प्रवाह लागतो
कुठे वापरली जाते
- ऑटोमोबाईलबॉडी-इन-व्हाइट (उघडे वेल्ड केलेले बॉडी कवच), दारे, बोनेट, सीट फ्रेम
- घरगुती उपकरणेवॉशिंग मशीन, ओव्हन आणि रेफ्रिजरेटरची कॅबिनेट
- बॅटरीई-बाइक आणि पॉवर-टूल पॅकमधील सेल जोडणारे निकेल टॅब
- धातूचे फर्निचर आणि एन्क्लोजरस्टील शेल्फ, लॉकर, इलेक्ट्रिकल कॅबिनेट
- रेल्वेस्टेनलेस स्टीलचे रेल्वे डब्याचे बॉडी पॅनेल
ओळखायची कशी
- फ्लॅंजवर समान अंतरावर सुमारे 5–8 मिमी रुंद लहान गोल खळग्यांच्या रांगा.
- जोडाच्या दोन्ही पृष्ठभागांवर तोच खळगा दिसतो.
- उघड्या किंवा स्टेनलेस धातूवर प्रत्येक बिंदूभोवती उष्णतेच्या रंगाचे अंधुक वर्तुळ.
- कारचे दार किंवा बोनेट उघडा: बॉडी कवचाच्या कडा त्यांनी भरलेल्या असतात.
यांच्याशी तुलना
पाहा
Welding Fabrication World · प्रक्रिया, तिची बलस्थाने आणि उपयोग, नवशिक्यांसाठी
The Weld Nugget · प्रवाह, बल आणि वेळ नगेट कसा बनवतात
FANUC America Corporation · कारच्या बॉडीची बाजू वेल्ड करणारे रोबोट, प्रत्येक बिंदूवर ठिणगीसह
ABB Robotics · Volvo ची खरी कार-बॉडी लाइन
खरी छायाचित्रे पाहा
- Wikipedia: Spot welding — स्पॉट-वेल्डिंग रोबोट आणि मशीनचे फोटो, तसेच प्रक्रियेची आकृती
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- प्रवाह, दाबण्याचे बल आणि वेळ ही प्रत्येक स्पॉट वेल्डची तीन सेटिंग्ज आहेत.
- पत्रे जिथे स्पर्श करतात तिथे उष्णता निर्माण होते, कारण तो संपर्क प्रवाहाला सर्वात जास्त विरोध करतो.
- कारची बॉडी अशा हजारो बिंदूंनी जोडलेली असते, जवळजवळ सर्व रोबोटने बनवलेले.
जोडकाम मधील आणखी
सर्व 100 प्रक्रिया
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)फ्यूजन: विद्युत आर्क कडा आणि सहसा फिलर वितळवतोधडा उघडा
 7.3ब्रेझिंग आणि सोल्डरिंगफक्त फिलर: कमी वितळबिंदूचा फिलर घट्ट फटीत वाहतोधडा उघडा
 7.4लेझर वेल्डिंगफ्यूजन: फोकस केलेला लेझर अरुंद, खोल वेल्डसाठी कीहोल पाडतोधडा उघडा
 7.5इलेक्ट्रॉन बीम वेल्डिंगफ्यूजन: व्हॅक्यूममधील इलेक्ट्रॉन किरण खूप जाड धातू वेल्ड करतोधडा उघडा
 7.6फ्रिक्शन स्टिर वेल्डिंगघन अवस्था: फिरते साधन मऊ झालेल्या कडा एकत्र ढवळतेधडा उघडा
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: जलद कंपन लहान सांधे एका सेकंदापेक्षा कमी वेळात जोडतेधडा उघडा
 7.8एक्स्प्लोजन वेल्डिंग (क्लॅडिंग)घन अवस्था: स्फोट एक प्लेट दुसऱ्यावर आदळतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.