

एक्स्प्लोजन वेल्डिंग (क्लॅडिंग)
घन अवस्था: स्फोट एक प्लेट दुसऱ्यावर आदळतो
एक्स्प्लोजन वेल्डिंग नियंत्रित स्फोटाने एका धातूची पातळ प्लेट दुसऱ्या धातूच्या जाड प्लेटवर आदळवून जोडते. आघात इतका जलद आणि प्रचंड असतो की स्वच्छ पृष्ठभाग न वितळता घट्ट जोडले जातात. यातून क्लॅड प्लेट (स्वस्त संरचनात्मक धातूवर महाग गंज-प्रतिरोधक धातूचे आवरण) बनतात, जसे स्टीलवर टायटॅनियम, ज्यांना इतर कोणतीही वेल्डिंग पद्धत जोडू शकत नाही.
हे कसे चालते
प्लेट्स रचा. जाड बेस प्लेट वाळू किंवा स्टीलच्या भक्कम बेडवर ठेवली जाते. पातळ क्लॅडिंग प्लेट लहान स्पेसरवर तिच्या वर बसते, सहसा काही मिलिमीटरची फट सोडून.
स्फोटक पसरवा. हळू जळणाऱ्या, कणांच्या स्वरूपातील स्फोटकाचा एकसमान थर, अनेकदा काही सेंटिमीटर जाड, क्लॅडिंग प्लेटवर पसरतो.
एका टोकाला स्फोट करा. स्फोटाचा अग्रभाग प्लेटवरून सहसा सुमारे 2,000–3,000 मीटर प्रति सेकंद वेगाने पसरतो.
क्लॅडिंग खाली फेका. अग्रभागाच्या मागे क्लॅडिंग प्लेट वाकते आणि लहान कोनात बेस प्लेटवर अनेक शे मीटर प्रति सेकंद वेगाने आदळते.
झोताने घासून स्वच्छ करा. हलत्या टकरीच्या बिंदूवर प्रचंड दाब पृष्ठभागावरील धातूचा पातळ झोत पुढे उडवतो. तो दोन्ही प्लेट्समधून ऑक्साइड आणि घाण काढून टाकतो.
न वितळता जोडा. नुकतेच स्वच्छ झालेले पृष्ठभाग इतक्या जोराने एकमेकांवर दाबले जातात की त्यांचे अणू जोडले जातात, आणि सामान्यतः लहरदार सीमा राहते. संपूर्ण वेल्डला सेकंदाचा सुमारे हजारावा भाग लागतो.
ते विशेष का आहे. टायटॅनियम आणि स्टीलसारखे धातू एकत्र वितळवल्यावर ठिसूळ संयुगे बनवतात, त्यामुळे त्यांचे फ्यूजन वेल्डिंग अयशस्वी होते. एक्स्प्लोजन वेल्डिंग त्यांना कधीच वितळवत नसल्याने, इतर काहीही जोडू शकत नाही अशा जोड्या ते अनेक चौरस मीटर क्षेत्रावर एकाच वेळी जोडते.
मुख्य तथ्ये
- साहित्य
- जवळजवळ कोणतीही तन्य धातूंची जोडी: स्टील सह स्टेनलेस स्टील, टायटॅनियम, झिर्कोनियम, निकेल मिश्रधातू, तांबे किंवा अॅल्युमिनियम
- सामान्य भाग
- प्रेशर व्हेसलसाठी क्लॅड प्लेट, हीट-एक्स्चेंजर ट्यूब शीट, अॅल्युमिनियम-ते-स्टील संक्रमण जोड, स्मेल्टरसाठी विद्युत कनेक्टर
- भागाचा आकार
- क्लॅडिंग सहसा काही मिलिमीटर ते काही सेंटिमीटर जाड; प्लेट्स अनेक मीटर रुंदीपर्यंत
- अचूकता
- कमी: जोडल्यानंतर प्लेट्स सपाट केल्या, कापल्या आणि मशीन केल्या जातात
- पृष्ठभागाची फिनिश
- खडबडीत आणि स्फोटाच्या खुणांसह; बाहेरची बाजू नंतर घासली किंवा पॉलिश केली जाते
- कोणत्या बॅच आकारासाठी योग्य
- ऑर्डरनुसार बनवलेल्या एकल प्लेट्स आणि लहान बॅच
- टूलिंग आणि मशीनचा खर्च
- थोडी यंत्रे, पण परवाना असलेले दुर्गम स्फोट स्थळ, स्फोटके आणि विशेष कर्मचारी; प्रत्येक प्लेटची किंमत हजारो डॉलर किंवा अधिक
- वेग
- वेल्डला सुमारे एक मिलिसेकंद लागतो; प्लेटची तयारी आणि फिनिशिंगला तास ते दिवस लागतात
ताकद आणि मर्यादा
बलस्थाने
- फ्यूजन वेल्ड न करता येणाऱ्या धातूंच्या जोड्या जोडते
- एका शॉटमध्ये खूप मोठे क्षेत्र जोडते
- उष्णता-प्रभावित क्षेत्र नाही: प्रत्येक धातू त्याचे गुणधर्म राखतो
- जोड अनेकदा दोन धातूंपैकी कमकुवत धातूपेक्षा मजबूत असतो
मर्यादा
- स्फोटके, दुर्गम स्थळ आणि कडक सुरक्षा नियम लागतात
- बहुतेक सपाट प्लेट्स आणि साध्या नळ्यांपुरते मर्यादित
- आवाज आणि कंपनांमुळे ते कुठे आणि केव्हा करता येईल यावर बंधने येतात
- ठिसूळ धातू आघाताखाली तडकतात
कुठे वापरली जाते
- रसायने आणि तेलटायटॅनियम किंवा झिर्कोनियम अस्तर असलेले रिअॅक्टर व्हेसल आणि स्तंभ
- वीज आणि क्षारविरहितीकरणकंडेन्सरमधील हीट-एक्स्चेंजर ट्यूब शीट
- जहाजबांधणीअॅल्युमिनियमचे डेक स्टीलच्या हलला जोडण्यासाठी अॅल्युमिनियम-ते-स्टील संक्रमण पट्ट्या
- अॅल्युमिनियम स्मेल्टिंगअॅल्युमिनियम-ते-स्टील विद्युत कनेक्टर
- कलाथरांच्या धातू शीट स्फोटाने जोडून बनवलेली शिल्पे
ओळखायची कशी
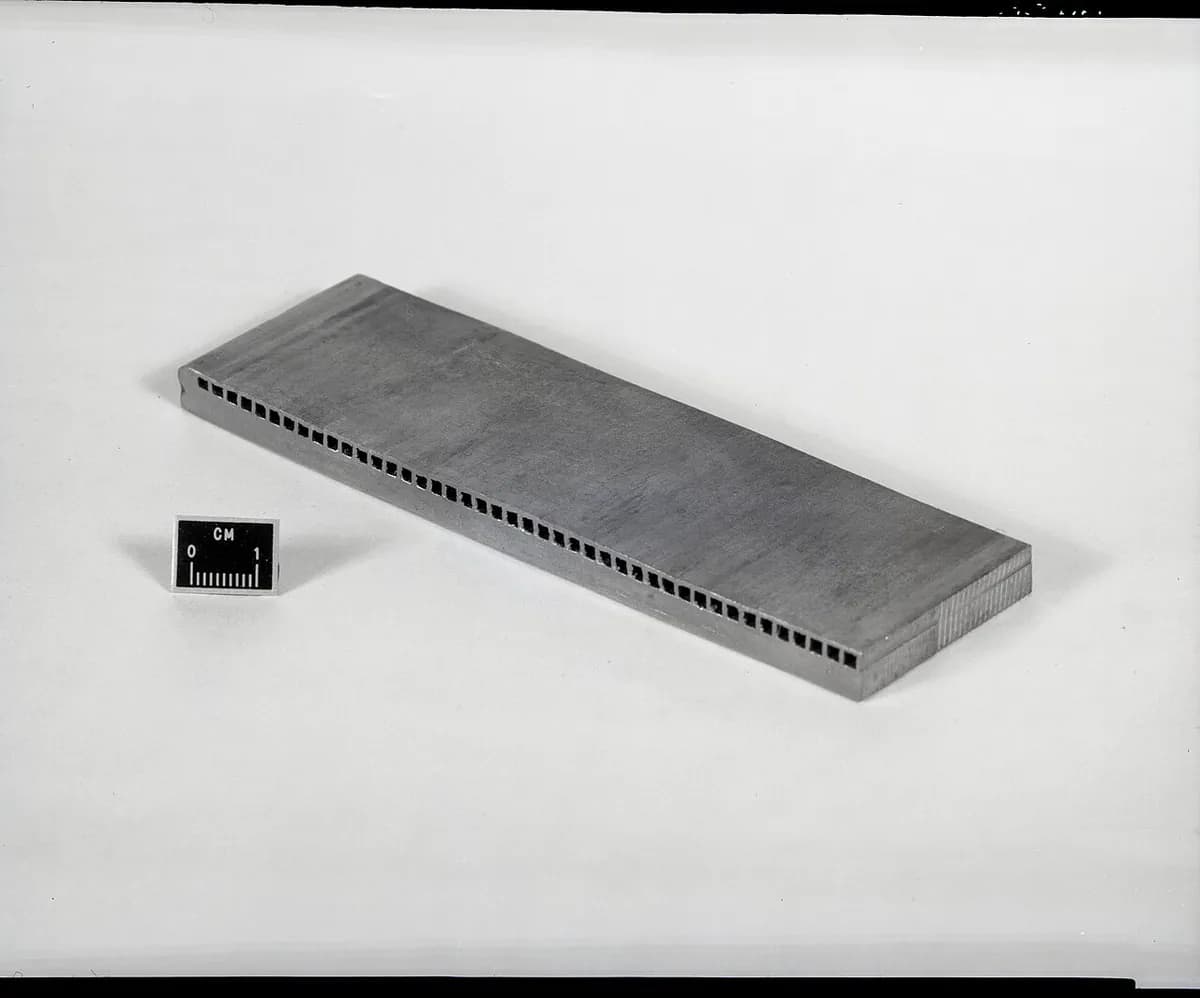
- दोन वेगवेगळे धातू समोरासमोर जोडलेली प्लेट, कापलेल्या कडेवर अगदी तीक्ष्ण सीमारेषेसह.
- भिंगाखाली, ती सीमा सरळ न राहता गोठलेल्या लहरीसारखी लहरदार दिसते.
- कुठेही वेल्ड बीड नाहीत: जोड म्हणजे प्लेटचा संपूर्ण पृष्ठभाग.
यांच्याशी तुलना
पाहा
NobelClad · एक्स्प्लोजन वेल्डिंग म्हणजे काय आणि ते का जोडते
NobelClad · प्लेटची तयारी, स्टँडऑफ, स्फोटक थर आणि स्फोट, पायरी पायरीने
NobelClad · सुरुवातीपासून तयार प्लेटपर्यंतची औद्योगिक प्रक्रिया
Sichuan Jinglei Science and Technology Co., Ltd. · मोठी प्लेट क्लॅड करणारा खरा मोकळ्या जागेतील स्फोट
खरी छायाचित्रे पाहा
- Wikipedia: Explosion welding — इतिहास, साहित्य आणि मर्यादा; थोडे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- स्फोट एक प्लेट दुसऱ्यावर इतक्या वेगाने फेकतो की त्यांचे स्वच्छ पृष्ठभाग न वितळता जोडले जातात.
- टकरीच्या बिंदूवरचा धातूचा झोत ते स्पर्श करण्याआधीच दोन्ही पृष्ठभाग घासून स्वच्छ करतो.
- क्लॅडिंगसाठी ही पसंतीची पद्धत आहे: महाग गंज-प्रतिरोधक धातू स्वस्त स्टीलवर मोठ्या क्षेत्रावर जोडणे.
जोडकाम मधील आणखी
सर्व 100 प्रक्रिया
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)फ्यूजन: विद्युत आर्क कडा आणि सहसा फिलर वितळवतोधडा उघडा
 7.2रेझिस्टन्स स्पॉट वेल्डिंगफ्यूजन: विद्युत प्रवाहाची स्पंदने क्लॅम्प केलेल्या पत्र्यांमध्ये नगेट वितळवतेधडा उघडा
 7.3ब्रेझिंग आणि सोल्डरिंगफक्त फिलर: कमी वितळबिंदूचा फिलर घट्ट फटीत वाहतोधडा उघडा
 7.4लेझर वेल्डिंगफ्यूजन: फोकस केलेला लेझर अरुंद, खोल वेल्डसाठी कीहोल पाडतोधडा उघडा
 7.5इलेक्ट्रॉन बीम वेल्डिंगफ्यूजन: व्हॅक्यूममधील इलेक्ट्रॉन किरण खूप जाड धातू वेल्ड करतोधडा उघडा
 7.6फ्रिक्शन स्टिर वेल्डिंगघन अवस्था: फिरते साधन मऊ झालेल्या कडा एकत्र ढवळतेधडा उघडा
 7.7अल्ट्रासोनिक वेल्डिंगसॉलिड स्टेट: जलद कंपन लहान सांधे एका सेकंदापेक्षा कमी वेळात जोडतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.