

अल्ट्रासोनिक वेल्डिंग
सॉलिड स्टेट: जलद कंपन लहान सांधे एका सेकंदापेक्षा कमी वेळात जोडते
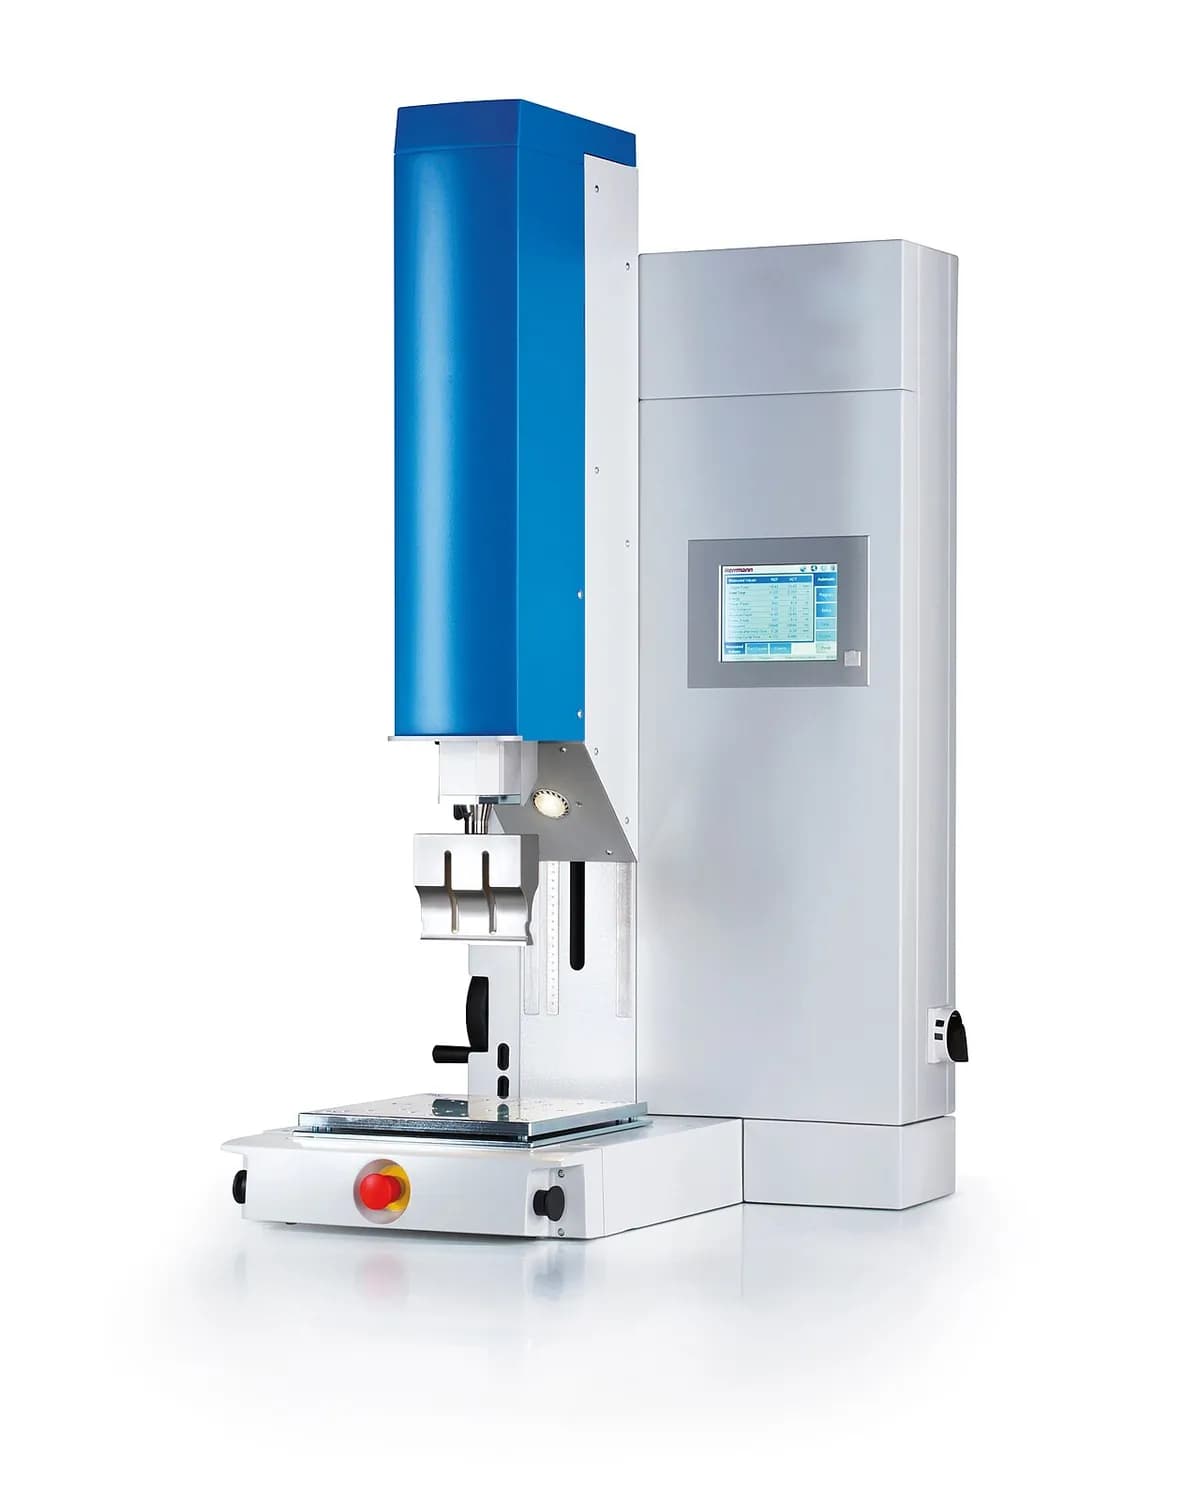
अल्ट्रासोनिक वेल्डिंग पार्ट एकमेकांवर दाबून आणि अतिशय वेगाने, प्रति सेकंद सुमारे 20,000 ते 40,000 वेळा हलवून जोडते. घासण्यामुळे सांधा तापतो आणि एका सेकंदापेक्षा कमी वेळात जोडला जातो, गोंद, स्क्रू किंवा फिलरशिवाय. गाडीच्या दिव्यांपासून टूथब्रशच्या हँडलपर्यंतची बहुतेक वेल्ड केलेली प्लॅस्टिक हाऊसिंग, आणि अनेक बॅटरी व तारांचे जोड असेच बनतात.
हे कसे चालते
भाग लोड करा. दोन पार्ट अँव्हिलवरील फिक्स्चरमध्ये (त्यांना धरण्यासाठी आकार दिलेला स्थिर आधार) बसवले जातात. प्लॅस्टिक पार्ट जिथे एकमेकांना स्पर्श करतात तिथे एनर्जी डायरेक्टर नावाच्या लहान कडेसह मोल्ड केलेले असतात.
दाबा. हॉर्न (याला सोनोट्रोड असेही म्हणतात, यंत्राचे आकार दिलेले धातूचे टोक) खाली येतो आणि पार्ट एकमेकांवर दाबतो.
कंपित करा. जनरेटर उच्च-वारंवारतेचा प्रवाह कन्व्हर्टरला पाठवतो, ज्याचे पायझोइलेक्ट्रिक स्फटिक (व्होल्टेजनुसार आकार बदलणारे पदार्थ) त्याचे कंपनात रूपांतर करतात. बूस्टर आणि हॉर्न ते मिलिमीटरच्या काही शतांश हालचालीपर्यंत वाढवतात.
सांधा वितळवा. घर्षणामुळे उष्णता लहान संपर्क बिंदूवर केंद्रित होते, त्यामुळे एनर्जी डायरेक्टर आधी वितळतो आणि सांध्यावर पसरतो. पार्टचा बाकीचा भाग थंड राहतो.
धरून ठेवा आणि थंड करा. कंपन थांबते, पण वितळलेले गोठेपर्यंत थोडा वेळ दाब कायम राहतो. आता दोन पार्ट एक झाले आहेत.
धातूंसाठी वेगळे असते. धातूच्या तारा, फॉइल आणि बॅटरी टॅबसाठी, हॉर्न वर-खाली हातोडा मारण्याऐवजी बाजूला घासतो. घासण्याने पृष्ठभागावरील ऑक्साइड तुटतात आणि स्वच्छ धातू एकमेकांवर दाबले जातात, त्यामुळे सांधा वितळल्याशिवाय तयार होतो.
मुख्य तथ्ये
- साहित्य
- ABS, पॉलिकार्बोनेट, पॉलिप्रोपिलीन आणि नायलॉनसारखे थर्मोप्लॅस्टिक; तांबे आणि अॅल्युमिनियमच्या फॉइल व तारांसारखे पातळ, मऊ धातू
- सामान्य भाग
- गाडीच्या दिव्यांची हाऊसिंग, वैद्यकीय उपकरणे, फिल्टर, खेळणी, ब्लिस्टर पॅक, बॅटरी टॅब, वायर हार्नेस स्प्लाइस
- भागाचा आकार
- सांध्याचे क्षेत्र काही मिलिमीटरपासून एका हॉर्नसह सुमारे 20–30 cm पर्यंत; धातूच्या शीट साधारणपणे सुमारे 1 mm पेक्षा कमी
- अचूकता
- अतिशय पुनरावृत्तीक्षम; यंत्राने कोलॅप्स नियंत्रित केल्यास वेल्ड केलेल्या पार्टची उंची साधारणपणे सुमारे ±0.05–0.1 mm च्या आत
- पृष्ठभागाची फिनिश
- स्वच्छ, अनेकदा न दिसणारा सांधा; कधी कधी बाहेर पिळून आलेल्या प्लॅस्टिकचा लहान मणी (फ्लॅश) किंवा धातूंवर हॉर्नची पोतदार खूण
- कोणत्या बॅच आकारासाठी योग्य
- मोठ्या मालिका; प्रत्येक पार्टच्या आकारासाठी स्वतःचा हॉर्न आणि फिक्स्चर लागतो
- टूलिंग आणि मशीनचा खर्च
- वेल्डरसाठी हजारो डॉलर; प्रत्येक कस्टम हॉर्न आणि फिक्स्चरसाठी काही हजार
- वेग
- वेल्ड वेळ साधारणपणे 0.1–1 s; संपूर्ण चक्र काही सेकंदांचे, त्यामुळे प्रति यंत्र दिवसाला हजारो पार्ट
ताकद आणि मर्यादा
बलस्थाने
- अतिशय जलद, स्वच्छ आणि ऑटोमेट करायला सोपे
- गोंद, स्क्रू, सॉल्व्हेंट किंवा फिलर विकत घ्यावे लागत नाही
- ऊर्जेचा वापर कमी, उष्णता फक्त सांध्यावर
- तांबे-अॅल्युमिनियमसारखे भिन्न धातू जोडते
मर्यादा
- फक्त लहान सांधे आणि बऱ्यापैकी पातळ पार्टसाठी
- प्रत्येक पार्ट डिझाइनसाठी स्वतःचा हॉर्न आणि फिक्स्चर लागतो
- फक्त थर्मोप्लॅस्टिक आणि मऊ, पातळ धातूंवर चालते
- कंपनामुळे पार्टच्या आतील नाजूक इलेक्ट्रॉनिक्सचे नुकसान होऊ शकते
कुठे वापरली जाते
- ऑटोमोबाईलटेल-लाइट आणि हेडलॅम्प हाऊसिंग, वायर हार्नेस स्प्लाइस
- बॅटरीइलेक्ट्रिक कार आणि फोन बॅटरीमधील सेल टॅब आणि बसबार
- वैद्यकीयफिल्टर, IV पार्ट, सीलबंद उपकरण हाऊसिंग
- पॅकेजिंगब्लिस्टर पॅक, कॉफी कॅप्सूलची झाकणे, ट्यूब सीलिंग
- ग्राहक वस्तूखेळणी, टूथब्रश, फोनचे पार्ट, नॉनवोव्हन मास्क आणि वाइप
ओळखायची कशी
- स्क्रू, क्लिप किंवा गोंदाशिवाय जोडलेले दोन मोल्ड केलेले प्लॅस्टिक अर्धे, आणि उघडता न येणारी पातळ शिवण.
- कधी कधी शिवणीवर बाहेर पिळून आलेल्या प्लॅस्टिकची बारीक रेषा.
- धातूच्या तारांच्या स्प्लाइस किंवा बॅटरी टॅबवर, हॉर्नने सोडलेला पोतदार, नक्षीदार नमुन्याचा लहान चपटा भाग.
यांच्याशी तुलना
पाहा
DuskLight · यंत्राचे भाग, अॅनिमेशनसह
The Weld Nugget · कंपनाचे सांध्यावर उष्णतेत रूपांतर कसे होते
Branson Ultrasonics · स्वयंचलित लाइनवर काम करणारा वेल्डर
HerrmannUltrasonics · अशा प्रकारे बनवलेली अनेक खरी उत्पादने
खरी छायाचित्रे पाहा
- Wikipedia: Ultrasonic welding — वेल्डिंग स्टॅकचे भाग आणि उपयोग, छायाचित्रांच्या दुव्यांसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- प्रति सेकंद 20,000 किंवा अधिक चक्रांचे कंपन सांध्यावरच उष्णतेत बदलते.
- प्लॅस्टिकचे सांधे लहान कडेवर वितळतात; धातूचे सांधे बाजूला घासून वितळल्याशिवाय जोडले जातात.
- ते जलद आणि स्वच्छ आहे, पण लहान सांधे आणि पातळ पार्टपुरते मर्यादित.
जोडकाम मधील आणखी
सर्व 100 प्रक्रिया
 7.1शॉर्टआर्क वेल्डिंग (MIG/MAG, TIG, स्टिक)फ्यूजन: विद्युत आर्क कडा आणि सहसा फिलर वितळवतोधडा उघडा
 7.2रेझिस्टन्स स्पॉट वेल्डिंगफ्यूजन: विद्युत प्रवाहाची स्पंदने क्लॅम्प केलेल्या पत्र्यांमध्ये नगेट वितळवतेधडा उघडा
 7.3ब्रेझिंग आणि सोल्डरिंगफक्त फिलर: कमी वितळबिंदूचा फिलर घट्ट फटीत वाहतोधडा उघडा
 7.4लेझर वेल्डिंगफ्यूजन: फोकस केलेला लेझर अरुंद, खोल वेल्डसाठी कीहोल पाडतोधडा उघडा
 7.5इलेक्ट्रॉन बीम वेल्डिंगफ्यूजन: व्हॅक्यूममधील इलेक्ट्रॉन किरण खूप जाड धातू वेल्ड करतोधडा उघडा
 7.6फ्रिक्शन स्टिर वेल्डिंगघन अवस्था: फिरते साधन मऊ झालेल्या कडा एकत्र ढवळतेधडा उघडा
 7.8एक्स्प्लोजन वेल्डिंग (क्लॅडिंग)घन अवस्था: स्फोट एक प्लेट दुसऱ्यावर आदळतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.