

ग्रायंडिंग
कडक कणांची वेगवान चाकती पृष्ठभाग खरवडते
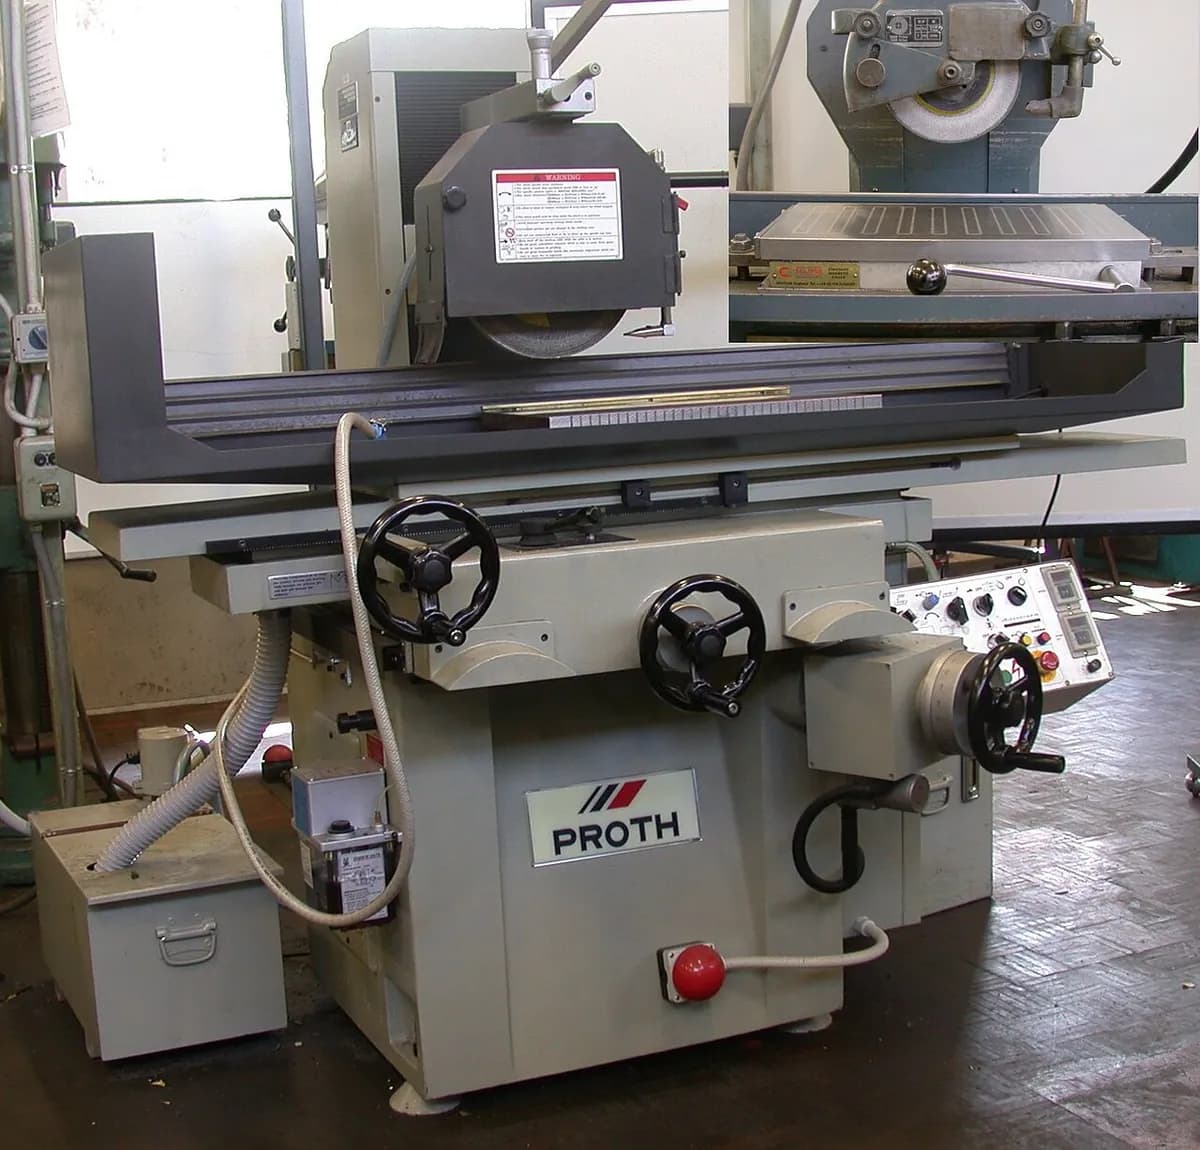
ग्रायंडिंग असंख्य सूक्ष्म, अतिशय कडक कणांच्या बनलेल्या वेगाने फिरणाऱ्या चाकतीने धातू काढते, प्रत्येक कण लहानसे कटिंग साधन म्हणून काम करतो. ते कडक केलेल्या स्टीलचे शाफ्ट, बेअरिंग रिंग आणि ड्रिल बिट यांना त्यांचे अंतिम माप आणि गुळगुळीत फिनिश देते. जेव्हा भाग काही मायक्रोमीटर (मिलिमीटरचे हजारावे भाग) अचूक असावा लागतो, तेव्हा तो सहसा ग्राइंड केला जातो.
हे कसे चालते
चाकतीला ड्रेस करा. हिऱ्याचे टोक असलेले साधन फिरत्या चाकतीवरून हलकेच सरकते, जेणेकरून ती अगदी गोल फिरते आणि तिचे कण धारदार आणि उघडे राहतात.
वेगाने फिरवा. चाकती प्रति मिनिट हजारो फेऱ्यांनी फिरते; तिची कड सुमारे 30 m/s (साधारण 100 km/h) वेगाने हलते.
कण सूक्ष्म चिप्स कापतात. भागाला स्पर्श करणारा प्रत्येक कण केसापेक्षा खूप पातळ चिप खरवडतो. चिप्स इतक्या तापतात की त्या चमकतात: त्याच ठिणग्या.
कूलंटचा मारा करा. पाण्यावर आधारित कूलंट किंवा तेलाचा झोत भाग थंड करतो, चिप्स वाहून नेतो आणि चाकती तुंबू देत नाही. त्याशिवाय पृष्ठभाग जळू शकतो (जास्त तापतो, मऊ होतो किंवा तडकतो).
लहान पावलांनी पुढे सरका. टेबल भागाला चाकतीखाली पुढे-मागे सरकवते, आणि प्रत्येक पासनंतर चाकती थोडी खाली आणली जाते. अतिरिक्त खाली न आणता केलेले शेवटचे पास, ज्यांना स्पार्क-आउट म्हणतात, ठिणग्या विझल्यावर संपतात.
मुख्य तथ्ये
- साहित्य
- कडक केलेले स्टील, टूल स्टील, कास्ट आयर्न, कार्बाइड, सिरॅमिक, काच; अॅल्युमिनियमसारखे मऊ धातू चाकती तुंबवतात
- सामान्य भाग
- बेअरिंग रिंग आणि रोलर, शाफ्ट, गेज ब्लॉक, कटिंग टूलच्या धारा, मशीनचे सपाट स्लाइडवे
- भागाचा आकार
- काही मिलिमीटर रुंदीच्या निडल रोलरपासून अनेक मीटर लांब रोल आणि मशीन बेडपर्यंत
- अचूकता
- साधारणपणे काही मायक्रोमीटर (सुमारे ±0.005 mm); अचूक कामात व्यासावर सुमारे 1 µm
- पृष्ठभागाची फिनिश
- गुळगुळीत, साटनसारखे ते चकचकीत; साधारणपणे Ra 0.2–0.8 µm (Ra म्हणजे पृष्ठभागाच्या खडबडीतपणाची सरासरी उंची)
- कोणत्या बॅच आकारासाठी योग्य
- कोणतीही: टूलरूममधील एका भागापासून सेंटरलेस लाइनवर दशलक्षांपर्यंत
- टूलिंग आणि मशीनचा खर्च
- चाकती (अॅल्युमिनियम ऑक्साइड, सिलिकॉन कार्बाइड, किंवा महाग CBN आणि हिरा) दहापासून हजारो डॉलर; अचूक ग्रायंडर दहा हजारांपासून दशलक्ष डॉलरपेक्षा जास्त
- वेग
- काढलेल्या धातूच्या प्रमाणात मंद, अनेकदा प्रति भाग मिनिटे; थ्रू-फीड सेंटरलेस ग्रायंडर प्रति मिनिट अनेक लहान पिन पूर्ण करतात
ताकद आणि मर्यादा
बलस्थाने
- कडक केलेले स्टील आणि साध्या कटिंग साधनांसाठी खूप कडक असलेले इतर साहित्य कापते
- अतिशय अचूक सहनशीलता (काही µm) आणि गुळगुळीत पृष्ठभाग
- अनेक मशीन प्रकार: सपाट पृष्ठभाग, शाफ्ट, छिद्रे, प्रोफाइल
- एकट्या भागांना आणि पूर्णपणे स्वयंचलित मोठ्या उत्पादनाला दोन्हींना योग्य
मर्यादा
- धातू हळू काढते, म्हणून ते शेवटच्या काही दशांश मिलिमीटरसाठी ठेवले जाते
- कूलंट किंवा चाकती चुकीची निवडल्यास जास्त उष्णतेने पृष्ठभाग जळू किंवा तडकू शकतो
- चाकती झिजते आणि नियमित ड्रेस करावी लागते
- अचूक ग्रायंडर महाग असतात, आणि स्वार्फ (ग्रायंडिंगचा गाळ) हाताळणे घाणेरडे असते
कुठे वापरली जाते
- ऑटोमोबाईलक्रँकशाफ्ट आणि कॅमशाफ्टचे जर्नल, व्हॉल्व्ह स्टेम, ट्रान्समिशन शाफ्ट
- बेअरिंगआतील आणि बाहेरील रिंग, गोळे आणि रोलर
- टूलिंगटूल ग्रायंडरवर धार लावलेले ड्रिल, एंड मिल आणि पंच
- एरोस्पेसटर्बाइन ब्लेडचे मूळ, लँडिंग-गिअरचे भाग
- मशीन बांधणीसपाट स्लाइडवे, गेज ब्लॉक, अचूक स्पिंडल
ओळखायची कशी
- एकाच दिशेने, किंवा शाफ्टभोवती जाणाऱ्या अतिशय बारीक, सरळ, समांतर ओरखड्यांच्या रेषा.
- साटनसारखा ते चकचकीत गुळगुळीत पृष्ठभाग, जो नखाखाली काचेसारखा जाणवतो.
- रोटरी-ग्राइंड केलेल्या सपाट भागांवर सरळ रेषांऐवजी एकमेकांवर येणारे वर्तुळाकार चाप दिसतात.
- ग्राइंड केलेल्या पृष्ठभागावरील निळे किंवा तपकिरी ठिपके म्हणजे ग्रायंडिंग बर्न (स्थानिक अतिउष्णता).
यांच्याशी तुलना
पाहा
THATLAZYMACHINIST · सिलिंड्रिकल ग्रायंडरची नवशिक्यांसाठी सफर: चाकती, ड्रेसिंग आणि भाग कसा धरला जातो
Metal Cutting Corp · सेंटरलेस ग्रायंडिंग कसे चालते: ग्रायंडिंग चाकती, रेग्युलेटिंग चाकती आणि वर्क रेस्ट
Okamoto Europe · आकृतीतल्यासारखे CNC सरफेस ग्रायंडर कामात
Fritz Studer AG · ठिणग्या आणि क्लोज-अपसह अचूक सिलिंड्रिकल ग्रायंडिंग
खरी छायाचित्रे पाहा
- विकिपीडिया: Grinding (abrasive cutting) — ग्रायंडिंगचे प्रकार, चाकती आणि ठराविक सहनशीलता, फोटोंसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- ग्रायंडिंग असंख्य सूक्ष्म कणांनी कापते, म्हणून ते कडक स्टील आणि सिरॅमिकला आकार देऊ शकते.
- ते थोडे साहित्य काढते पण मायक्रोमीटर अचूकता आणि सुबक फिनिश गाठते.
- कूलंट आणि नियमित ड्रेसिंग चाकती धारदार ठेवतात आणि भाग जळू देत नाहीत.
मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 5.1शॉर्टटर्निंग (लेथ)पार्ट फिरतो; एकबिंदू टूल कापतेधडा उघडा
 5.2शॉर्टमिलिंगफिरणारा अनेक धारांचा कटर स्थिर भागावरून फिरतोधडा उघडा
 5.3शॉर्टड्रिलिंगफिरणारी ट्विस्ट ड्रिल भागात सरळ घुसतेधडा उघडा
 5.4ब्रोचिंगदात असलेला लांब दांडा एका फटक्यात आरपार किंवा आडवा ओढला जातोधडा उघडा
 5.5गिअर कटिंग (हॉबिंग, शेपिंग)हॉब किंवा शेपर कटर गिअरचे दात तयार करतातधडा उघडा
 5.6नर्लिंगकडक चाकत्या फिरत्या भागावर पकडीची नक्षी दाबतातधडा उघडा
 5.8होनिंगदगड छिद्राच्या आत फिरतात आणि सरकतातधडा उघडा
 5.9सुपरफिनिशिंग आणि पॉलिशिंगबारीक स्टोन किंवा बफ शेवटची सूक्ष्म शिखरे काढून टाकतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.