

नर्लिंग
कडक चाकत्या फिरत्या भागावर पकडीची नक्षी दाबतात
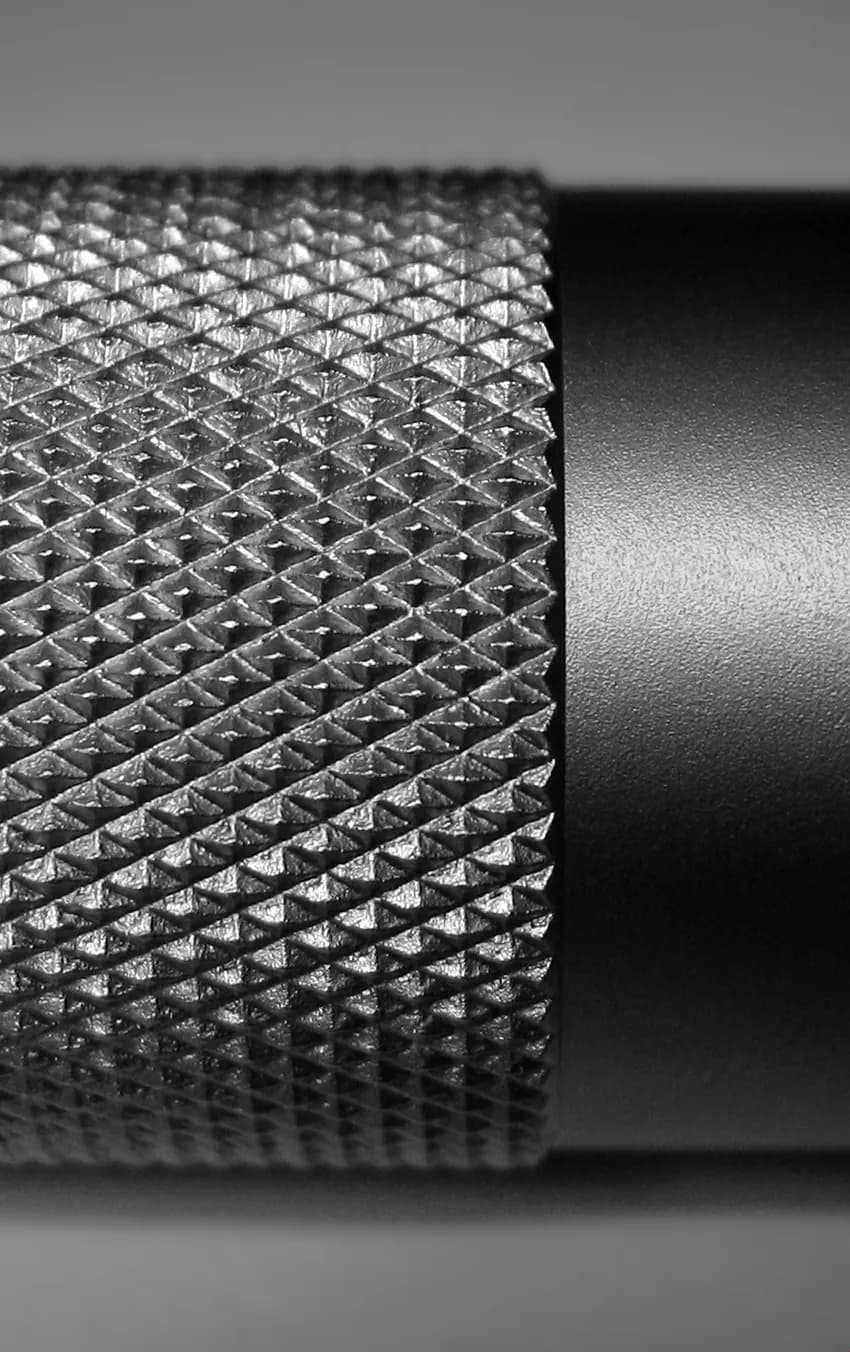
नर्लिंग गोल भागाच्या पृष्ठभागावर बोटांना पकड मिळावी म्हणून सूक्ष्म उंचवट्यांची नक्षी रोल करते. तुम्हाला ती बारबेल ग्रिप, थंब स्क्रू आणि अचूक स्क्रूड्रायव्हरच्या मुठीवर दिसते. ते स्वस्त आणि जलद आहे, आणि सहसा टर्निंगनंतर लगेच लेथवर केले जाते.
हे कसे चालते
ब्लँक तयार करा. बार आधी नर्लच्या पिचला (उंचवट्यांमधील अंतर) योग्य अशा व्यासापर्यंत टर्न केला जातो. टोकाला छोटा चेम्फर (तिरपी कड) चाकत्यांना स्वच्छपणे सुरू होण्यास मदत करतो.
चाकत्या आत दाबा. भाग हळू फिरत असताना, बारीक दात असलेल्या कडक स्टीलच्या चाकत्या पृष्ठभागावर जोरात दाबल्या जातात. सरळ दात सरळ उंचवटे बनवतात; विरुद्ध दिशेला तिरके दात असलेल्या दोन चाकत्या हिऱ्यासारखी नक्षी बनवतात.
धातू उंचवट्यांमध्ये वाहतो. प्रत्येक दात धातू कापण्याऐवजी बाजूला ढकलतो, आणि तो धातू दातांमधून वर येतो. हे फॉर्म नर्लिंग आहे: ते चिप्स बनवत नाही, पण व्यास थोडा वाढतो.
नक्षीला जुळू द्या. पहिल्या फेरीत दात आपापल्या खाचांमध्ये परत बसले पाहिजेत, म्हणजे नक्षी स्वतःशी समान रीतीने भेटते. परिघ पिचने पूर्ण भागला गेला नाही, तर डबल ट्रॅकिंग होते: गोंधळलेली, दुहेरी नक्षी.
भागाच्या बाजूने पुढे सरकवा. साधन भरपूर तेलासह बारच्या बाजूने सरकते, संपूर्ण पट्टा नर्ल होईपर्यंत, कधी कधी पूर्ण खोलीसाठी दोन पासमध्ये. शेवटी कडांचे बर काढले जातात (तीक्ष्ण कपच्या काढल्या जातात).
मुख्य तथ्ये
- साहित्य
- बहुतेक तन्य (सहज विकृत होणारे) धातू: स्टील, स्टेनलेस स्टील, अॅल्युमिनियम, पितळ; तसेच काही प्लास्टिक. मऊ धातू सर्वात सहज नर्ल होतात
- सामान्य भाग
- नॉब, थंब स्क्रू, साधनांच्या मुठी, बारबेल ग्रिप, छिद्रांत दाबून बसवलेले पिन आणि इन्सर्ट
- भागाचा आकार
- साधारणपणे काही मिलिमीटरपासून सुमारे 100 mm रुंदीचे गोल भाग
- अचूकता
- नर्ल केलेल्या व्यासावर सुमारे ±0.1 mm; पिच, साधारणपणे सुमारे 0.5–2 mm, नेमक्या मापापेक्षा जास्त महत्त्वाचा
- पृष्ठभागाची फिनिश
- पोत असलेला पकडीचा पृष्ठभाग; रोल केलेले उंचवटे गुळगुळीत आणि किंचित चमकदार दिसतात
- कोणत्या बॅच आकारासाठी योग्य
- कोणतीही: मॅन्युअल लेथवर एकट्या वस्तूंपासून ऑटोमॅटिक लेथवर दशलक्षांपर्यंत
- टूलिंग आणि मशीनचा खर्च
- कमी: होल्डर आणि चाकत्यांची किंमत दहापासून काही शेकडो डॉलर आणि विद्यमान लेथवर बसतात
- वेग
- टर्निंगच्याच सेटअपमध्ये प्रति भाग काही सेकंदांपासून एक मिनिट
ताकद आणि मर्यादा
बलस्थाने
- स्वस्त टूलिंग जे कोणत्याही लेथला बसते, टर्निंगच्याच सेटअपमध्ये वापरले जाते
- वेगवान: एक पट्टा सेकंदांत होतो
- फॉर्म नर्लिंग चिप्स बनवत नाही आणि उंचवट्यांना वर्क-हार्डन करते (विकृत करून कणखर करते)
- नर्ल केलेला पट्टा पिन किंवा इन्सर्ट छिद्रात घट्ट बसवूही शकतो
मर्यादा
- फॉर्म नर्लिंग जोरात दाबते, म्हणून पातळ नळ्या चिरडू किंवा वाकू शकतात; कट नर्लिंग (चिप्स खरवडणाऱ्या तिरक्या चाकत्या) खूपच कमी दाबते
- व्यास थोडा वाढतो, म्हणून ब्लँकचे माप त्यानुसार ठरवावे लागते
- व्यास पिचला योग्य नसल्यास नक्षी डबल-ट्रॅक होते
- कडक किंवा ठिसूळ साहित्य नीट नर्ल होत नाही, आणि चाकत्या झिजतात
कुठे वापरली जाते
- हँड टूलस्क्रूड्रायव्हर आणि रेतीच्या मुठी, टॅप रेंच
- फिटनेसबारबेल आणि डंबेलच्या मुठी
- उपकरणे आणि यंत्रसामग्रीथंब स्क्रू, अॅडजस्टमेंट नॉब, मायक्रोमीटर थिंबल
- असेंब्लीप्लास्टिक किंवा अॅल्युमिनियममध्ये घट्ट बसणारे प्रेस-फिट पिन आणि थ्रेडेड इन्सर्ट
- ग्राहक वस्तूटॉर्चची बॉडी, पेनची नळी, ऑडिओ उपकरणांवरील व्हॉल्यूम नॉब
ओळखायची कशी
- गोल भागाभोवती गुंडाळलेली लहान हिऱ्यांची किंवा सरळ उंचवट्यांची नियमित जाळी.
- रोल केलेल्या उंचवट्यांची टोके किंचित गोलसर, चमकदार असतात; कट नर्ल अधिक स्पष्ट आणि तीक्ष्ण दिसतात.
- नर्ल केलेला पट्टा अनेकदा शेजारच्या साध्या व्यासापेक्षा किंचित उंच (मोठा) असतो, आणि त्याच्या टोकाला लहान चेम्फर असतो.
- नक्षीतील चिकटलेला, दुहेरी भाग हे डबल ट्रॅकिंगचे लक्षण आहे.
यांच्याशी तुलना
पाहा
shop and math · नवशिक्यांसाठी स्पष्टीकरण, मग लेथवरचे प्रात्यक्षिक
jlinks101 · मॅन्युअल लेथवर हिऱ्यांची नक्षी तयार होत असल्याचे क्लोज-अप
Mike Levy · कट नर्लिंग फॉर्म नर्लिंगपेक्षा कसे वेगळे आहे
Mazatrol Tips and Tricks · CNC लेथ प्रोग्राममधील एक पायरी म्हणून नर्लिंग
खरी छायाचित्रे पाहा
- विकिपीडिया: Knurling — सरळ, तिरक्या आणि हिऱ्यांच्या नक्षी आणि त्यांचे उपयोग, काही फोटोंसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- नर्लिंग गोल पृष्ठभागावर पकडीची नक्षी रोल करते; फॉर्म नर्लिंग चिप्स बनवत नाही.
- नक्षी परिघात पूर्ण भागली गेली पाहिजे, नाहीतर ती डबल-ट्रॅक होते.
- फॉर्म नर्लिंग व्यास वाढवते; कट नर्लिंग चिप्स खरवडते आणि खूपच कमी दाबते.
मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 5.1शॉर्टटर्निंग (लेथ)पार्ट फिरतो; एकबिंदू टूल कापतेधडा उघडा
 5.2शॉर्टमिलिंगफिरणारा अनेक धारांचा कटर स्थिर भागावरून फिरतोधडा उघडा
 5.3शॉर्टड्रिलिंगफिरणारी ट्विस्ट ड्रिल भागात सरळ घुसतेधडा उघडा
 5.4ब्रोचिंगदात असलेला लांब दांडा एका फटक्यात आरपार किंवा आडवा ओढला जातोधडा उघडा
 5.5गिअर कटिंग (हॉबिंग, शेपिंग)हॉब किंवा शेपर कटर गिअरचे दात तयार करतातधडा उघडा
 5.7ग्रायंडिंगकडक कणांची वेगवान चाकती पृष्ठभाग खरवडतेधडा उघडा
 5.8होनिंगदगड छिद्राच्या आत फिरतात आणि सरकतातधडा उघडा
 5.9सुपरफिनिशिंग आणि पॉलिशिंगबारीक स्टोन किंवा बफ शेवटची सूक्ष्म शिखरे काढून टाकतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.