

थ्रेड रोलिंग आणि टॅपिंग
ब्लँकवर धागा दाबा, किंवा छिद्रात कापा किंवा दाबा
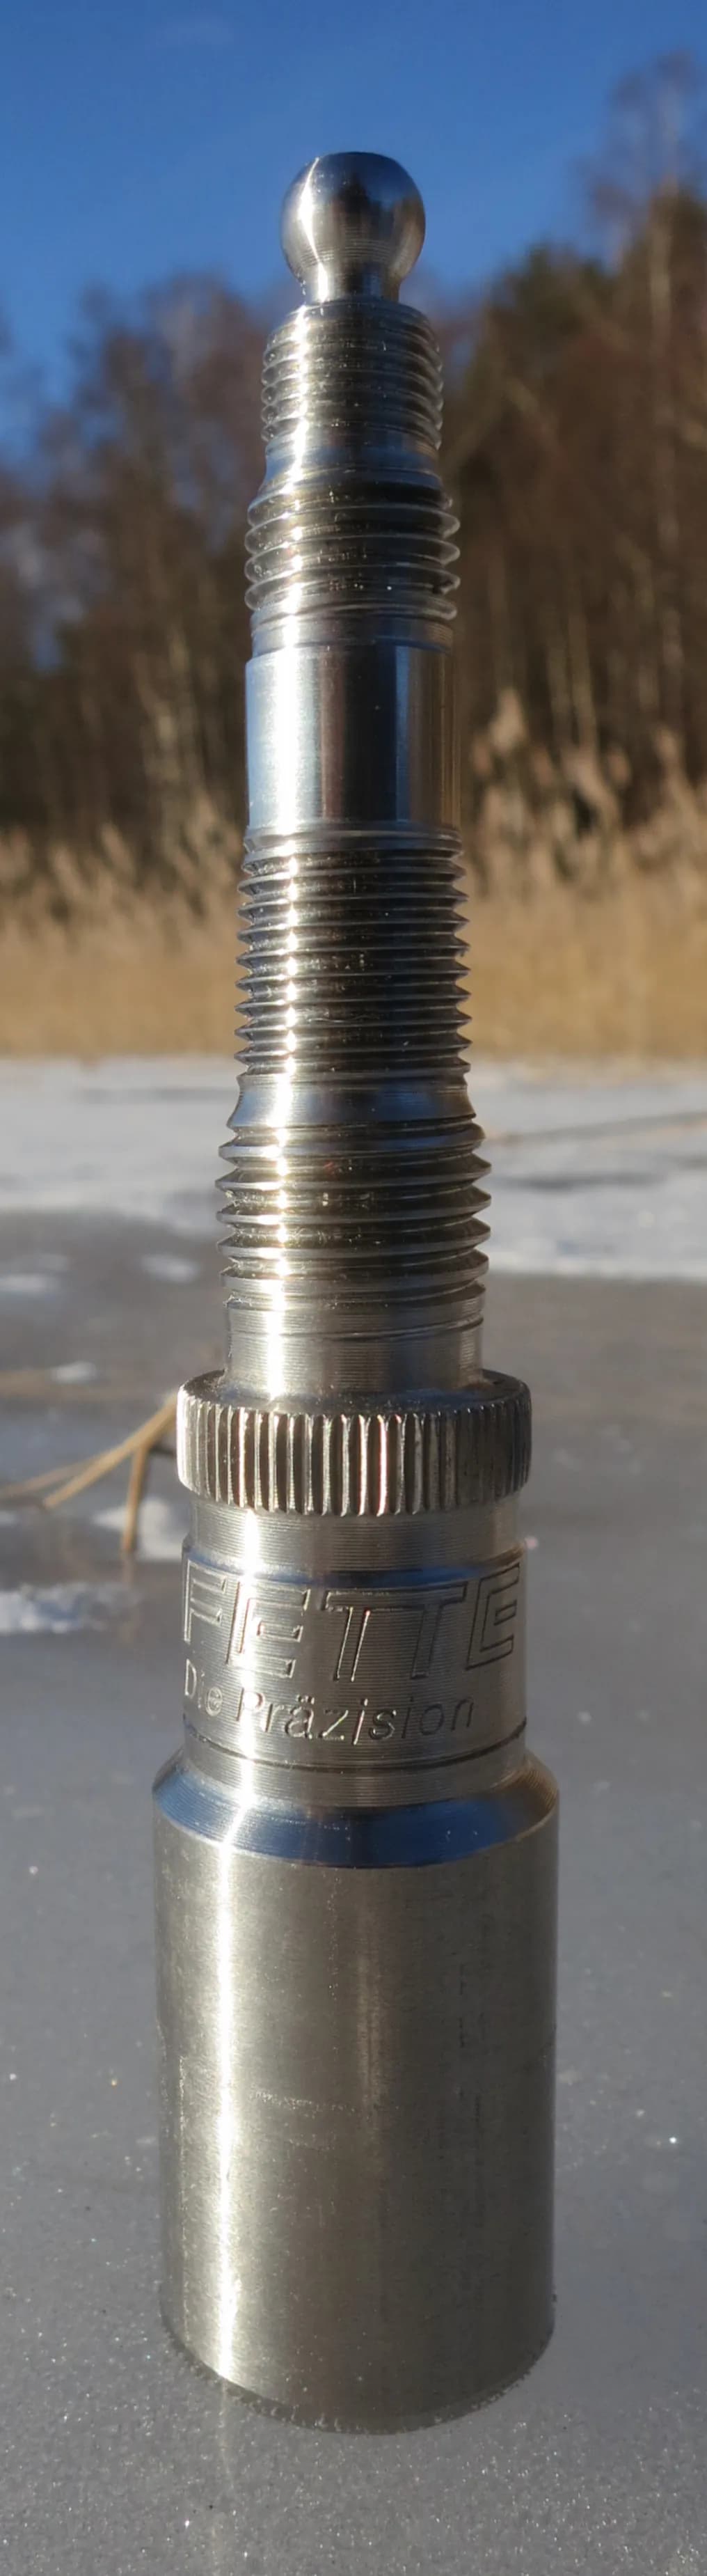
थ्रेड रोलिंग खाचा असलेल्या डायमध्ये स्क्रू ब्लँकवर धागा दाबून बनवते, कोणताही धातू न कापता. टॅपिंग टॅप नावाच्या साधनाने छिद्रात जुळणारा धागा बनवते. दोन्ही मिळून स्क्रूची कहाणी पूर्ण करतात: तार (3.4), डोके (3.5), आणि आता धागा.
हे कसे चालते
ब्लँक आत सोडा. कोल्ड हेडिंगमधून (धडा 3.5) आलेला डोके असलेला ब्लँक दोन कडक केलेल्या स्टील डायमध्ये पडतो. त्यांच्या पृष्ठभागावर धाग्याच्या आकाराच्या तिरक्या कडा असतात.
रोल करा. एक डाय स्थिर राहतो आणि दुसरा त्याच्यावरून सरकतो. ब्लँक त्यांच्यामध्ये फिरतो आणि कडा त्याच्या पृष्ठभागात दाबल्या जातात; धातू कडांमधून वर वाहून धाग्याची शिखरे बनवतो.
स्क्रू बाहेर येतो. एकाच पासमध्ये, साधारणपणे सेकंदाच्या अंशात, धागा पूर्ण होतो. कोणताही धातू काढला जात नाही, त्यामुळे धाग्याचा बाहेरचा भाग मूळ ब्लँकपेक्षा मोठा होतो.
छिद्र पाडा. आतल्या धाग्यासाठी, आधी धाग्याच्या मापापेक्षा थोडे लहान छिद्र पाडले जाते (टॅप ड्रिल साइज).
टॅप आत फिरवा. टॅप (स्क्रूच्या आकाराचे कडक साधन) छिद्रात फिरवत आत सरकवला जातो. कटिंग टॅप धागा कापतो आणि चिप्स बनवतो; फॉर्म टॅपला कापणाऱ्या कडा नसतात, तो धागा भिंतीत दाबून बनवतो.
मागे काढा. टॅप उलट फिरवून बाहेर काढला जातो आणि बोल्टसाठी तयार आतला धागा मागे राहतो.
मुख्य तथ्ये
- साहित्य
- रोलिंग: स्टील, स्टेनलेस स्टील, अॅल्युमिनियम, पितळ, टायटॅनियम असे तन्य धातू. टॅपिंग: जवळजवळ कोणताही मशीन करता येणारा धातू किंवा प्लॅस्टिक
- सामान्य भाग
- स्क्रू, बोल्ट, स्टड, थ्रेडेड रॉड (रोल केलेले); इंजिन ब्लॉक, हाऊसिंग, नटमधील धागे असलेली छिद्रे (टॅप केलेली)
- भागाचा आकार
- रोल केलेले धागे सुमारे 1 mm पासून दहा मिलिमीटरपर्यंत; टॅप 1 mm पेक्षा कमीपासून सुमारे 50 mm पर्यंत, मोठे इतर पद्धतींनी कापले जातात
- अचूकता
- थ्रेड टॉलरन्स वर्ग साधारणपणे मापे मिलिमीटरच्या काही शतांशात राखतात
- पृष्ठभागाची फिनिश
- रोल केलेले धागे: गुळगुळीत आणि चकचकीत. कापलेले धागे: थोडे खडबडीत, टूलच्या खुणांसह
- कोणत्या बॅच आकारासाठी योग्य
- रोलिंग: हजारो ते लाखो. टॅपिंग: हाताने एका छिद्रापासून स्वयंचलित यंत्रांवर लाखोंपर्यंत
- टूलिंग आणि मशीनचा खर्च
- रोलिंग डाय: जोडीला शेकडो ते हजारो डॉलर. टॅप: प्रत्येकी काही ते दहा-वीस डॉलर
- वेग
- रोलिंग: अनेकदा प्रति मिनिट शेकडो पार्ट. टॅपिंग: यंत्रावर प्रति छिद्र काही सेकंद
ताकद आणि मर्यादा
बलस्थाने
- रोल केलेले धागे अधिक मजबूत असतात: ग्रेन धाग्याच्या दिशेने जातो आणि पृष्ठभाग वर्क-हार्डन होतो
- रोलिंग आणि फॉर्म टॅपिंगमध्ये चिप्स नाहीत आणि धातू वाया जात नाही
- अतिशय जलद आणि प्रति पार्ट स्वस्त
- टॅप स्वस्त असतात आणि जवळजवळ कोणत्याही यंत्रावर किंवा हाताने चालतात
मर्यादा
- रोलिंगसाठी तन्य धातू आणि अचूक मापाचा ब्लँक लागतो
- रोलिंग बाहेरच्या धाग्यांसाठी योग्य; छिद्रांसाठी त्याऐवजी टॅपिंग लागते
- टॅप छिद्रात तुटू शकतात, विशेषतः लहान, आणि काढणे अवघड असते
- कटिंग टॅप चिप्स मागे सोडतात ज्या साफ कराव्या लागतात, विशेषतः बंद तळाच्या छिद्रांत
कुठे वापरली जाते
- फास्टनरस्क्रू, बोल्ट, स्टड, थ्रेडेड रॉड
- ऑटोमोबाईलव्हील स्टड, इंजिन बोल्ट, इंजिन ब्लॉक आणि गिअरबॉक्समधील टॅप केलेली छिद्रे
- एरोस्पेसथकवा प्रतिकारासाठी रोल केलेले धागे असलेले उच्च-ताकदीचे बोल्ट
- यंत्रसामग्रीफ्रेम, हाऊसिंग आणि ब्रॅकेटमधील टॅप केलेली माउंटिंग छिद्रे
- प्लंबिंगधागा असलेले फिटिंग आणि पाइपची टोके
ओळखायची कशी
- रोल केलेले धागे: गुळगुळीत आणि चकचकीत शिखरे, कधी कधी अगदी वरच्या टोकाला हलकी शिवण.
- रोल केलेले धागे: धाग्याचा बाहेरचा भाग शेजारच्या साध्या शँकपेक्षा रुंद असतो.
- कापलेले धागे (टॅप किंवा लेथ): टूलच्या बारीक खुणा, आणि कधी कधी धाग्याच्या सुरुवातीला लहान बर.
- फॉर्म-टॅप केलेली छिद्रे: चिप्सच्या खुणा नसलेला गुळगुळीत धागा, अनेकदा प्रत्येक शिखरावर बारीक भेगरेषा.
यांच्याशी तुलना
पाहा
Haas Automation, Inc. · टॅपचे प्रकार, टॅप ड्रिल साइज आणि CNC यंत्रावर टॅपिंग
Mr. G-Code Machining · कटिंग आणि फॉर्म टॅपिंग शेजारी शेजारी
TeskerMFG · कामावर असलेले थ्रेड रोलिंग यंत्र
TR Fastenings · वेगाने धागे रोल करणारा फास्टनर कारखाना
खरी छायाचित्रे पाहा
- Wikipedia: Threading (manufacturing) — धागे कापण्याच्या आणि रोलिंगच्या पद्धती, छायाचित्रांसह
- Wikipedia: Tap and die — टॅप, डाय आणि कापलेल्या व फॉर्म टॅपचे छेद
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- थ्रेड रोलिंग खाचा असलेल्या डायमध्ये ब्लँकवर धागा दाबते, चिप्सशिवाय.
- टॅपिंग पाडलेल्या छिद्रात जुळणारा धागा बनवते, कापून किंवा दाबून.
- रोल केलेले धागे कापलेल्यांपेक्षा मजबूत असतात कारण धातूचा ग्रेन धाग्याच्या दिशेने जातो.
बल्क फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 3.1शॉर्टफोर्जिंग (ओपन-डाय आणि क्लोज्ड-डाय)तप्त धातू सपाट किंवा आकाराच्या डायमध्ये दाबाधडा उघडा
 3.2रोलिंगफिरत्या रोलमधील फटीतून धातू ओढाधडा उघडा
 3.3एक्स्ट्रूजन (अॅल्युमिनियम प्रोफाइल आणि प्लास्टिक पाइप)धातू किंवा प्लास्टिक आकार दिलेल्या डायमधून ढकलाधडा उघडा
 3.4वायर ड्रॉइंगरॉड अधिकाधिक लहान डायमधून ओढाधडा उघडा
 3.5कोल्ड हेडिंगतार कापून ब्लँक बनवा आणि थंड अवस्थेत डोके ठोकाधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.