

फोर्जिंग (ओपन-डाय आणि क्लोज्ड-डाय)
तप्त धातू सपाट किंवा आकाराच्या डायमध्ये दाबा
फोर्जिंगमध्ये धातूचा घन तुकडा, सहसा तो लालभडक तापलेला असताना, दाबून किंवा ठोकून आकार दिला जातो. पाने, कारचे क्रँकशाफ्ट आणि विमानाच्या लँडिंग गिअरचे भाग असेच सुरू होतात. धातू कधीच वितळवला जात नाही, म्हणून त्याचे ग्रेन (त्याच्या स्फटिकांची तंतूसारखी नक्षी) भागाच्या रूपरेषेचे अनुसरण करतात, ज्यामुळे फोर्जिंग अतिशय मजबूत असतात.
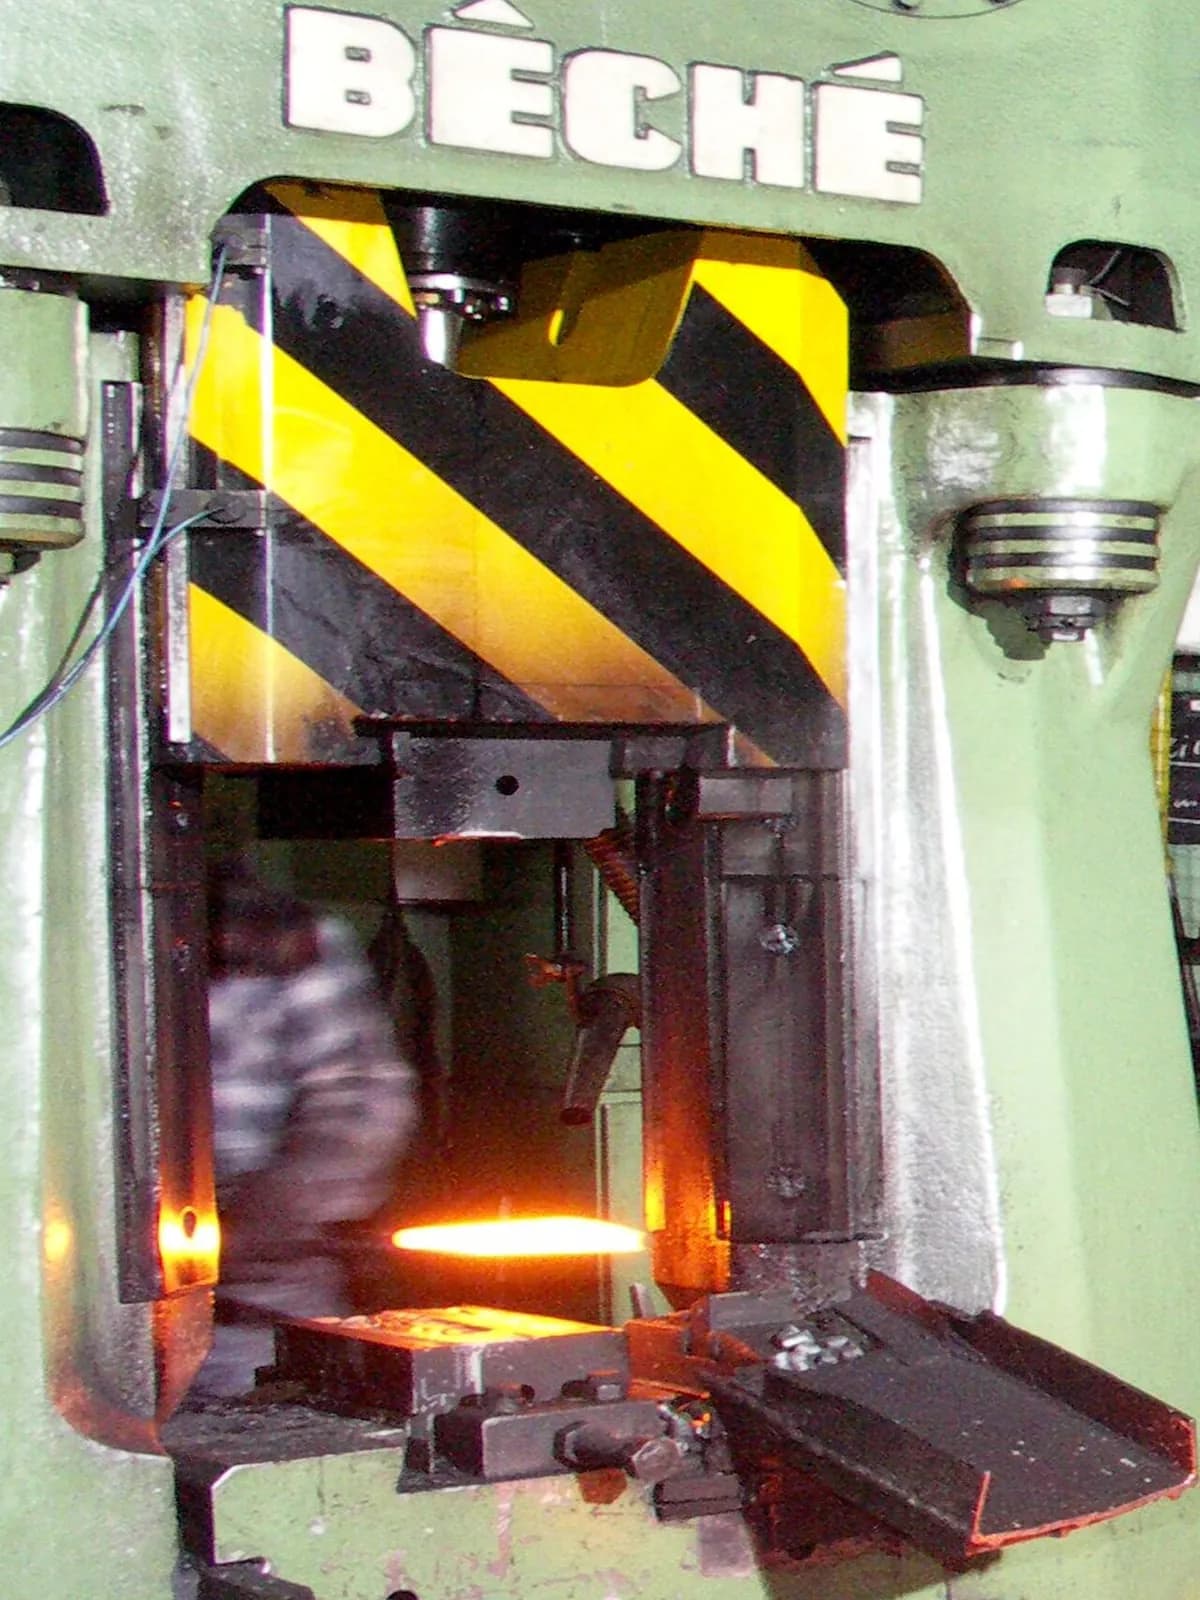
फोर्जिंग (ओपन-डाय आणि क्लोज्ड-डाय) एका मिनिटात, MecMade कडून
हे कसे चालते
बिलेट गरम करा. बिलेट (बारचा कापलेला तुकडा) भट्टीत जातो. स्टील साधारणपणे सुमारे 1,100–1,250 °C पर्यंत तापवले जाते, ते केशरी-पिवळे चमकेपर्यंत आणि वाहण्याइतके मऊ होईपर्यंत.
ओपन-डाय फोर्जिंग: दाबा, फिरवा, पुन्हा करा. सपाट डाय (कडक स्टीलचे ठोकळे) तप्त बार एका वेळी एक भाग दाबतात किंवा ठोकतात. मॅनिप्युलेटर (मोठा यांत्रिक ग्रिपर) घणांच्या मध्ये बार फिरवतो आणि हलवतो. हळूहळू बार ताणला जातो, सपाट केला जातो किंवा अपसेट केला जातो (दाबून आखूड आणि जाड केला जातो).
क्लोज्ड-डाय फोर्जिंग: बिलेट ठेवा. मोठ्या उत्पादनासाठी तप्त बिलेट खालच्या डायवर ठेवला जातो, ज्यात भागाच्या अर्ध्या आकाराची पोकळी असते. वरच्या डायमध्ये दुसरा अर्धा असतो.
डाय बंद करा. हातोडा किंवा प्रेस वरचा डाय एक ते काही आघातांत खाली आणतो. धातू पोकळीच्या प्रत्येक कोपऱ्यात वाहतो. जास्तीचा धातू डायच्या मधून फ्लॅश (जास्तीच्या धातूचा पातळ पर) म्हणून बाहेर दाबला जातो.
छाटा आणि फिनिश करा. ट्रिमिंग प्रेस फ्लॅश कापून टाकतो, जो रिसायकल केला जातो. नंतर भागावरील स्केल (काळा ऑक्साइडचा थर) सहसा साफ केला जातो, हीट ट्रीटमेंट केली जाते आणि जिथे अचूक बसवणे हवे तिथे मशीनिंग केले जाते.
मुख्य तथ्ये
- साहित्य
- कार्बन आणि मिश्र स्टील, स्टेनलेस स्टील, अॅल्युमिनियम, टायटॅनियम, तांब्याचे मिश्रधातू, निकेल सुपरअलॉय
- सामान्य भाग
- क्रँकशाफ्ट, कनेक्टिंग रॉड, गिअर, हातोडी-पाने इत्यादी हँड टूल, फ्लँज, टर्बाइन डिस्क, जहाज आणि जनरेटर शाफ्ट
- भागाचा आकार
- क्लोज्ड-डाय: काही ग्रॅमपासून शेकडो किलोग्रॅमपर्यंत. ओपन-डाय: 100 टनांहून अधिक शाफ्ट आणि रिंगपर्यंत
- अचूकता
- क्लोज्ड-डाय: सुमारे ±0.5 mm. ओपन-डाय: काही मिलिमीटर, नंतर मशीनिंग
- पृष्ठभागाची फिनिश
- खडबडीत, खपल्यांचा पृष्ठभाग; शॉट ब्लास्टिंगने साफ, महत्त्वाचे पृष्ठभाग मशीन केलेले
- कोणत्या बॅच आकारासाठी योग्य
- ओपन-डाय: एकेकट्यापासून काही डझनपर्यंत. क्लोज्ड-डाय: हजारो ते दशलक्षो
- टूलिंग आणि मशीनचा खर्च
- क्लोज्ड-डाय सेट: हजारो ते दहा हजार डॉलर. मोठे प्रेस आणि हातोडे: दशलक्षो
- वेग
- क्लोज्ड-डाय: प्रति भाग काही सेकंदांपासून सुमारे एक मिनिट. ओपन-डाय: प्रति भाग मिनिटे ते तास, पुन्हा तापवण्यासह
ताकद आणि मर्यादा
बलस्थाने
- अतिशय मजबूत आणि कणखर: ग्रेन आकाराचे अनुसरण करतात आणि लपलेली छिद्रे नसतात
- क्लोज्ड-डाय काम मोठ्या संख्येसाठी वेगवान आणि पुनरावृत्तीक्षम
- ओपन-डाय असे प्रचंड भाग बनवू शकते जे इतर फार कमी प्रक्रिया करू शकतात
- साहित्य-कार्यक्षम: फ्लॅश आणि कटिंगचे तुकडे रिसायकल होतात
मर्यादा
- सहनशीलता सैल आणि पृष्ठभाग खडबडीत, म्हणून बहुतेक फोर्जिंगला काही मशीनिंग लागते
- क्लोज्ड डाय महाग असतात आणि बनवायला आठवडे लागतात, म्हणून लहान बॅच महाग पडतात
- तापवण्यासाठी खूप ऊर्जा लागते, आणि काम उष्ण, गोंगाटाचे आणि जड असते
- पोकळ आतील भाग, अंडरकट (बाहेर आलेले आकार) आणि अतिशय पातळ भिंती अवघड किंवा अशक्य
कुठे वापरली जाते
- ऑटोमोबाईलक्रँकशाफ्ट, कनेक्टिंग रॉड, गिअर, स्टिअरिंग नकल, चाकांचे हब
- एरोस्पेसलँडिंग-गिअर बीम, टर्बाइन डिस्क, इंजिन माउंट, पंखांचे फिटिंग
- ऊर्जाजनरेटर आणि टर्बाइन शाफ्ट, प्रेशर-वेसल रिंग, व्हॉल्व्ह बॉडी, पवनचक्कीचे फ्लँज
- साधने आणि हार्डवेअरपाने, हातोडे, पक्कड, छिन्नी
- तेल, वायू आणि खाणकामड्रिल-बिट बॉडी, पाईप फ्लँज, जड हुक, साखळीचे दुवे
ओळखायची कशी
- भागाभोवती एक पातळ पट्टा, जिथे फ्लॅश छाटला गेला, अनेकदा थोडा खरबरीत किंवा घासलेला (पार्टिंग लाइन).
- गोलसर कडा आणि हलके उताराच्या बाजू (ड्राफ्ट, भाग डायमधून सहज निघू देणारा हलका निमुळतेपणा).
- मशीन न केलेल्या भागांवर गडद किंवा मॅट, थोडासा खड्डे पडलेला पृष्ठभाग, आणि भाग जिथे एकमेकांत बसतात तिथेच चकचकीत मशीन केलेले पृष्ठभाग.
- उंचावलेली अक्षरे किंवा भाग क्रमांक, डायमध्ये कोरलेल्या खुणांवरून उमटलेले.
यांच्याशी तुलना
पाहा
Scot Forge Company · फोर्ज ओपन डायमध्ये धातू कसा तापवतो, दाबतो आणि फिरवतो
Shubham Kola · मुख्य फोर्जिंग प्रकार शेजारी शेजारी समजावून
CFS Forge · क्लोज्ड डायमध्ये फोर्ज केलेला क्रँकशाफ्ट, मग त्याचा फ्लॅश छाटलेला
HBEPRESS · तप्त इनगॉटवर ओपन-डाय फोर्जिंगचे प्रचंड प्रमाण
खरी छायाचित्रे पाहा
- विकिपीडिया: Forging — हातोडे, प्रेस आणि तप्त फोर्जिंगचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- फोर्जिंग घन, सहसा लालभडक तापलेला धातू दाबून आकार देते; काहीही वितळवले किंवा कापून काढले जात नाही.
- ओपन डाय मोठे किंवा एकेकटे भाग हळूहळू आकार देतात; क्लोज्ड डाय मोठ्या उत्पादनासाठी पोकळी वेगाने नक्कल करतात.
- भाग तुटायला नको असेल तेव्हा फोर्जिंग निवडा: क्रँकशाफ्ट, लँडिंग गिअर, हँड टूल.
बल्क फॉर्मिंग मधील आणखी
सर्व 100 प्रक्रिया
 3.2रोलिंगफिरत्या रोलमधील फटीतून धातू ओढाधडा उघडा
 3.3एक्स्ट्रूजन (अॅल्युमिनियम प्रोफाइल आणि प्लास्टिक पाइप)धातू किंवा प्लास्टिक आकार दिलेल्या डायमधून ढकलाधडा उघडा
 3.4वायर ड्रॉइंगरॉड अधिकाधिक लहान डायमधून ओढाधडा उघडा
 3.5कोल्ड हेडिंगतार कापून ब्लँक बनवा आणि थंड अवस्थेत डोके ठोकाधडा उघडा
 3.6थ्रेड रोलिंग आणि टॅपिंगब्लँकवर धागा दाबा, किंवा छिद्रात कापा किंवा दाबाधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.