

सँड कास्टिंग
वाळूत दाबलेल्या पोकळीत धातू ओतला जातो; वाळू तोडून काढली जाते
सँड कास्टिंगमध्ये दाबलेल्या वाळूत बनवलेल्या पोकळीत वितळलेला धातू ओतून धातूचा भाग बनवला जातो. इंजिन ब्लॉक, मॅनहोलची झाकणे आणि पंप हाउसिंग ही सामान्य उदाहरणे आहेत. ही सर्वात जुन्या कास्टिंग पद्धतींपैकी एक आहे आणि अजूनही सर्वात जास्त वापरली जाते, कारण मोल्ड स्वस्त असतो आणि जवळजवळ कोणताही आकार शक्य असतो.
सँड कास्टिंग एका मिनिटात, MecMade कडून
हे कसे चालते
पॅटर्न बनवा. पॅटर्न म्हणजे लाकूड, प्लास्टिक किंवा धातूतील भागाची पूर्ण आकाराची प्रत. तो किंचित मोठा बनवला जातो, कारण धातू थंड होताना आकुंचन पावतो.
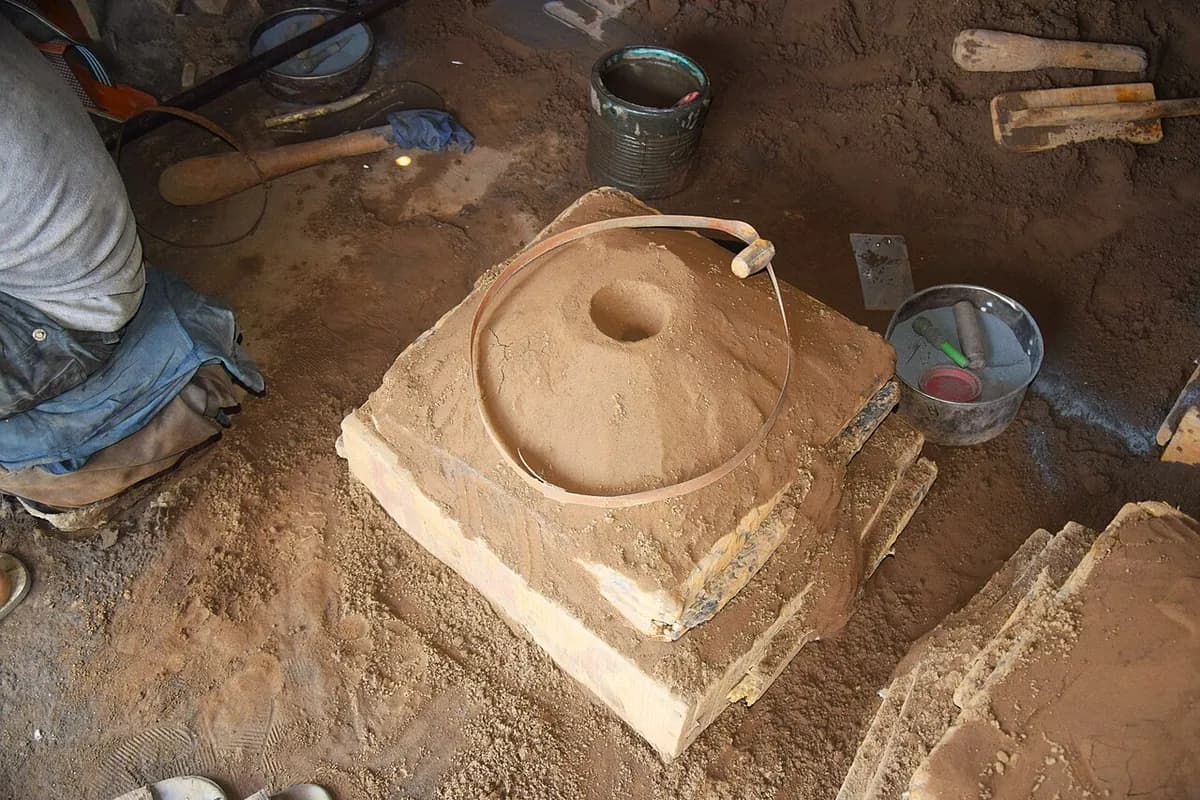
भोवती वाळू दाबा. पॅटर्न फ्लास्क नावाच्या दोन भागांच्या पेटीत ठेवला जातो. माती आणि पाण्यात मिसळलेली वाळू (ग्रीन सँड) किंवा रेझिन बाइंडरसह वाळू त्याच्याभोवती रॅम केली जाते (जोराने दाबली जाते), ती आपला आकार धरेपर्यंत.
पॅटर्न काढा, कोअर बसवा, मोल्ड बंद करा. वरचा अर्धा भाग (कोप) खालच्या अर्ध्यावरून (ड्रॅग) उचलला जातो आणि पॅटर्न बाहेर काढला जातो, मागे पोकळी राहते. आतील छिद्र बनवण्यासाठी कोअर (कडक केलेला वाळूचा इन्सर्ट) बसवला जातो, मार्ग कापले जातात आणि दोन्ही अर्धे पुन्हा बंद केले जातात. ते जिथे भेटतात ती शिवण म्हणजे पार्टिंग लाइन.
ओता. वितळलेला धातू लॅडलमधून ओतण्याच्या कपात ओतला जातो. तो स्प्रूमधून (उभा मार्ग) खाली येतो, रनरमधून (आडवा मार्ग) जातो आणि पोकळी भरतो.
घट्ट होऊ द्या. लहान भागांसाठी थंड होण्यास मिनिटे लागतात आणि खूप मोठ्यांसाठी तास, अगदी दिवसही. राइजर (धातूचा जास्तीचा साठा) भाग आकुंचन पावताना त्याला भरत राहतो, म्हणून आकुंचनाचे छिद्र भागात न होता राइजरमध्ये तयार होते.
तोडून बाहेर काढा आणि फिनिश करा. वाळू झटकून काढली जाते आणि पुन्हा वापरली जाते. स्प्रू आणि राइजर कापले जातात, पृष्ठभाग स्वच्छ केला जातो, अनेकदा शॉट ब्लास्टिंगने (लहान स्टीलच्या गोळ्यांचा मारा), आणि महत्त्वाचे पृष्ठभाग मशिन केले जातात.
मुख्य तथ्ये
- साहित्य
- वितळवता येणारा जवळजवळ कोणताही धातू: ग्रे आणि डक्टाइल आयर्न, स्टील, अॅल्युमिनियम, कांस्य, पितळ, मॅग्नेशियम
- सामान्य भाग
- इंजिन ब्लॉक, सिलिंडर हेड, पंप आणि व्हॉल्व्ह बॉडी, गिअरबॉक्स हाउसिंग, मॅनहोलची झाकणे, मशीन बेस
- भागाचा आकार
- काही सेंटीमीटरपासून अनेक मीटर रुंदीपर्यंत; काही ग्रॅमपासून 100 टनांहून अधिकपर्यंत
- अचूकता
- साधारणपणे सुमारे ±0.5 ते ±2 मिमी, मोठ्या भागांवर जास्त
- पृष्ठभागाची फिनिश
- खडबडीत आणि दाणेदार: Ra (सरासरी खडबडीतपणा) साधारणपणे 6 ते 25 µm
- कोणत्या बॅच आकारासाठी योग्य
- एकेरी नग आणि प्रोटोटाइप (हाताने मोल्डिंग) पासून लाखो भागांपर्यंत (स्वयंचलित मोल्डिंग लाइन)
- टूलिंग आणि मशीनचा खर्च
- पॅटर्न काही शे ते काही दहा हजार डॉलर्स; स्वयंचलित मोल्डिंग लाइन दशलक्षावधी डॉलर्सच्या
- वेग
- हाताने प्रति मोल्ड तास; स्वयंचलित लाइन प्रति तास अनेक शे मोल्ड बनवतात. थंड होण्यात मिनिटे ते तास जातात
ताकद आणि मर्यादा
बलस्थाने
- जास्त वितळबिंदूच्या लोखंड आणि स्टीलसह जवळजवळ कोणत्याही धातूवर चालते
- तळहाताएवढ्यापासून अनेक टनांपर्यंतचे भाग
- स्वस्त टूलिंग, म्हणून एकेरी नग आणि प्रोटोटाइप परवडतात
- कोअरमुळे गुंतागुंतीचे अंतर्गत मार्ग शक्य होतात
मर्यादा
- खडबडीत पृष्ठभाग आणि सैल सहनशीलता, म्हणून महत्त्वाचे पृष्ठभाग मशिन करावे लागतात
- प्रत्येक भागासाठी नवीन मोल्ड बनवावा लागतो
- वायूची छिद्रे (पोरोसिटी) आणि अडकलेले वाळूचे कण दोष निर्माण करू शकतात
- पातळ भिंती भरणे अवघड; सुमारे 3 ते 5 मिमी हे व्यावहारिक किमान
कुठे वापरली जाते
- ऑटोमोबाईलकास्ट-आयर्न इंजिन ब्लॉक, सिलिंडर हेड, ब्रेक ड्रम, डिफरेन्शियल हाउसिंग
- पंप आणि व्हॉल्व्हपंप केसिंग, व्हॉल्व्ह बॉडी, इम्पेलर
- अवजड यंत्रसामग्रीमशीन-टूल बेड, गिअरबॉक्स हाउसिंग, खाणकाम आणि बांधकामाची उपकरणे
- ऊर्जा आणि सागरीपवनचक्कीचे हब, टर्बाइन केसिंग, जहाजाचे प्रोपेलर
- शहरी पायाभूत सुविधामॅनहोलची झाकणे, नाल्यांच्या जाळ्या, पाइप फिटिंग
- घरगुती वस्तूकास्ट-आयर्नच्या कढया, लाकडाच्या शेगडीचे भाग, घंटा
ओळखायची कशी
- मशिन न केलेल्या प्रत्येक भागावर बारीक सँडपेपरसारखा दाणेदार, मॅट पृष्ठभाग.
- भागाभोवती फिरणारी पातळ शिवण किंवा लहान पायरी: पार्टिंग लाइन, जिथे कोप आणि ड्रॅग भेटले.
- जिथे स्प्रू, रनर आणि राइजर कापून काढले तिथे सपाट, घासून काढलेले ठिपके.
- खडबडीत कास्ट पृष्ठभागांच्या अगदी शेजारी चकचकीत मशिन केलेले पृष्ठभाग (बोल्ट फ्लॅंज, बोअर).
यांच्याशी तुलना
पाहा
dharmesh barodiya · पॅटर्नपासून तयार कास्टिंगपर्यंतची प्रत्येक पायरी, प्रशिक्षण वर्कशॉपमध्ये
mrpete222 · ग्रीन-सँड मोल्ड कोप आणि ड्रॅगमध्ये हाताने कसा रॅम केला जातो
General Foundry Service · औद्योगिक ग्रीन-सँड फाउंड्री आणि तिथले ओतणे कसे दिसते
DISA · स्वयंचलित लाइन मोठ्या प्रमाणातील उत्पादनासाठी मोल्ड कसे बनवते आणि ओतते
खरी छायाचित्रे पाहा
- Wikipedia: Sand casting — मोल्ड, फ्लास्क, कोअर आणि कास्टिंगचे फोटो, तसेच प्रक्रियेची आकृती
- Wikipedia: DISAMATIC — उभ्या विभागलेल्या वाळूच्या मोल्डची निर्मिती करणारे स्वयंचलित मशीन
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- पुन्हा वापरता येणारा पॅटर्न पोकळीला आकार देतो; वाळूचा मोल्ड प्रत्येक ओतण्यानंतर नष्ट होतो.
- स्प्रू, रनर आणि राइजर धातू आत आणतात आणि त्याला भरत राहतात, मग कापले जातात.
- कोणत्याही आकारासाठी स्वस्त आणि लवचिक, पण खडबडीत आणि फक्त मध्यम अचूक.
कास्टिंग मधील आणखी
सर्व 100 प्रक्रिया
 1.2इन्व्हेस्टमेंट कास्टिंग (लॉस्ट वॅक्स)मेणाची प्रत सिरॅमिकने झाकलेली, मेण वितळवून काढलेले, मग धातूने भरलेलेधडा उघडा
 1.3परमनंट मोल्ड कास्टिंगपुन्हा वापरता येणाऱ्या स्टीलच्या मोल्डमध्ये गुरुत्वाकर्षणाने ओतलेला धातूधडा उघडा
 1.4डाय कास्टिंगधातू उच्च दाबाने स्टीलच्या डायमध्ये झोकला जातोधडा उघडा
 1.5सेंट्रिफ्यूगल कास्टिंगफिरत्या साच्याच्या भिंतीवर धातू फेकला जातोधडा उघडा
 1.6लॉस्ट फोम कास्टिंगसैल वाळूत पुरलेल्या फोमच्या प्रतीवर धातू ओतला जातोधडा उघडा
 1.7सेमी-सॉलिड कास्टिंग (थिक्सोमोल्डिंग आणि रिओकास्टिंग)अर्ध-घन धातूचा लगदा स्टीलच्या डाइमध्ये इंजेक्ट केला जातोधडा उघडा
 1.8सिंगल-क्रिस्टल कास्टिंग (टर्बाइनची पाती)एका टोकापासून हळू गोठल्याने भाग एकाच क्रिस्टलच्या रूपात वाढतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.