

इन्व्हेस्टमेंट कास्टिंग (लॉस्ट वॅक्स)
मेणाची प्रत सिरॅमिकने झाकलेली, मेण वितळवून काढलेले, मग धातूने भरलेले
इन्व्हेस्टमेंट कास्टिंग, ज्याला लॉस्ट-वॅक्स कास्टिंगही म्हणतात, भागाची मेणात प्रत बनवते, मेणावर सिरॅमिकचा थर चढवते, मेण वितळवून काढते आणि पोकळ कवचात धातू ओतते. जेट इंजिनचे टर्बाइन ब्लेड, गोल्फ क्लबचे हेड आणि हिप इम्प्लांट असे बनतात. तुम्हाला बारीक तपशीलासह जवळजवळ तयार भाग मिळतात, जवळजवळ कोणत्याही मिश्रधातूमध्ये.
हे कसे चालते
मेणाच्या प्रती बनवा. मेण धातूच्या डायमध्ये (पुन्हा वापरता येणारा साचा) इंजेक्ट केले जाते आणि पॅटर्न तयार होतो, भागाची नेमकी मेणाची प्रत. प्रत्येक कास्टिंगला स्वतःचा पॅटर्न लागतो.
झाड बनवा. अनेक पॅटर्न मध्यवर्ती मेणाच्या स्प्रूवर (पुरवठा वाहिनी) चिकटवले जातात आणि "झाड" तयार होते, ज्यावर काही ते डझनभर भाग असू शकतात.
सिरॅमिकने झाका. झाड सिरॅमिक स्लरीत (बारीक सिरॅमिक पावडर आणि द्रव बाइंडरचे क्रीमसारखे मिश्रण) बुडवले जाते, त्यावर बारीक वाळू शिंपडली जाते आणि ते वाळवले जाते. कवच अनेक मिलिमीटर जाड होईपर्यंत हे सुमारे 6 ते 10 वेळा केले जाते.
मेण वितळवून काढा. कवच उलटे करून तापवले जाते, सहसा स्टीम ऑटोक्लेव्हमध्ये (दाबाचा वाफेचा ओव्हन) किंवा गरम भट्टीत. मेण वाहून जाते, अनेकदा पुन्हा वापरण्यासाठी, आणि पोकळ एकतुकडी साचा उरतो.
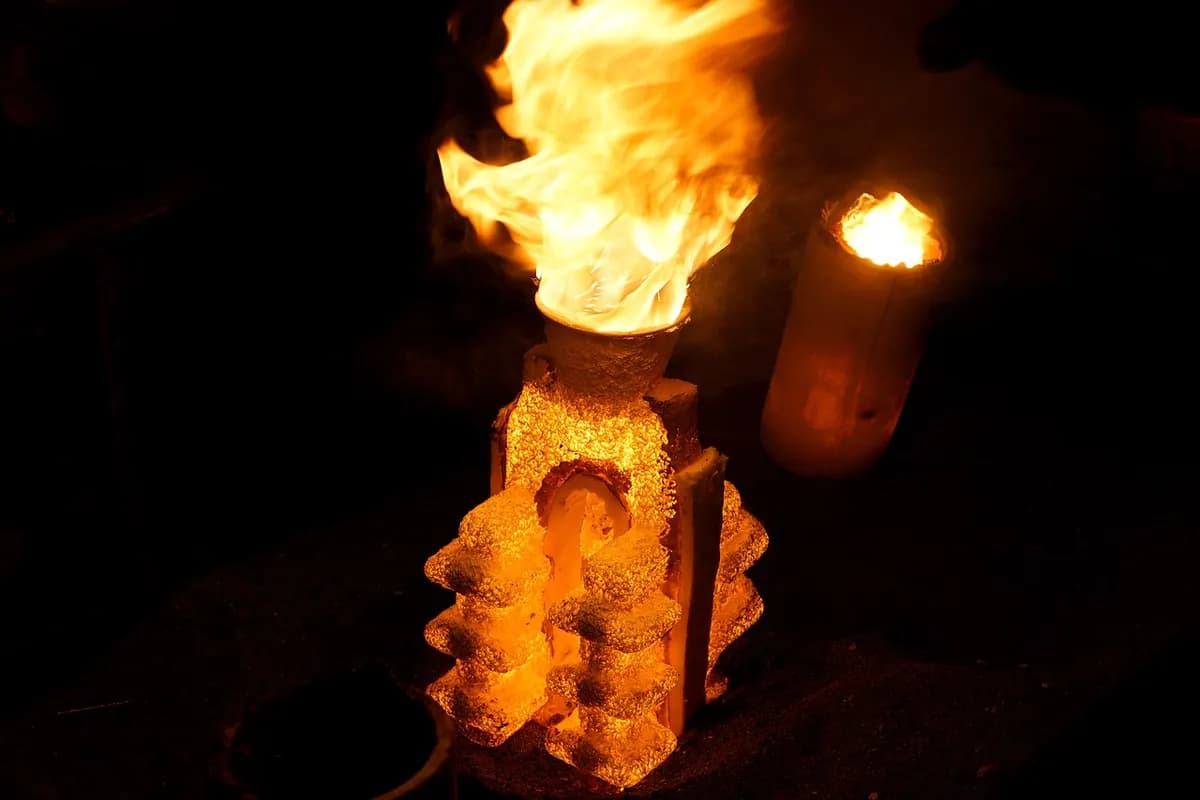
भाजा, मग ओता. कवच मजबूत करण्यासाठी आणि उरलेले मेण जाळण्यासाठी भाजले जाते, अनेकदा सुमारे 1000 °C वर. कवच अजून गरम असतानाच धातू ओतला जातो, म्हणून धातू गोठण्याआधी पातळ भाग भरले जातात.
भाग बाहेर काढा. थंड झाल्यावर कवच ठोकून, कंपनाने किंवा पाण्याच्या झोतांनी काढले जाते. भाग झाडापासून कापले जातात, आणि गेटचे खुंट (जिथे प्रत्येक भाग झाडाला जोडलेला होता) गुळगुळीत ग्राइंड केले जातात.
मुख्य तथ्ये
- साहित्य
- स्टील आणि स्टेनलेस स्टील, निकेल आणि कोबाल्ट सुपरअलॉय, टायटॅनियम, अॅल्युमिनियम, तांब्याचे मिश्रधातू, सोने आणि चांदी
- सामान्य भाग
- टर्बाइन ब्लेड, गोल्फ क्लबचे हेड, हिप आणि गुडघा इम्प्लांट, पंप इम्पेलर, बंदूक आणि कुलपांचे भाग, दागिने
- भागाचा आकार
- सहसा काही ग्रॅमपासून काही किलोग्रॅम; विशेष फाउंड्री 100 kg च्या पलीकडे जातात
- अचूकता
- लहान वैशिष्ट्यांवर सुमारे ±0.1 ते ±0.25 mm, साधारणपणे मापाच्या ±0.5%
- पृष्ठभागाची फिनिश
- गुळगुळीत: Ra (सरासरी खडबडीतपणा) सुमारे 1.5 ते 3 µm
- कोणत्या बॅच आकारासाठी योग्य
- वर्षाला शेकडो ते शेकडो हजार भाग; तसेच कला आणि दागिन्यांमधील एकट्या वस्तू
- टूलिंग आणि मशीनचा खर्च
- मेण-इंजेक्शन डायची किंमत काही हजारांपासून दहा हजार डॉलरपर्यंत; 3D-प्रिंट केलेले पॅटर्न प्रोटोटाइपसाठी डाय वगळतात
- वेग
- प्रति बॅच दिवस ते आठवडे, बहुतेक कवचाचे थर वाळण्याची वाट पाहण्यात; अनेक झाडे समांतर प्रक्रिया केली जातात
ताकद आणि मर्यादा
बलस्थाने
- अतिशय बारीक तपशील आणि गुळगुळीत पृष्ठभाग, अनेकदा थोड्या मशीनिंगसह
- सुपरअलॉय आणि स्टेनलेस स्टीलसारख्या उच्च-वितळबिंदूच्या मिश्रधातूंसह चालते
- एकाच तुकड्यात गुंतागुंतीचे आकार, थोडी किंवा अजिबात शिवण नाही
- कमी अपव्यय: स्प्रू आणि रनर पुन्हा वितळवले जातात
मर्यादा
- जास्त पायऱ्या आणि श्रम, म्हणून प्रत्येक भाग सँड कास्टिंगपेक्षा महाग
- भाग बहुतेक लहान असतात; मोठे भाग अवघड आणि महाग होतात
- प्रत्येक भागासाठी नवीन मेणाचा पॅटर्न आणि नवीन कवच वापरले जाते
- दीर्घ लीड टाइम, दिवस ते आठवडे
कुठे वापरली जाते
- एरोस्पेसटर्बाइन ब्लेड आणि व्हेन, स्ट्रक्चरल ब्रॅकेट, इंधन-प्रणालीचे भाग
- वैद्यकीयहिप आणि गुडघा इम्प्लांट, शस्त्रक्रियेची उपकरणे
- क्रीडागोल्फ क्लबचे हेड
- ऑटोमोबाईलटर्बोचार्जर व्हील, रॉकर आर्म, लहान व्हॉल्व्हचे भाग
- औद्योगिकपंप इम्पेलर, व्हॉल्व्ह बॉडी, लिव्हर आणि ब्रॅकेट
- कला आणि दागिनेब्राँझची शिल्पे, अंगठ्या, दातांचे कॅप आणि ब्रिज
ओळखायची कशी
- स्पष्ट तपशील, तीक्ष्ण अक्षरे आणि गुळगुळीत, किंचित साटनसारखा पृष्ठभाग, लपलेल्या कोपऱ्यांमध्येही.
- साच्याची शिवण नाही, किंवा मेणाच्या डायने सोडलेली फक्त अतिशय अंधुक रेषा.
- जिथे भाग झाडापासून कापला गेला तिथे लहान सपाट, ग्राइंड केलेली जागा (गेट मार्क).
- एकतुकडी बनवलेला गुंतागुंतीचा आकार, जो इतर प्रकारे अनेक मशीन केलेल्या भागांनी बनला असता.
यांच्याशी तुलना
पाहा
RAPID DIRECT · संपूर्ण प्रक्रियेचे अॅनिमेटेड, पायरी-पायरीचे स्पष्टीकरण
Paul Hamler · मेणापासून धातूपर्यंत हाताने केलेली संपूर्ण प्रक्रिया
SIMIS · कवच बनवण्यासाठी मेणाची झाडे स्लरी आणि वाळूत बुडवणारे रोबोट
Dean Group International Ltd · खरी फाउंड्री: झाडे, ओतणे आणि कवच ठोकून काढणे
खरी छायाचित्रे पाहा
- विकिपीडिया: Investment casting — टर्बोचार्जर रोटरचे कवच, कवचाचा आतला भाग आणि तयार भाग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- प्रत्येक भागाला नवीन मेणाची प्रत आणि नवीन सिरॅमिक कवच लागते.
- मेण वितळवून काढल्याने शिवणरहित एकतुकडी साचा उरतो, म्हणून तपशील उत्कृष्ट असतो.
- अचूक आणि गुळगुळीत, पण सँड कास्टिंगपेक्षा मंद आणि प्रति भाग महाग.
कास्टिंग मधील आणखी
सर्व 100 प्रक्रिया
 1.1शॉर्टसँड कास्टिंगवाळूत दाबलेल्या पोकळीत धातू ओतला जातो; वाळू तोडून काढली जातेधडा उघडा
 1.3परमनंट मोल्ड कास्टिंगपुन्हा वापरता येणाऱ्या स्टीलच्या मोल्डमध्ये गुरुत्वाकर्षणाने ओतलेला धातूधडा उघडा
 1.4डाय कास्टिंगधातू उच्च दाबाने स्टीलच्या डायमध्ये झोकला जातोधडा उघडा
 1.5सेंट्रिफ्यूगल कास्टिंगफिरत्या साच्याच्या भिंतीवर धातू फेकला जातोधडा उघडा
 1.6लॉस्ट फोम कास्टिंगसैल वाळूत पुरलेल्या फोमच्या प्रतीवर धातू ओतला जातोधडा उघडा
 1.7सेमी-सॉलिड कास्टिंग (थिक्सोमोल्डिंग आणि रिओकास्टिंग)अर्ध-घन धातूचा लगदा स्टीलच्या डाइमध्ये इंजेक्ट केला जातोधडा उघडा
 1.8सिंगल-क्रिस्टल कास्टिंग (टर्बाइनची पाती)एका टोकापासून हळू गोठल्याने भाग एकाच क्रिस्टलच्या रूपात वाढतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.