

परमनंट मोल्ड कास्टिंग
पुन्हा वापरता येणाऱ्या स्टीलच्या मोल्डमध्ये गुरुत्वाकर्षणाने ओतलेला धातू
पर्मनंट मोल्ड कास्टिंगमध्ये वितळलेला धातू, सहसा गुरुत्वाकर्षणाने, स्टील किंवा कास्ट आयर्नच्या मोल्डमध्ये ओतला जातो, जो उघडून हजारो वेळा पुन्हा वापरला जातो. कारचे पिस्टन आणि अनेक अॅल्युमिनियम चाके व सिलिंडर हेड असे बनतात. हे सँड कास्टिंग आणि डाय कास्टिंगच्या मध्ये येते: वाळूपेक्षा चांगले भाग, डाय कास्टिंगपेक्षा खूप स्वस्त टूलिंग.
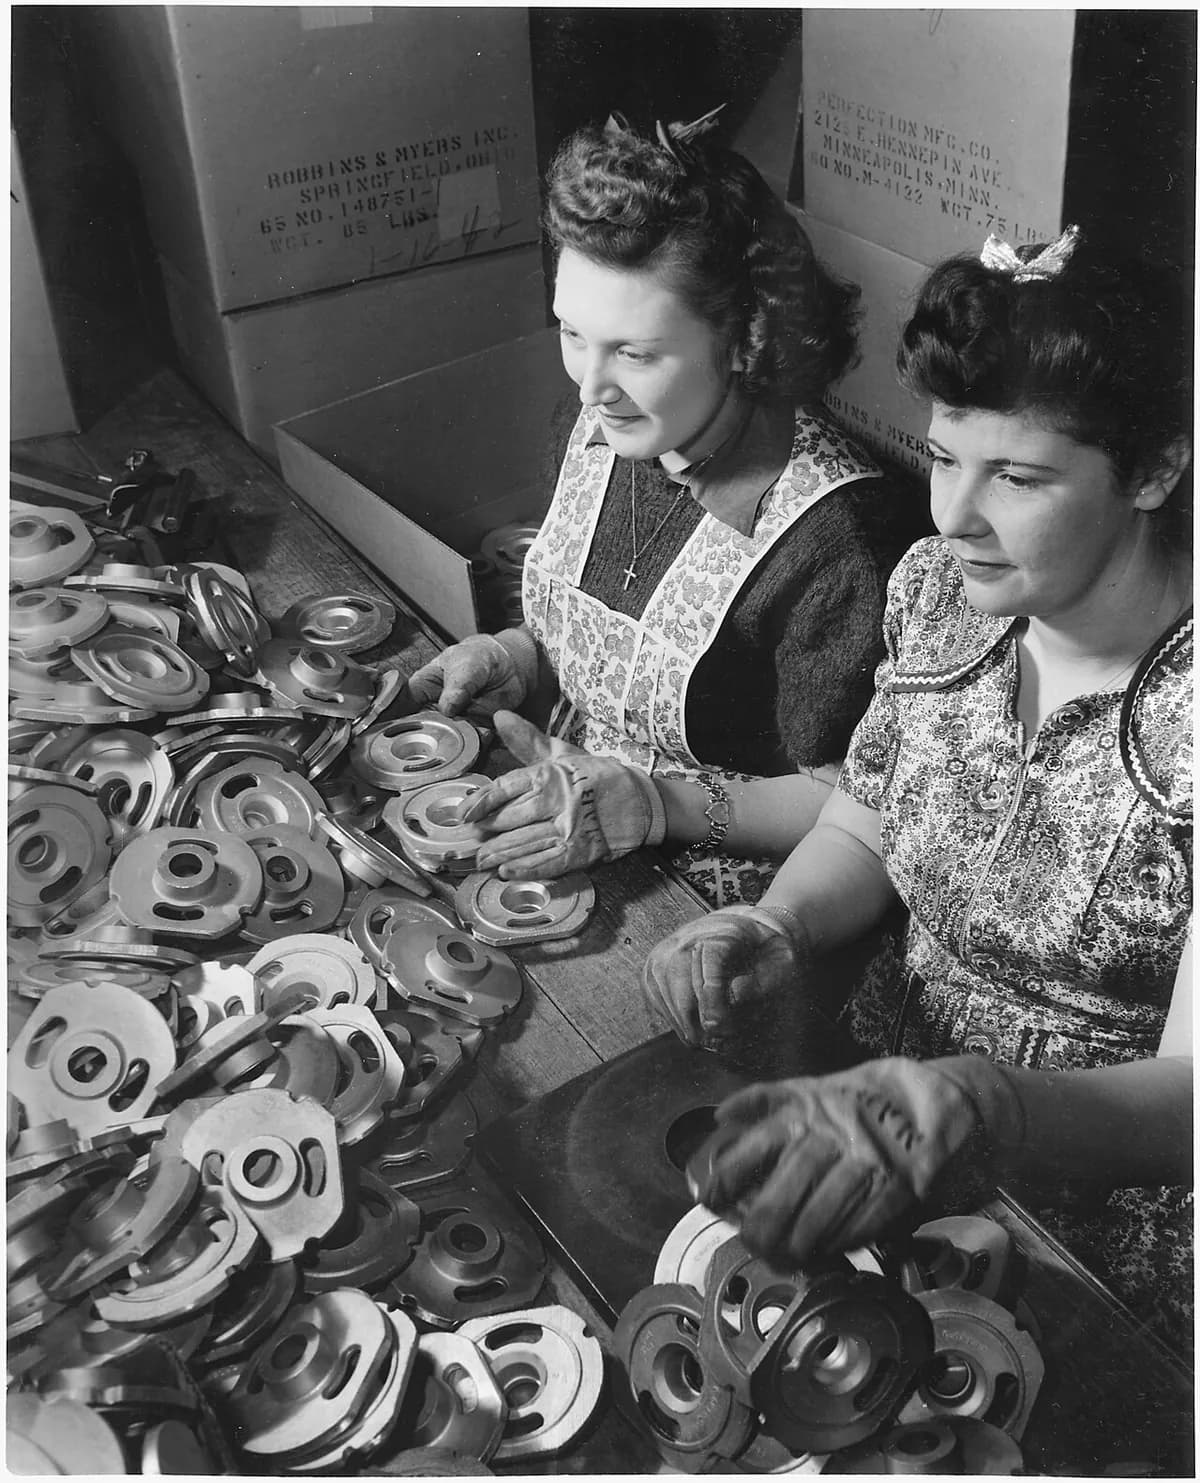
हे कसे चालते
मोल्डला लेप लावा आणि प्रीहीट करा. स्टीलच्या दोन्ही अर्ध्यांवर सिरॅमिकचा पातळ लेप फवारला जातो, जो त्यांचे संरक्षण करतो आणि थंड होणे मंद करतो. धातू लवकर गोठू नये म्हणून ते गरम ठेवले जातात, साधारणपणे सुमारे 200 ते 400 °C.
कोअर बसवा आणि बंद करा. कोअर (छिद्रे आणि पोकळ्या बनवणारे इन्सर्ट) आत ठेवले जातात. ते स्टीलचे असू शकतात, जे प्रत्येक चक्रानंतर बाहेर ओढले जातात, किंवा वाळूचे, जे नंतर फोडून काढले जातात. दोन्ही अर्धे पार्टिंग लाइनवर एकत्र क्लॅम्प होतात.
ओता. वितळलेला धातू, बहुतेकदा अॅल्युमिनियम, लॅडलमधून स्प्रूमध्ये ओतला जातो. गुरुत्वाकर्षण पोकळी भरते; काही मशीन मोल्ड तिरका करून हळुवार भरतात, आणि लो-प्रेशर मशीन धातू खालून वर ढकलतात.
मोल्डमध्ये थंड होऊ द्या. स्टील उष्णता झटपट काढून घेते, म्हणून धातू सुमारे एक मिनिटात किंवा काही मिनिटांत गोठतो. जलद थंड होण्याने बारीक कण (लहान क्रिस्टल) मिळतात आणि धातू सँड कास्टिंगपेक्षा मजबूत होतो.
उघडा आणि कास्टिंग काढा. दोन्ही अर्धे उघडतात, कोअर ओढले जातात आणि कास्टिंग उचलून काढले जाते. स्प्रू कापला जातो आणि मोल्ड पुढच्या चक्रासाठी तयार असतो.
मुख्य तथ्ये
- साहित्य
- बहुतेक अॅल्युमिनियम आणि मॅग्नेशियम मिश्रधातू, तसेच तांब्याचे मिश्रधातू (पितळ, कांस्य) आणि काही कास्ट आयर्न
- सामान्य भाग
- पिस्टन, अॅल्युमिनियम चाके, सिलिंडर हेड, गिअर आणि पंप हाउसिंग, ब्रेक कॅलिपर, स्वयंपाकाची भांडी
- भागाचा आकार
- साधारणपणे सुमारे 100 ग्रॅमपासून सुमारे 50 किलोपर्यंत
- अचूकता
- 100 mm वैशिष्ट्यावर सुमारे ±0.3 ते ±0.5 mm
- पृष्ठभागाची फिनिश
- बऱ्यापैकी गुळगुळीत: Ra (सरासरी खडबडीतपणा) सुमारे 2.5 ते 6 µm
- कोणत्या बॅच आकारासाठी योग्य
- मध्यम ते जास्त संख्या: वर्षाला काही हजार ते शेकडो हजार भाग
- टूलिंग आणि मशीनचा खर्च
- स्टीलचे मोल्ड साधारणपणे दहा हजार ते शंभर हजार डॉलर्स किंवा अधिक
- वेग
- प्रति मोल्ड प्रति भाग काही मिनिटे; अनेकदा अनेक मोल्ड शेजारी शेजारी चालतात
ताकद आणि मर्यादा
बलस्थाने
- सँड कास्टिंगपेक्षा चांगली अचूकता आणि गुळगुळीत पृष्ठभाग
- जलद थंड होण्याने बारीक कण आणि चांगली ताकद मिळते
- वायूची छिद्रे कमी, त्यामुळे भागांवर उष्णता प्रक्रिया आणि वेल्डिंग करता येते
- मोल्ड हजारो ते लाखाहून अधिक भागांपर्यंत टिकतात
मर्यादा
- मोल्ड महाग असतो, म्हणून लहान बॅचेस परवडत नाहीत
- बहुतेक अॅल्युमिनियम, मॅग्नेशियम आणि तांब्याच्या मिश्रधातूंपुरते मर्यादित; स्टील मोल्डसाठी खूप गरम असते
- आकार कडक मोल्डमधून बाहेर आले पाहिजेत, म्हणून अंडरकटसाठी कोअर लागतात
- डाय कास्टिंगपेक्षा हळू, आणि भिंती जाड हव्यात, किमान सुमारे 3 ते 4 मिमी
कुठे वापरली जाते
- ऑटोमोबाईलपिस्टन, सिलिंडर हेड, चाके, ब्रेक कॅलिपर, सस्पेन्शनचे भाग
- एरोस्पेस आणि संरक्षणअॅल्युमिनियम मिश्रधातूंची हाउसिंग आणि ब्रॅकेट
- यंत्रसामग्रीपंप बॉडी, गिअर हाउसिंग, हायड्रॉलिक भाग
- प्लंबिंगपितळ आणि कांस्याच्या व्हॉल्व्ह बॉडी आणि फिटिंग
- घरगुती वस्तूकास्ट-अॅल्युमिनियमची भांडी, दिव्यांचे आणि फर्निचरचे भाग
ओळखायची कशी
- बऱ्यापैकी गुळगुळीत, किंचित मॅट पृष्ठभाग: सँड कास्टिंगपेक्षा खूप बारीक, डाय कास्टिंगपेक्षा थोडा खडबडीत.
- स्टीलचे अर्धे जिथे भेटले तिथे स्वच्छ, सरळ पार्टिंग लाइन.
- डाय-कास्ट भागापेक्षा जाड भिंती, अनेकदा 4 मिमी किंवा अधिक.
- स्प्रूचा कापलेला बुंधा, अनेकदा भागाच्या जाड भागावर.
यांच्याशी तुलना
पाहा
THORS eLearning Solutions · गुरुत्वाकर्षण पर्मनंट मोल्ड कास्टिंगचे नवशिक्यांसाठी अॅनिमेटेड स्पष्टीकरण
Densen_casting · उत्पादन फाउंड्री अॅल्युमिनियम स्टीलच्या मोल्डमध्ये चक्रामागून चक्र ओतताना
Kurtz Casting Solutions · रोबोट स्वयंचलित गुरुत्वाकर्षण कास्टिंग सेल कसे चालवतात
Kurtz Casting Solutions · लो-प्रेशर प्रकार, ज्यात धातू खालून मोल्डमध्ये वर ढकलला जातो
खरी छायाचित्रे पाहा
- Wikipedia: Permanent mold casting — गुरुत्वाकर्षण, स्लश, लो-प्रेशर आणि व्हॅक्यूम प्रकार, मोल्डची सामग्री आणि उत्पादने
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- मोल्ड स्टील किंवा लोखंडाचा असतो आणि हजारो वेळा पुन्हा वापरला जातो.
- तो गुरुत्वाकर्षणाने (किंवा कमी दाबाने) भरला जातो, जास्त दाबाच्या इंजेक्शनने नाही.
- सँड कास्टिंगपेक्षा चांगले आणि मजबूत, डाय कास्टिंगपेक्षा स्वस्त टूलिंग.
कास्टिंग मधील आणखी
सर्व 100 प्रक्रिया
 1.1शॉर्टसँड कास्टिंगवाळूत दाबलेल्या पोकळीत धातू ओतला जातो; वाळू तोडून काढली जातेधडा उघडा
 1.2इन्व्हेस्टमेंट कास्टिंग (लॉस्ट वॅक्स)मेणाची प्रत सिरॅमिकने झाकलेली, मेण वितळवून काढलेले, मग धातूने भरलेलेधडा उघडा
 1.4डाय कास्टिंगधातू उच्च दाबाने स्टीलच्या डायमध्ये झोकला जातोधडा उघडा
 1.5सेंट्रिफ्यूगल कास्टिंगफिरत्या साच्याच्या भिंतीवर धातू फेकला जातोधडा उघडा
 1.6लॉस्ट फोम कास्टिंगसैल वाळूत पुरलेल्या फोमच्या प्रतीवर धातू ओतला जातोधडा उघडा
 1.7सेमी-सॉलिड कास्टिंग (थिक्सोमोल्डिंग आणि रिओकास्टिंग)अर्ध-घन धातूचा लगदा स्टीलच्या डाइमध्ये इंजेक्ट केला जातोधडा उघडा
 1.8सिंगल-क्रिस्टल कास्टिंग (टर्बाइनची पाती)एका टोकापासून हळू गोठल्याने भाग एकाच क्रिस्टलच्या रूपात वाढतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.