

डाय कास्टिंग
धातू उच्च दाबाने स्टीलच्या डायमध्ये झोकला जातो
डाय कास्टिंगमध्ये वितळलेला धातू जास्त वेगाने आणि उच्च दाबाने डाय नावाच्या कठीण स्टीलच्या साच्यात इंजेक्ट केला जातो, आणि काही सेकंदांनी तो उघडला जातो. लॅपटॉप आणि फोनच्या फ्रेम, कारचे गिअरबॉक्स हाउसिंग आणि दरवाजाचे हँडल असेच बनतात. अचूक, पातळ भिंतींचे धातूचे भाग मोठ्या संख्येने बनवण्याची ही सर्वात जलद पद्धत आहे.
हे कसे चालते
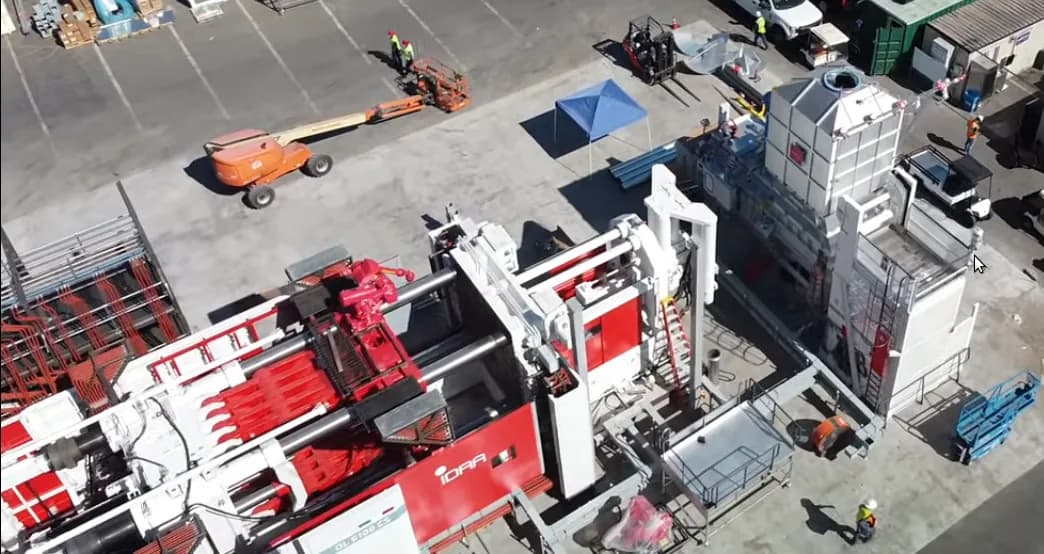
डाय बंद करा आणि क्लॅम्प करा. हलणारा डायचा अर्धा भाग स्थिर अर्ध्या भागावर दाबला जातो आणि हायड्रॉलिक क्लॅम्पने धरला जातो. क्लॅम्पचे बल सहसा शेकडो ते हजारो टन असते, त्यामुळे दाबाखाली डाय बंद राहतो.
शॉट स्लीव्ह भरा. वितळलेल्या धातूचा, सहसा अॅल्युमिनियमचा, मोजलेला डोस शॉट स्लीव्हमध्ये (डायमध्ये जाणारी स्टीलची नळी) ओतला जातो. हे कोल्ड-चेंबर मशीन आहे; जस्तासाठी हॉट-चेंबर मशीन त्याचा पंप वितळलेल्या धातूत बुडवून ठेवते.
इंजेक्ट करा. प्लंजर (हायड्रॉलिक पिस्टन) सेकंदाच्या अंशात धातू पोकळीत झोकतो, मग धातू आकुंचन पावताना तो दाबून भरण्यासाठी उच्च दाबाने, अनेकदा अनेक शे bar, ढकलत राहतो.
डायमध्ये थंड करा. स्टीलमधील वाहिन्यांतून वाहणारे पाणी उष्णता वेगाने काढून घेते. पातळ भाग काही सेकंदांत घन होतात.
उघडा, बाहेर काढा आणि छाटा. हलणारा अर्धा भाग मागे जातो आणि इजेक्टर पिन (स्टीलच्या सळ्या) कास्टिंग बाहेर ढकलतात, सहसा रोबोटच्या पकडीत. रनर, बिस्किट नावाचा उरलेला तुकडा आणि पातळ फ्लॅश (पार्टिंग लाइनमध्ये दाबून आलेला धातू) प्रेसमध्ये छाटले जातात.
मुख्य तथ्ये
- साहित्य
- अॅल्युमिनियम, जस्त आणि मॅग्नेशियम मिश्रधातू; काही पितळ. स्टील नाही, कारण ते डायसाठी खूप गरम असते
- सामान्य भाग
- इंजिन आणि गिअरबॉक्स हाउसिंग, लॅपटॉप आणि फोनच्या फ्रेम, पॉवर-टूलचे बॉडी, दरवाजाचे हँडल, नळ, खेळण्यांच्या कार
- भागाचा आकार
- काही ग्रॅम (जस्ताचे भाग) पासून सर्वात मोठ्या मशीनमध्ये सुमारे 50 ते 100 kg च्या संपूर्ण कारच्या खालच्या भागांपर्यंत
- अचूकता
- लहान वैशिष्ट्यांवर सुमारे ±0.05 ते ±0.2 mm
- पृष्ठभागाची फिनिश
- गुळगुळीत: Ra (सरासरी खडबडीतपणा) सुमारे 1 ते 2.5 µm, रंगवण्यासाठी किंवा प्लेटिंगसाठी तयार
- कोणत्या बॅच आकारासाठी योग्य
- दहा हजारो ते लाखो भाग
- टूलिंग आणि मशीनचा खर्च
- डाय दहा हजारो ते दहा लाख डॉलरहून अधिक; मशीन शेकडो हजार ते लाखो
- वेग
- भागाच्या आकारानुसार प्रति शॉट काही सेकंद ते सुमारे दोन मिनिटे
ताकद आणि मर्यादा
बलस्थाने
- खूप जलद चक्रे, मोठ्या प्रमाणातील उत्पादनासाठी आदर्श
- पातळ भिंती, अनेकदा 1 ते 3 mm, आणि बारीक तपशील
- अचूक आणि गुळगुळीत, कमी मशीनिंग लागते
- एकाच शॉटमध्ये बॉस, फासळ्या आणि अक्षरे असलेले भाग बनू शकतात
मर्यादा
- डाय खूप महाग असतात, त्यामुळे लहान बॅच परवडत नाहीत
- अॅल्युमिनियम, जस्त आणि मॅग्नेशियमसारख्या कमी वितळबिंदूच्या धातूंपुरते मर्यादित
- अडकलेल्या हवेमुळे सूक्ष्म छिद्रे राहतात, त्यामुळे बहुतेक भागांवर हीट ट्रीटमेंट किंवा वेल्डिंग सहज करता येत नाही
- डाय डिझाइन करून बनवायला मोठा कालावधी, अनेकदा महिने
कुठे वापरली जाते
- ऑटोमोबाईलगिअरबॉक्स आणि इंजिन हाउसिंग, ब्रॅकेट, मोठे एकसंध बॉडी कास्टिंग
- इलेक्ट्रॉनिक्सलॅपटॉप आणि फोनच्या फ्रेम, हीट सिंक, कनेक्टर हाउसिंग
- ग्राहक वस्तूपॉवर-टूलचे बॉडी, स्वयंपाकघरातील उपकरणांचे भाग, खेळण्यांच्या कार
- बांधकाम हार्डवेअरदरवाजाचे हँडल, कुलूप, नळ (अनेकदा जस्त, मग प्लेट केलेले)
- प्रकाशयोजनापथदिव्यांचे हाउसिंग, LED हीट सिंक
ओळखायची कशी
- गुळगुळीत, एकसमान पृष्ठभाग आणि स्पष्ट तपशील, अनेकदा रंगवलेले किंवा क्रोम-प्लेट केलेले.
- इजेक्टर पिनने भाग बाहेर ढकलला त्या जागी लहान गोल खुणा, किंचित उंच किंवा खोल.
- पार्टिंग लाइनवर छाटलेली पातळ रेषा, कधीकधी उरलेल्या सूक्ष्म फ्लॅशसह.
- फासळ्यांनी कडक केलेल्या पातळ भिंती, आणि स्क्रूसाठी गोल बॉस (खांब).
यांच्याशी तुलना
पाहा
RCM Industries, Inc. · डाय कास्टरने समजावलेले संपूर्ण चक्र
Pedeo Hogedrukgieterij · उत्पादनातील अॅल्युमिनियम कास्टिंग सेल: ओतणे, शॉट आणि बाहेर काढणे
DyCast Specialties Corporation · लहान भागांचे हॉट-चेंबर जस्त कास्टिंग, जवळून
Bühler Group · एकाच शॉटमध्ये कारच्या मोठ्या बॉडी भागांचे कास्टिंग करणारे महाकाय यंत्र
खरी छायाचित्रे पाहा
- Wikipedia: Die casting — हॉट आणि कोल्ड चेंबर मशीन, उघड्या टूलिंगचे आणि चालू सेलचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- धातू गुरुत्वाकर्षणाने ओतला जात नाही, उच्च दाबाने आत ढकलला जातो.
- महागडे स्टील डाय फक्त मोठ्या प्रमाणातच फायदेशीर ठरतात.
- जलद, अचूक, पातळ भिंतींचे भाग, मुख्यतः अॅल्युमिनियम, जस्त आणि मॅग्नेशियममध्ये.
कास्टिंग मधील आणखी
सर्व 100 प्रक्रिया
 1.1शॉर्टसँड कास्टिंगवाळूत दाबलेल्या पोकळीत धातू ओतला जातो; वाळू तोडून काढली जातेधडा उघडा
 1.2इन्व्हेस्टमेंट कास्टिंग (लॉस्ट वॅक्स)मेणाची प्रत सिरॅमिकने झाकलेली, मेण वितळवून काढलेले, मग धातूने भरलेलेधडा उघडा
 1.3परमनंट मोल्ड कास्टिंगपुन्हा वापरता येणाऱ्या स्टीलच्या मोल्डमध्ये गुरुत्वाकर्षणाने ओतलेला धातूधडा उघडा
 1.5सेंट्रिफ्यूगल कास्टिंगफिरत्या साच्याच्या भिंतीवर धातू फेकला जातोधडा उघडा
 1.6लॉस्ट फोम कास्टिंगसैल वाळूत पुरलेल्या फोमच्या प्रतीवर धातू ओतला जातोधडा उघडा
 1.7सेमी-सॉलिड कास्टिंग (थिक्सोमोल्डिंग आणि रिओकास्टिंग)अर्ध-घन धातूचा लगदा स्टीलच्या डाइमध्ये इंजेक्ट केला जातोधडा उघडा
 1.8सिंगल-क्रिस्टल कास्टिंग (टर्बाइनची पाती)एका टोकापासून हळू गोठल्याने भाग एकाच क्रिस्टलच्या रूपात वाढतोधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.