

प्लाझ्मा कटिंग
अतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातो
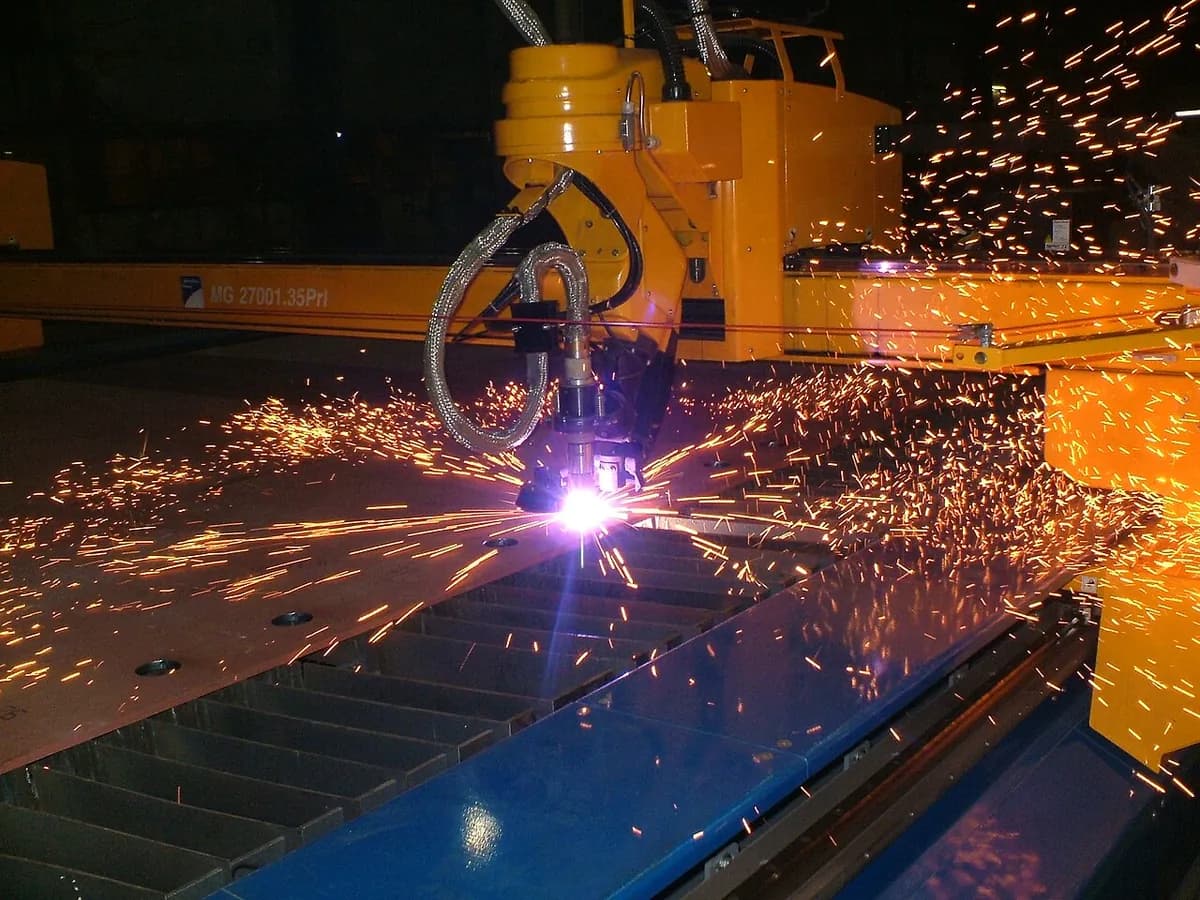
प्लाझ्मा कटिंगमध्ये अतितप्त वायूच्या पातळ झोतात दाबलेल्या विद्युत आर्कने धातूचा पत्रा कापला जातो. सुमारे 3 ते 50 मिमी जाडीच्या स्टील पत्र्यासाठी हे मुख्य साधन आहे: ट्रेलर फ्रेम, मशीन बेस, ब्रॅकेट आणि दुरुस्तीची कामे. हातात धरायचे युनिट कारच्या डिकीत मावते; CNC प्लाझ्मा टेबल पत्र्याच्या पूर्ण शीटमधून भाग कापते.
हे कसे चालते
सर्किट पूर्ण करा. क्लॅम्प पत्र्याला DC पॉवर सप्लायच्या (डायरेक्ट करंट, बॅटरीसारखा) धन बाजूशी जोडतो. टॉर्चमधील इलेक्ट्रोड ऋण बाजू असते.
पायलट आर्कने सुरुवात करा. दाबलेली हवा, किंवा इतर वायू, टॉर्चमधून गरगर फिरतो. इलेक्ट्रोड आणि नोझलमधील लहान पायलट आर्क (सुरुवातीची ठिणगी) त्यातील काही भागाला प्लाझ्मामध्ये, म्हणजे विद्युत वाहक वायूमध्ये, बदलतो.
आर्क दाबा. नोझलचे अरुंद छिद्र आर्क आणि वायूला पातळ, अतिशय वेगवान झोतात दाबते, ज्याच्या गाभ्यात सुमारे 20,000 °C असते.
पत्र्यापर्यंत पोहोचा. झोत पत्र्याला स्पर्श करताच आर्क धातूवर उडी मारतो आणि पूर्ण कटिंग करंट त्यातून वाहतो, अनेकदा काही दहा ते शेकडो अँपिअर. धातू संपूर्ण जाडीत वितळतो.
बाहेर उडवा. झोत वितळलेला धातू कटच्या तळातून ठिणग्यांच्या रूपात बाहेर उडवतो, सहसा वॉटर टेबलमध्ये, जे धूरही पकडते. काही धातू खालच्या कडेला ड्रॉस (पुन्हा घट्ट झालेले मणी) म्हणून चिकटतो.
मार्गावर चला. CNC गॅन्ट्री टॉर्चला बाह्यरेषेवर चालवते आणि तिची उंची स्थिर ठेवते; हातातील टॉर्चला व्यक्ती मार्गदर्शन करते.
मुख्य तथ्ये
- साहित्य
- विद्युत वाहून नेणारा कोणताही धातू: माइल्ड आणि स्टेनलेस स्टील, अॅल्युमिनियम, तांबे, पितळ
- सामान्य भाग
- ब्रॅकेट, बेस प्लेट, फ्लॅंज, गसेट, फ्रेमचे भाग, भंगार आणि पाडकामातील कट
- भागाचा आकार
- पत्रा साधारणपणे 1 ते सुमारे 50 मिमी जाड; CNC टेबल अनेकदा 1.5 × 3 मी आणि बरेच मोठे
- अचूकता
- साधारणपणे सुमारे ±0.5 मिमी; फाइन-आर्क (हाय-डेफिनिशन) टॉर्च यापेक्षा चांगल्या
- पृष्ठभागाची फिनिश
- लेसरपेक्षा खडबडीत, किंचित तिरकस कडेसह, खालच्या कडेवर ड्रॉस आणि रुंद उष्णता-प्रभावित क्षेत्र (उष्णतेने बदललेला पट्टा)
- कोणत्या बॅच आकारासाठी योग्य
- एकेरी दुरुस्तीपासून CNC टेबलवरील पत्र्याच्या भागांच्या मालिकेपर्यंत
- टूलिंग आणि मशीनचा खर्च
- टूलिंग नाही, पण इलेक्ट्रोड आणि नोझल झिजतात; हातातील युनिट काही शे डॉलर्सपासून, CNC टेबल काही दहा हजार डॉलर्सपासून
- वेग
- 6 ते 12 मिमी स्टीलमध्ये प्रति मिनिट काही मीटर, जाड पत्र्यात लेसरपेक्षा जलद
ताकद आणि मर्यादा
बलस्थाने
- मध्यम आणि जाड स्टील पत्र्यात जलद आणि स्वस्त
- पोर्टेबल हातातील युनिटसह कमी किमतीची मशीन
- ऑक्सी-फ्युएल ज्वाला कापू शकत नाही असे स्टेनलेस आणि अॅल्युमिनियम कापते
- बेव्हल हेड वेल्डिंगसाठी तयार तिरकस कडा कापतात
मर्यादा
- फक्त विद्युत वाहक धातू
- रुंद कर्फ (1.5 ते 4 मिमी) आणि लेसर किंवा वॉटरजेटपेक्षा कमी अचूक
- किंचित तिरकस कडा आणि ड्रॉस, जो ठोकून किंवा ग्राइंड करून काढावा लागतो
- तेजस्वी आर्क, धूर आणि आवाजासाठी पडदे आणि एक्स्ट्रॅक्शन लागते
कुठे वापरली जाते
- स्टील फॅब्रिकेशनइमारती आणि पुलांसाठी बेस प्लेट, गसेट, ब्रॅकेट
- अवजड उपकरणे आणि शेतीट्रॅक्टर आणि ट्रेलरसाठी चेसिस प्लेट, बकेट, फ्रेम
- जहाजबांधणीजहाजाच्या हल प्लेट आणि स्टिफनर, अनेकदा बेव्हल हेडसह
- HVAC आणि डक्टवर्कपातळ गॅल्वनाइज्ड पत्र्यातून कापलेले डक्ट फिटिंग
- दुरुस्ती, भंगार आणि पाडकामजागेवर हातातील कट, स्टीलच्या रचना मोडणे
ओळखायची कशी
- थोडी तिरकी कापलेली कड, अनेकदा कटच्या एका बाजूला दुसऱ्यापेक्षा जास्त सरळ.
- खालच्या कडेवर ड्रॉसचे मणी, म्हणजे पुन्हा घट्ट झालेला धातू, किंवा ते काढल्याच्या ग्राइंडरच्या खुणा.
- कटच्या पृष्ठभागावर तळाकडे मागे रेंगाळणाऱ्या वक्र ड्रॅग रेषा, आणि कटशेजारी निळा किंवा पेंढ्याच्या रंगाचा पट्टा.
- किंचित निमुळती छिद्रे किंवा कट सुरू झालेल्या जागी (पियर्स पॉइंट) लहान खळगा.
यांच्याशी तुलना
पाहा
Messer Cutting · आर्क, वायू आणि टॉर्च, सोप्या भाषेत
Hypertherm EMEIA · प्लाझ्मा गॅस ज्वालेपेक्षा कधी चांगला आणि कधी नाही
Westermans International · CNC हाय-डेफिनिशन कट आणि त्याच्या कडेची गुणवत्ता जवळून
Bueno's Handyworks · लहान वर्कशॉपमध्ये कापणारी हातातील टॉर्च
खरी छायाचित्रे पाहा
- Wikipedia: Plasma cutting — तत्त्व, हातातील आणि CNC टॉर्च, बेव्हल आणि नळी कटिंग, इतिहास
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- लहान नोझलने दाबलेला आर्क वायूला प्लाझ्मा झोतात बदलतो, जो धातू वितळवतो आणि बाहेर उडवतो.
- पत्रा विद्युत सर्किटचा भाग असतो, म्हणून प्लाझ्मा फक्त वाहक धातू कापतो.
- काही मिलिमीटर ते काही सेंटीमीटर जाडीच्या स्टील पत्र्यात सर्वोत्तम किंमत; लेसरपेक्षा खडबडीत.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.