

इलेक्ट्रोकेमिकल मशिनिंग (ECM)
विद्युत अपघटन साधनाच्या आकारात धातू विरघळवते
इलेक्ट्रोकेमिकल मशिनिंग (ECM) विद्युत प्रवाह आणि खाऱ्या पाण्याने धातू अणू अणू करून विरघळवून काढते. हे इलेक्ट्रोप्लेटिंगच्या उलट चालते: आकार दिलेले साधन भागाला कधीच स्पर्श करत नाही, कधीच झिजत नाही, आणि उष्णतेचे नुकसान किंवा बर सोडत नाही. जेट-इंजिन उत्पादक त्याने कठीण निकेल मिश्रधातूंपासून पाती घडवतात.
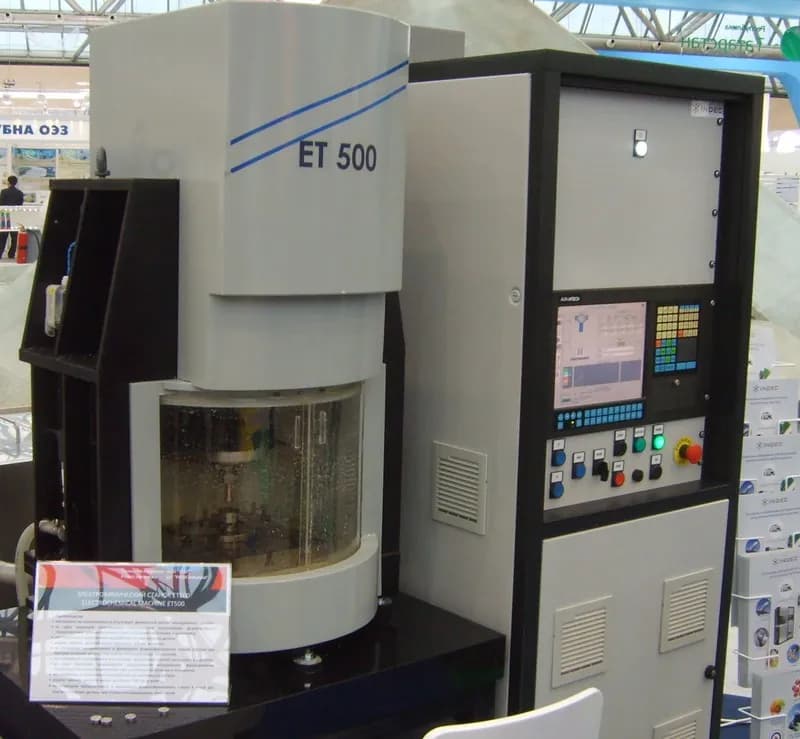
हे कसे चालते
सर्किट जोडा. DC पॉवर सप्लाय वर्कपीसला ॲनोड (धन बाजू) आणि आकार दिलेल्या साधनाला कॅथोड (ऋण बाजू) बनवतो. तो कमी व्होल्टेजवर, सहसा 5–25 V, पण हजारो अँपिअरवर चालतो.
फट कमी करा. साधन, सहसा तांबे, पितळ किंवा स्टेनलेस स्टीलचे, भागापासून मिलिमीटरच्या काही दशांशांच्या आत आणले जाते. दोघे कधीच स्पर्श करत नाहीत.
इलेक्ट्रोलाइट पंप करा. इलेक्ट्रोलाइट (वीज वाहणारा द्रव), सहसा पाण्यातील सोडियम क्लोराइड किंवा सोडियम नायट्रेट, साधनातून आणि फटीतून वेगाने पंप केला जातो.
धातू विरघळवा. विद्युत प्रवाह इलेक्ट्रोलाइटमधून वाहतो, आणि वर्कपीसच्या पृष्ठभागावरील अणू धातू आयन (विद्युतभारित अणू) म्हणून निघून जातात. साधनावर हायड्रोजनचे बुडबुडे तयार होतात, आणि साधन कधीच झिजत नाही.
पुढे सरका आणि नक्कल करा. साधन स्थिरपणे पुढे सरकते. जिथे फट सर्वात अरुंद असते तिथे धातू सर्वात जलद विरघळतो, त्यामुळे उंच भाग नाहीसे होतात आणि भाग साधनाचा उलट आकार घेतो.
धुवा आणि गाळा. प्रवाह विरघळलेला धातू गाळाच्या (मेटल हायड्रॉक्साइड) रूपात, तसेच वायू आणि उष्णता, वाहून नेतो. इलेक्ट्रोलाइट गाळला, थंड केला आणि पुन्हा वापरला जातो.
मुख्य तथ्ये
- साहित्य
- कोणताही विद्युतवाहक धातू, विशेषतः कापायला कठीण मिश्रधातू: निकेल सुपरअॅलॉय, टायटॅनियम, कोबाल्ट मिश्रधातू, कठीण केलेले स्टील. कठीणता महत्त्वाची नाही.
- सामान्य भाग
- टर्बाइन पाती आणि ब्लिस्क (एकसंध पात्यांच्या तबकड्या), बंदुकीच्या नळीतील रायफलिंग, खोल कूलिंग छिद्रे, व्हॉल्व्ह आणि इंजेक्टर बॉडीमधील अंतर्गत क्रॉस-होलचे डीबरिंग
- भागाचा आकार
- सुमारे एक मिलिमीटर रुंद क्रॉस-होलपासून अनेक शे मिलिमीटर रुंद इंजिनच्या भागांपर्यंत
- अचूकता
- सहसा सुमारे ±0.05 mm; पल्स्ड ECM (PECM) सुमारे ±0.01 mm राखू शकते
- पृष्ठभागाची फिनिश
- गुळगुळीत आणि अनेकदा चकचकीत, बर, भेगा किंवा उष्णतेने खराब झालेल्या थराशिवाय; खडबडीतपणा Ra (पृष्ठभागावरील उंचवट्यांची सरासरी उंची) सहसा 0.1–2 µm, PECM सह आरशाजवळ
- कोणत्या बॅच आकारासाठी योग्य
- महागड्या भागांचे मध्यम ते मोठे प्रमाण: साधन झिजत नाही, पण ते विकसित करायला प्रयोग-चूक लागते
- टूलिंग आणि मशीनचा खर्च
- जास्त: यंत्रे अनेकदा काही शे हजार डॉलर किंवा अधिक, शिवाय विशेष साधने आणि मोठी इलेक्ट्रोलाइट हाताळणी यंत्रणा
- वेग
- विद्युत प्रवाहाने ठरते: प्रत्येक 1,000 A मागे प्रति मिनिट सुमारे 2 cm³ स्टील विरघळते; साधन सहसा प्रति मिनिट मिलिमीटरच्या अंशापासून काही मिलिमीटर पुढे सरकते
ताकद आणि मर्यादा
बलस्थाने
- साधन झिजत नाही: एका साधनाने हजारो भाग बनू शकतात
- कितीही कठीण असला तरी कोणताही धातू कापतो, उष्णतेचे नुकसान न करता
- कटिंग बल नाही आणि बर नाहीत; गुळगुळीत, ताणमुक्त पृष्ठभाग
- कठीण मिश्रधातूंमधील गुंतागुंतीच्या 3D आकारांवर जलद
मर्यादा
- फक्त विद्युतवाहक धातूंवरच चालते
- महागडी यंत्रे आणि हळू, प्रयोग-चुकीवर आधारित साधन विकास
- आतील तीक्ष्ण कोपरे आणि बारीक तपशील कठीण: फट त्यांना गोलसर करते
- इलेक्ट्रोलाइट आणि धातूच्या गाळाचे मोठे प्रमाण, जे गाळून सुरक्षितपणे विल्हेवाट लावावी लागते
कुठे वापरली जाते
- एरोस्पेसनिकेल आणि टायटॅनियम मिश्रधातूंमधील टर्बाइन पाती आणि ब्लिस्क; कूलिंग छिद्रे
- संरक्षणबंदुकीच्या नळ्यांच्या आतील रायफलिंग (सर्पिल खाचा)
- ऑटोमोबाईलफ्युएल इंजेक्टर, व्हॉल्व्ह बॉडी आणि ट्रान्समिशनच्या भागांमधील क्रॉस-होलचे डीबरिंग
- वीजनिर्मितीगॅस आणि वाफेच्या टर्बाइनची पाती
- टूल निर्मितीकठीण केलेल्या स्टीलमधील फोर्जिंग-डायच्या पोकळ्या
ओळखायची कशी
- गुळगुळीत, अनेकदा चकचकीत किंवा सॅटिन पृष्ठभाग, साधनाच्या खुणा, बर आणि उष्णतेमुळे रंग बदल नसलेले.
- कडा आणि आतील कोपरे किंचित गोलसर, कधीही वस्तऱ्यासारखे तीक्ष्ण नाहीत.
- खूप कठीण मिश्रधातूंमधील पात्याच्या एअरफॉइलसारखे गुंतागुंतीचे वक्र आकार, मशीनिंगच्या दिसणाऱ्या रेषांशिवाय.
- भागाच्या आतील क्रॉस-होल, नीट गोलसर, बर-मुक्त कडांसह.
यांच्याशी तुलना
पाहा
Piyush Singh · सर्किट, फट आणि प्रवाहाची अॅनिमेटेड फेरी
MTDCNC · खरी ECM यंत्रे आणि तयार भाग जवळून
EMAG · औद्योगिक ECM आणि पल्स्ड ECM यंत्रे कशी काम करतात
CamcraftInc · उत्पादन कार्यशाळेत अचूक भाग बनवणारे ECM
खरी छायाचित्रे पाहा
- Wikipedia: Electrochemical machining — तत्त्व आकृती, इतिहास आणि उपयोग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- ECM विद्युत प्रवाह आणि खाऱ्या पाण्याने धातू विरघळवते; साधन भागाला कधीच स्पर्श करत नाही आणि कधीच झिजत नाही.
- भाग साधनाची नक्कल करतो कारण जिथे फट सर्वात अरुंद असते तिथे धातू सर्वात जलद विरघळतो.
- हे कठीण मिश्रधातू आणि मोठ्या प्रमाणासाठी योग्य आहे; गुळगुळीत, बर-मुक्त पृष्ठभाग आणि मृदुपणे गोलसर कडा शोधा.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.