

इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)
विद्युत प्रवाह बाथमधून धातू जमा करतो
इलेक्ट्रोप्लेटिंग विद्युत प्रवाहाने भागावर क्रोम, निकेल किंवा जस्तासारख्या दुसऱ्या धातूचा पातळ थर चढवते. बाथरूमच्या नळावरील चकचकीत क्रोम आणि बोल्टवरील पिवळसर जस्त दोन्ही इलेक्ट्रोप्लेट केलेले असतात. यामुळे दिसणे, गंजरोधकता किंवा झीज-प्रतिरोध मिळतो आणि भाग त्याचा अचूक आकार राखतो.
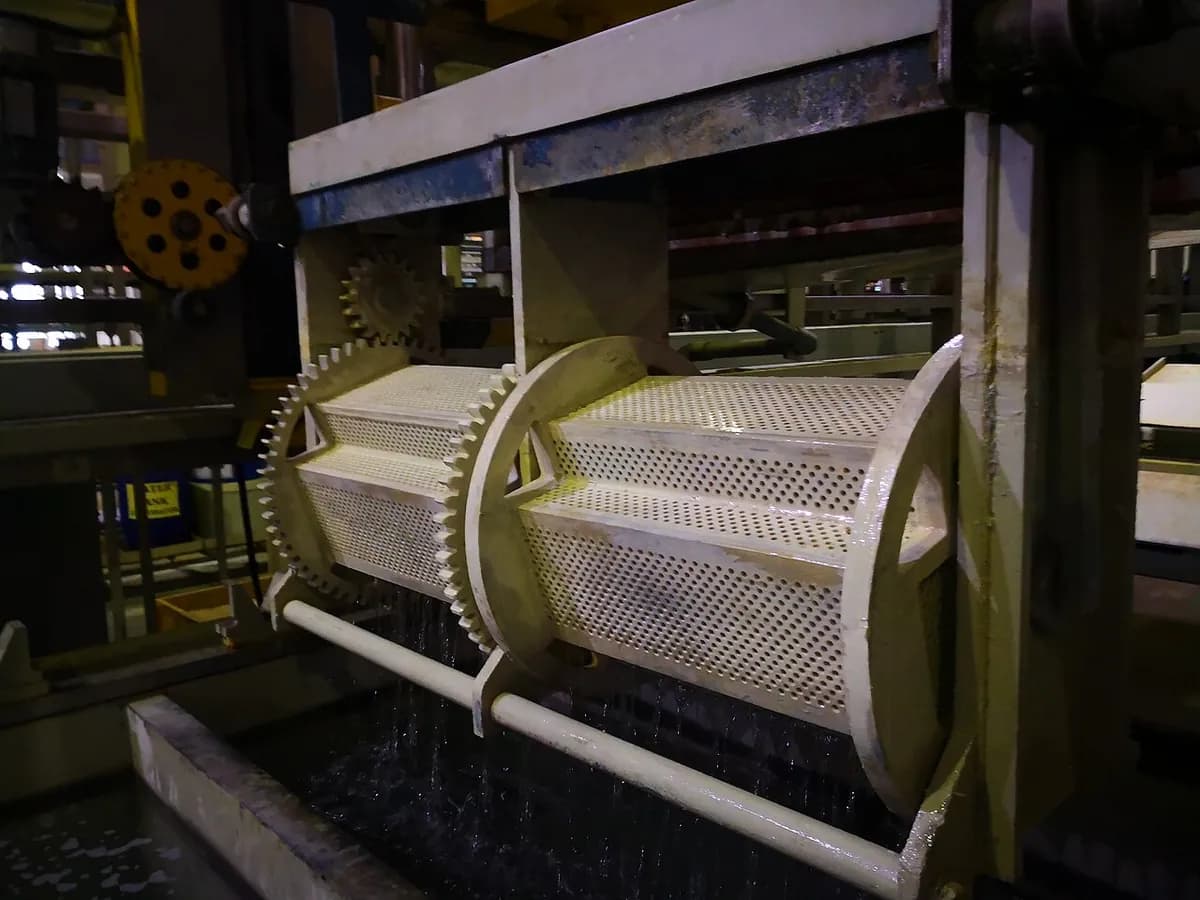
हे कसे चालते
भाग स्वच्छ करा आणि रॅकवर लावा. भागावरील तेलकटपणा काढला जातो, धुतला जातो आणि ऑक्साइड काढण्यासाठी (अॅक्टिव्हेशन) आम्लात थोडा बुडवला जातो. मग तो विद्युत प्रवाह चालवणाऱ्या रॅकवर टांगला जातो किंवा बॅरलमध्ये फिरवला जातो.
इलेक्ट्रोलाइटमध्ये बुडवा. टाकीत इलेक्ट्रोलाइट असतो (कोटिंग धातूचा विरघळलेला क्षार असलेले पाणी, जसे निकेल सल्फेट). बाथ अनेकदा गरम केले आणि हलवले जाते.
विद्युत प्रवाह सुरू करा. DC पॉवर सप्लाय (रेक्टिफायर) भागाला ऋण बाजूला जोडतो, त्यामुळे तो कॅथोड बनतो. धन बाजूला असलेल्या कोटिंग धातूच्या सळ्या ॲनोड असतात.
आयन प्रवास करून प्लेट होतात. धातू आयनांवर धन भार असतो, म्हणून ते भागाकडे सरकतात. तिथे ते इलेक्ट्रॉन घेऊन अणू अणू करून पुन्हा घन धातू बनतात, ओल्या झालेल्या प्रत्येक पृष्ठभागावर.
ॲनोड विरघळतो. द्रावणातून धातू बाहेर जाताना, त्याची जागा घेण्यासाठी निकेल किंवा जस्ताचा ॲनोड विरघळतो. क्रोम बाथमध्ये ॲनोड विरघळत नाहीत, म्हणून त्याऐवजी रसायने जोडली जातात.
धुवा आणि पुन्हा करा. टाक्यांच्या दरम्यान भाग धुतला जातो; सजावटी क्रोम भाग तांबे, निकेल आणि क्रोम बाथमधून क्रमाने जातो. जस्त-प्लेट केलेल्या भागांना सहसा पॅसिव्हेशन डिप (गंजरोधकता आणि निळी किंवा पिवळी छटा देणारी पातळ रूपांतरण फिल्म) मिळते.
जाडी विद्युत प्रवाह आणि वेळेवर अवलंबून असते: जास्त प्रवाह किंवा जास्त मिनिटे म्हणजे जाड कोटिंग. विद्युत क्षेत्र सर्वात प्रबळ असलेल्या कडा आणि कोपऱ्यांवर प्लेटिंग जलद साचते, आणि छिद्रे व खोलगट भागांत हळू.
मुख्य तथ्ये
- साहित्य
- क्रोम, निकेल, जस्त, तांबे, कथील, चांदी, सोन्याचे कोटिंग; स्टील, पितळ, तांबे, अॅल्युमिनियम आणि आधी वाहक केलेल्या प्लास्टिकवर
- सामान्य भाग
- नळ, कारचे ट्रिम, बोल्ट आणि स्क्रू, हायड्रॉलिक पिस्टन रॉड, विद्युत संपर्क, दागिने
- भागाचा आकार
- सूक्ष्म कनेक्टर पिनपासून अनेक मीटर लांब रोल आणि रॉडपर्यंत; मर्यादा टाकीची असते
- अचूकता
- अतिशय पातळ आणि नियंत्रित: जस्त सहसा 5–25 µm, सजावटी क्रोम 1 µm पेक्षा बरेच कमी, हार्ड क्रोम काही दहा ते शेकडो µm
- पृष्ठभागाची फिनिश
- खालील पृष्ठभागाची नक्कल करते: पॉलिश केलेले भाग आरशासारखे चकचकीत, मॅट भाग मॅट राहतात
- कोणत्या बॅच आकारासाठी योग्य
- एकल दुरुस्तीपासून बॅरल लाइनमधील लाखो फास्टनरपर्यंत
- टूलिंग आणि मशीनचा खर्च
- रॅक आणि फिक्स्चर स्वस्त; टाक्या, होइस्ट आणि कचरा प्रक्रियेसह स्वयंचलित प्लेटिंग लाइनची किंमत शेकडो हजार ते लाखो
- वेग
- पातळ जस्त किंवा सजावटी क्रोमसाठी काही मिनिटे, जाड हार्ड क्रोमसाठी अनेक तासांपर्यंत
ताकद आणि मर्यादा
बलस्थाने
- पातळ, एकसमान थर जे भागाची मापे राखतात
- दिसणे, गंज, झीज किंवा वाहकतेसाठी अनेक धातू
- आरशासारखे चकचकीत सजावटी फिनिश
- मोठ्या बॅचमध्ये प्रति भाग स्वस्त, विशेषतः बॅरलमध्ये
मर्यादा
- खोल छिद्रे आणि खोलगट भागांत असमान; कडांवर जास्त साचते
- विषारी रसायने वापरते (उदाहरणार्थ हेक्झाव्हॅलंट क्रोमियम आणि सायनाइड बाथ) ज्यांना कडक कचरा प्रक्रिया लागते
- प्लेटिंगदरम्यान तयार होणारा हायड्रोजन उच्च-ताकदीच्या स्टीलला ठिसूळ करू शकतो, म्हणून भाग नंतर भाजले जातात
- प्रत्येक पायरी परिपूर्ण स्वच्छतेवर अवलंबून असते; खराब तयारीमुळे कोटिंग सोलते किंवा फोड येतात
कुठे वापरली जाते
- ऑटोमोबाईलजस्त-प्लेट केलेले फास्टनर आणि ब्रॅकेट, क्रोम ट्रिम, निकेल-प्लेट केलेले भाग
- प्लंबिंग आणि घरक्रोमचे नळ, शॉवर हेड, दरवाजाचे हँडल
- हायड्रॉलिक्स आणि यंत्रसामग्रीहार्ड-क्रोम पिस्टन रॉड, रोल, साचे
- इलेक्ट्रॉनिक्सकनेक्टरवर सोने आणि कथील, सर्किट बोर्डवर तांबे आणि निकेल
- एरोस्पेसलँडिंग-गिअरचे भाग आणि फास्टनरवर कॅडमियम किंवा जस्त-निकेल
- दागिने आणि नाणीस्वस्त धातूंवर सोन्या-चांदीची प्लेटिंग
ओळखायची कशी
- खालील भागाच्या प्रत्येक तपशीलाला, ओरखड्याला आणि पॉलिशच्या रेषेला अनुसरणारा अतिशय पातळ थर.
- किंचित निळसर छटेचे आरशासारखे चकचकीत क्रोम, किंवा स्क्रूवरील पॅसिव्हेट केलेल्या जस्ताची इंद्रधनुषी, पिवळी किंवा निळी चमक.
- संपर्काच्या खुणा: जिथे भाग रॅकला लागला होता तिथे लहान उघडा किंवा निस्तेज डाग.
- अपयशी झाल्यावर, चमकेखाली सूक्ष्म खड्डे किंवा फोड, किंवा तीक्ष्ण कडांवर खपल्या.
यांच्याशी तुलना
पाहा
VIEW CHEM · ॲनोड, कॅथोड आणि आयन प्रवाह, अॅनिमेटेड
Mayer Motorsports · कार्यशाळेची फेरी: पॉलिशिंग, मग तांबे, निकेल आणि क्रोम
Proinvest Group | Unlimited Steel Solutions · हायड्रॉलिक रॉडवर औद्योगिक हार्ड क्रोम
Riley Surface World · गॅन्ट्री आणि टाक्यांसह स्वयंचलित बॅरल जस्त लाइन
खरी छायाचित्रे पाहा
- Wikipedia: Electroplating — तत्त्व आकृत्या आणि प्लेटिंग लाइनचे फोटो
- Wikipedia: Chrome plating — क्रोम केलेले कार आणि मोटारसायकलचे भाग, सजावटी विरुद्ध हार्ड क्रोम
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- भाग ऋण इलेक्ट्रोड असतो; बाथमधील धन धातू आयन त्यावर बसतात आणि धातू बनतात.
- विद्युत प्रवाह आणि वेळ जाडी ठरवतात, 1 µm पेक्षा कमीपासून शेकडो µm पर्यंत.
- स्वच्छ भाग आणि विषारी बाथची सुरक्षित हाताळणी यावरच प्लेटिंगचे यश अवलंबून असते.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.