

थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)
पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतात
थर्मल स्प्रेइंग कोटिंगचे मटेरियल वितळवून लहान थेंब बनवते आणि ते पार्टवर फेकते. आदळताना ते चपटे होतात आणि एकावर एक बसून जाड थर बनवतात. फवारलेले झिंक पोलादी पुलांचे संरक्षण करते, फवारलेले सिरॅमिक जेट इंजिनच्या पार्टना उष्णतेपासून वाचवते, आणि फवारलेला धातू झिजलेले शाफ्ट पुन्हा भरून काढतो.
हे कसे चालते
पृष्ठभाग तयार करा. पार्ट स्वच्छ केला जातो, जे भाग उघडे ठेवायचे आहेत ते मास्क केले जातात, आणि पृष्ठभाग खडबडीत करण्यासाठी ग्रिट-ब्लास्ट केला जातो (कडक ग्रिटने मारा). खडबडीत पृष्ठभागामुळे थेंबांना पकडण्यासाठी आधार मिळतो.
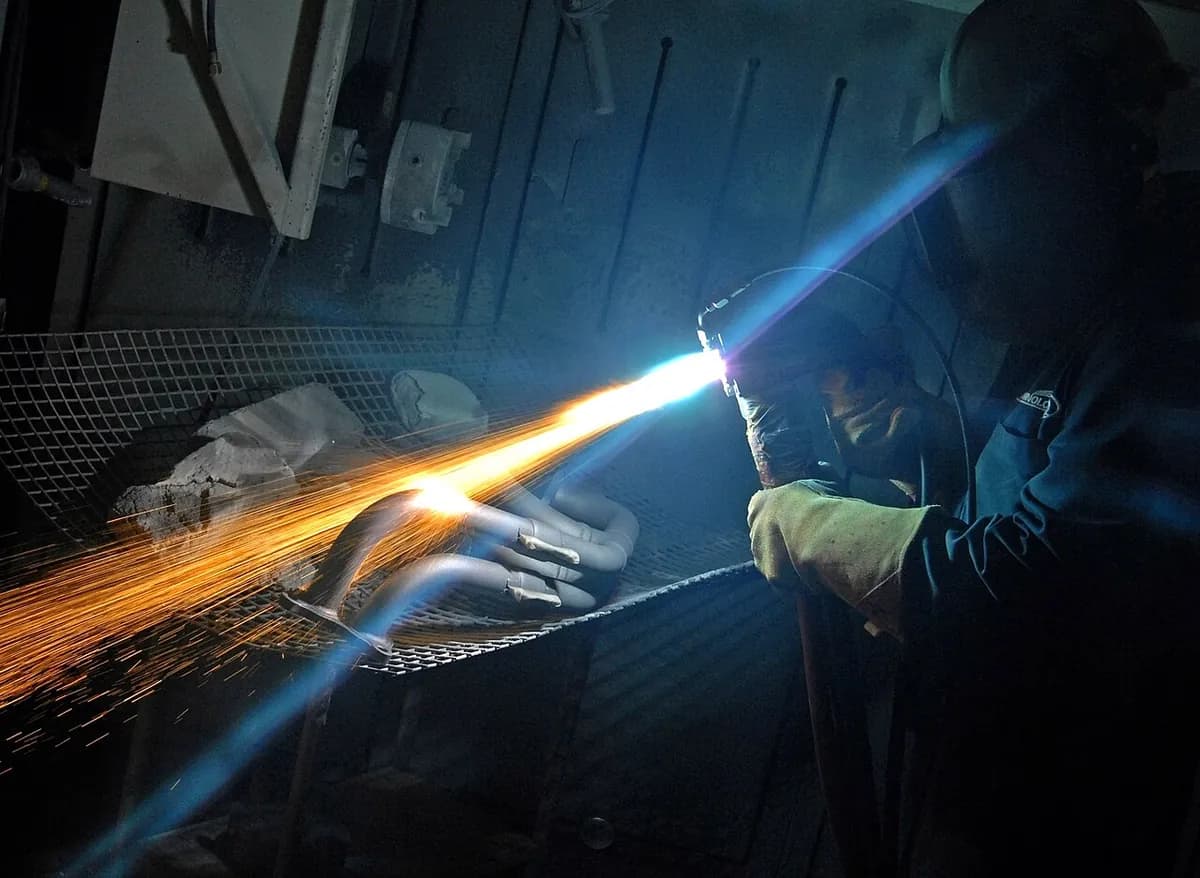
मटेरियल वितळवा. गन पावडर किंवा तार वितळवते. प्लाझ्मा गन विद्युत आर्कने वायूचे सुमारे 10,000 °C वर प्लाझ्मामध्ये (विद्युतभारित वायू) रूपांतर करते. HVOF गन (हाय-व्हेलॉसिटी ऑक्सिजन फ्युएल) इंधन ऑक्सिजनसह जाळतात, आणि वायर-आर्क गन विद्युत आर्कने दोन धातूच्या तारा वितळवतात.
थेंब फेका. गरम वायूचा झोत वितळलेले थेंब पार्टवर शेकडो मीटर प्रति सेकंद वेगाने फेकतो.
आदळा आणि गोठा. प्रत्येक थेंब आदळतो, पातळ पॅनकेकसारखा चपटा होतो (ज्याला स्प्लॅट म्हणतात), आणि जवळजवळ त्वरित गोठतो. पार्ट स्वतः बराच थंड राहतो, अनेकदा सुमारे 150 °C पेक्षा कमी.
थर वाढवा आणि फिनिश करा. रोबोट गन मागे-पुढे फिरवतो, त्यामुळे स्प्लॅट एकावर एक बसून साधारणपणे 0.1–1 mm जाडीचे कोटिंग बनते. पृष्ठभाग खडबडीत येतो, म्हणून अचूक पार्ट नंतर ग्राइंड किंवा पॉलिश केले जातात.
मुख्य तथ्ये
- साहित्य
- धातू (झिंक, अॅल्युमिनियम, स्टेनलेस स्टील, निकेल मिश्रधातू), कार्बाइड (टंगस्टन कार्बाइड-कोबाल्ट), सिरॅमिक (अॅल्युमिना, झिर्कोनिया), काही प्लॅस्टिक
- सामान्य भाग
- शाफ्ट, रोल, टर्बाइन ब्लेड, बॉयलर ट्यूब, पंपचे भाग, इम्प्लांट, पूल
- भागाचा आकार
- लहान इम्प्लांटपासून संपूर्ण पूल आणि साठवण टाक्यांपर्यंत; गनला फक्त पृष्ठभागापर्यंत पोहोचावे लागते
- अचूकता
- कोटिंगची जाडी साधारणपणे 0.05–3 mm, फवारल्यावर सुमारे ±0.05 mm; ग्राइंडिंगनंतर अधिक अचूक
- पृष्ठभागाची फिनिश
- फवारल्यावर मॅट आणि खडबडीत, बारीक सॅंडपेपरसारखे; कार्बाइड ग्राइंड करून आरशासारखे करता येतात
- कोणत्या बॅच आकारासाठी योग्य
- एकेका दुरुस्तीपासून विमान आणि कारच्या पार्टच्या उत्पादन-धावांपर्यंत
- टूलिंग आणि मशीनचा खर्च
- फ्लेम किंवा आर्क गनसाठी हजारो डॉलर; रोबोट आणि बूथसह प्लाझ्मा किंवा HVOF सेलसाठी अनेकदा लाखो डॉलर
- वेग
- साधारणपणे तासाला अनेक किलो कोटिंग; एका पार्टला काही मिनिटे ते तास लागतात
ताकद आणि मर्यादा
बलस्थाने
- जाड कोटिंग, अनेक मिलिमीटरपर्यंत
- वितळू शकणारे जवळजवळ कोणतेही मटेरियल: धातू, सिरॅमिक, कार्बाइड
- पार्ट बराच थंड राहतो, त्यामुळे तो वाकत नाही किंवा त्याची हीट ट्रीटमेंट जात नाही
- झिजलेले किंवा चुकीचे मशीन केलेले पार्ट पुन्हा भरून काढते
मर्यादा
- दृष्टिरेषा: गनला पृष्ठभाग दिसला पाहिजे, त्यामुळे खोल छिद्रे अवघड
- कोटिंगमध्ये लहान छिद्रे राहतात आणि ते एकजीव होण्याऐवजी यांत्रिकरीत्या पकडून राहते
- फवारल्यावर खडबडीत; अचूक पार्टना ग्राइंडिंग लागते
- आवाजी, धुळीचे आणि प्रखर: बंद बूथ किंवा रोबोट लागतो
कुठे वापरली जाते
- एरोस्पेसटर्बाइन ब्लेडवर उष्णता-अडथळा सिरॅमिक, लँडिंग गियरवर कडक कार्बाइड
- पायाभूत सुविधापूल, पवनचक्की टॉवर आणि टाक्यांवर गंजापासून संरक्षणासाठी झिंक आणि अॅल्युमिनियम
- ऊर्जाबॉयलर ट्यूब आणि पंपच्या भागांवर गंज-प्रतिरोधक थर
- कागद आणि स्टील गिरण्यामोठ्या रोलवर कडक कार्बाइड कोटिंग
- वैद्यकीयहिप इम्प्लांटवर सच्छिद्र टायटॅनियम किंवा हायड्रॉक्सीअपेटाइट (हाडासारखे खनिज), म्हणजे हाड त्यात वाढते
- दुरुस्तीझिजलेले शाफ्ट, बेअरिंग सीट आणि पंप हाऊसिंग पुन्हा भरून काढणे
ओळखायची कशी
- मॅट, थोडे खडबडीत कोटिंग, अनेकदा राखाडी, बारीक सॅंडपेपरसारखे लागते.
- तीक्ष्ण मास्किंग रेषेवर थांबणाऱ्या कोटिंगच्या कडा.
- मोठे करून पाहिल्यावर, पॅनकेकसारखी थरांची रचना, लहान छिद्रांसह.
- शाफ्ट किंवा रोलवर ग्राइंड केलेला, आरशासारखा चमकदार कार्बाइडचा पट्टा, आजूबाजूच्या स्टीलपेक्षा वेगळ्या रंगाचा.
यांच्याशी तुलना
पाहा
Austchrome · HVOF गन दाट, कडक कोटिंग कशी बनवते
Curtiss-Wright Surface Technologies · संपूर्ण वर्कशॉप प्रक्रिया: मास्किंग, ग्रिट ब्लास्टिंग, रोबोटने फवारणी
MTU Aero Engines · जेट इंजिनचे पार्ट प्लाझ्माने फवारणारे रोबोट
Alec Steele · वर्कशॉपमध्ये अजमावलेले फ्लेम, आर्क आणि पावडर स्प्रेइंग
खरी छायाचित्रे पाहा
- Wikipedia: Thermal spraying — सर्व प्रकार (प्लाझ्मा, HVOF, वायर आर्क, फ्लेम) आणि उपयोग, छायाचित्रांच्या दुव्यांसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- थर्मल स्प्रेइंग मटेरियल वितळवते, थेंब पार्टवर फेकते आणि त्यांना एकावर एक बसून कोटिंग बनू देते.
- कोटिंग जाड (साधारणपणे 0.1–1 mm) आणि खडबडीत असते, पण पार्ट बराच थंड राहतो.
- प्लाझ्मा, HVOF आणि वायर-आर्क गन मुख्यतः उष्णता कशी निर्माण करतात यात वेगळ्या आहेत.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.