

स्प्रे पेंटिंग
द्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होते
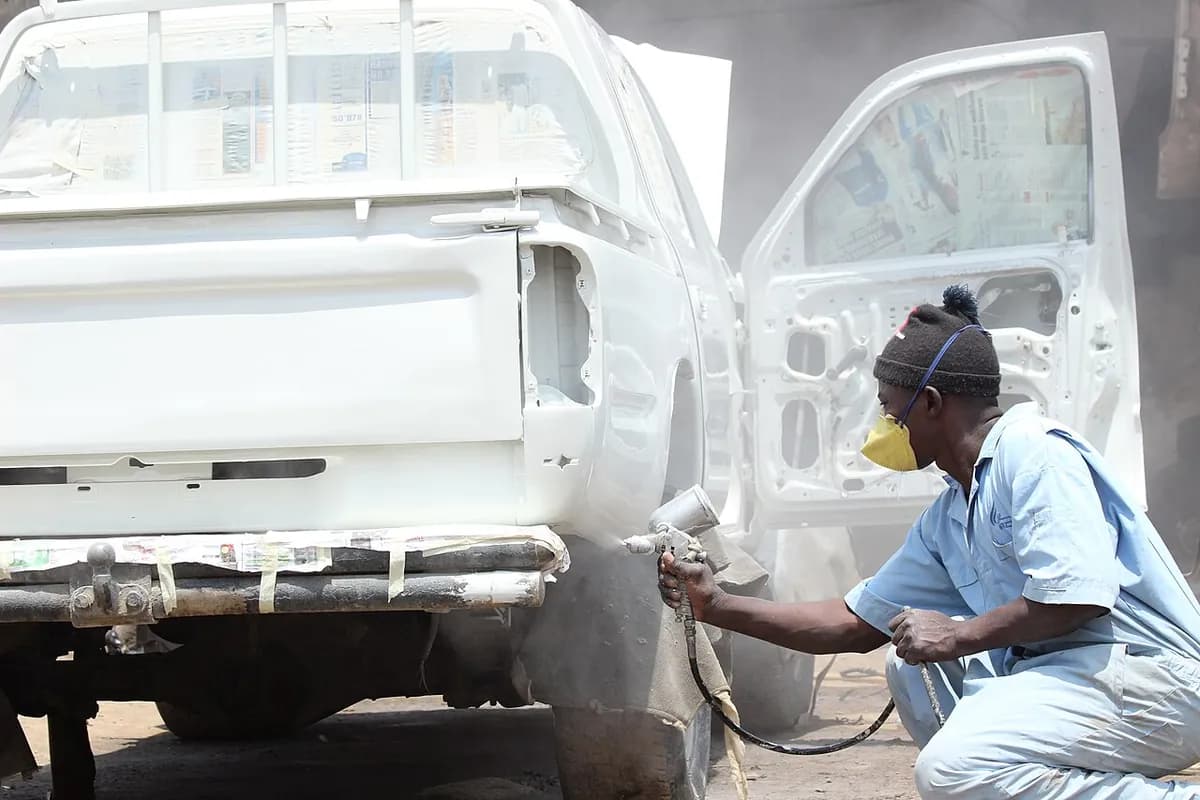
स्प्रे पेंटिंगमध्ये द्रव रंगाचे बारीक धुक्यात रूपांतर करून ते पृष्ठभागावर पातळ, एकसमान थर म्हणून लावले जाते. कारच्या बॉडीवरील चकचकीत रंग अशा प्रकारे फवारला जातो, बहुतेक रोबोटद्वारे. उत्पादनांना रंग देण्याचा आणि त्यांना गंज व हवामानापासून वाचवण्याचा हा सर्वात सामान्य मार्गांपैकी एक आहे.
हे कसे चालते
पृष्ठभाग तयार करा. तेल आणि धूळ पुसून काढा, रंग पकडावा म्हणून हलका घासा, आणि उघडे ठेवायचे भाग मास्क करा (टेप आणि कागदाने झाका). बहुतेक रंगकामाचे दोष घाणेरड्या पृष्ठभागापासून सुरू होतात.
गन भरा आणि हवा जोडा. योग्य व्हिस्कोसिटीपर्यंत (प्रवाहाला विरोध) पातळ केलेला रंग कपमध्ये जातो. नळी दाबलेली हवा आणते, आणि लहान नॉब रंगाचा प्रवाह, पंख्याची रुंदी आणि हवेचा दाब ठरवतात.
रंगाचे अणूकरण करा. ट्रिगर ओढल्यावर फ्लुइड टिपमधून (रंगाची नोझल) रंगाचा पातळ प्रवाह बाहेर येतो. एअर कॅपमधील हवेचे झोत त्याला लहान थेंबांमध्ये तोडतात, या टप्प्याला अणूकरण (अॅटोमायझेशन) म्हणतात.
स्थिर पासमध्ये फवारा. गन पृष्ठभागाला काटकोनात धरा, साधारणपणे सुमारे 15–20 सेमी अंतरावर. एकसारख्या वेगाने हलवा आणि प्रत्येक पास सुमारे निम्मा ओव्हरलॅप करा, म्हणजे थर एकसारखा येतो.
ओला थर बनवा. थेंब उतरतात, एकत्र होतात आणि गुळगुळीत ओल्या थरात वाहतात, साधारणपणे प्रति कोट 15–50 µm (मायक्रोमीटर, मिलिमीटरचे हजारांश). भागाला चुकणारे थेंब, ज्यांना ओव्हरस्प्रे म्हणतात, बूथच्या हवेच्या प्रवाहाने खाली फिल्टरमध्ये ओढले जातात.
फ्लॅश ऑफ आणि क्युअर. कोटांच्या दरम्यान सॉल्व्हेंट किंवा पाणी काही मिनिटे बाष्पीभवन पावते (फ्लॅश-ऑफ). मग थर हवेत किंवा भट्टीत कडक होतो: दुरुस्ती दुकानांत सुमारे 60 °C, कार लाइनवर साधारणपणे 130–150 °C.
इतर गन फक्त अणूकारक बदलतात. HVLP गन (उच्च आकारमान, कमी दाब) कमी दाबाने भरपूर हवा वापरतात, ज्यामुळे ओव्हरस्प्रे कमी होतो. एअरलेस गन रंग खूप जास्त दाबाने लहानशा छिद्रातून पंप करतात, जे भिंती आणि स्टीलच्या कामासाठी योग्य. कार लाइन इलेक्ट्रोस्टॅटिक रोटरी बेल वापरतात: काही दहा हजार rpm ने फिरणारा कप विद्युतभारित थेंब बाहेर फेकतो. कारची बॉडी भूसंपर्कित (पृथ्वीशी जोडलेली) असते, म्हणून ती त्यांना आकर्षित करते.
मुख्य तथ्ये
- साहित्य
- द्रव रंग, प्रायमर, लॅकर आणि क्लिअर कोट, सॉल्व्हेंट-आधारित किंवा पाण्यावर आधारित; धातू, प्लास्टिक, लाकूड आणि कंपोझिटवर लावले जातात
- सामान्य भाग
- कारच्या बॉडी, फर्निचर, घरगुती उपकरणे, मशीन हाउसिंग, विमाने, सायकली
- भागाचा आकार
- लहान ब्रॅकेटपासून संपूर्ण विमानांपर्यंत; बूथचा आकार मर्यादा ठरवतो
- अचूकता
- थराची जाडी साधारणपणे प्रति कोट 15–50 µm; रोबोट ती सुमारे ±5–10 µm मध्ये ठेवतात, हाताने ते रंगाऱ्यावर अवलंबून
- पृष्ठभागाची फिनिश
- मॅट ते आरशासारखा ग्लॉस; सहसा बारीक “ऑरेंज पील” तरंग, प्रीमियम कामात पॉलिश करून काढला जातो
- कोणत्या बॅच आकारासाठी योग्य
- एकेरी दुरुस्तीपासून प्रति शिफ्ट शेकडो कार बॉडीपर्यंत
- टूलिंग आणि मशीनचा खर्च
- हाताची गन काही दहा ते काही शे डॉलर्स, व्यावसायिक बूथ काही दहा हजार; कार कारखान्यातील पेंट शॉपला शेकडो दशलक्ष डॉलर्स लागू शकतात
- वेग
- हाताने प्रति कोट काही सेकंद ते काही मिनिटे; कार लाइन साधारणपणे प्रति मिनिट एक बॉडी रंगवते; बेकिंगला सुमारे 20–40 मिनिटे लागतात
ताकद आणि मर्यादा
बलस्थाने
- जवळजवळ कोणत्याही सामग्री, आकार आणि रूपावर चालते
- मेटॅलिक आणि पर्ल फिनिशसह कोणताही रंग, ग्लॉस किंवा परिणाम
- सुरू करायला स्वस्त, आणि रंग झटपट बदलता येतात
- रोबोट आणि इलेक्ट्रोस्टॅटिक बेलसह जलद आणि अतिशय पुनरावृत्ती करण्यायोग्य
मर्यादा
- ओव्हरस्प्रे रंग वाया घालवते: साधी एअर गन त्यातील निम्म्याहून खूप कमी भागावर लावू शकते
- सॉल्व्हेंट-आधारित रंग VOC (बाष्पशील सेंद्रिय संयुगे) सोडतात, म्हणून बूथ, फिल्टर आणि मास्क लागतात
- प्रत्येक कोट पातळ असतो, आणि धारदार कडा व खोल खळग्यांना कमी रंग मिळतो
- हाताने गुणवत्ता कौशल्य आणि स्वच्छतेवर अवलंबून: ओघळ, ऑरेंज पील आणि धुळीचे ठिपके हे सामान्य दोष आहेत
कुठे वापरली जाते
- ऑटोमोबाईलकारच्या बॉडी (प्रायमर, बेस कोट, क्लिअर कोट), बंपर, बॉडी-शॉप दुरुस्ती
- एरोस्पेसविमानाचे लिव्हरी (रंगयोजना), एअरफ्रेमवरील गंज-प्रतिरोधक प्रायमर
- फर्निचर आणि लाकूडलॅकर केलेली कॅबिनेट आणि टेबले, गिटार आणि पियानो
- यंत्रसामग्री आणि घरगुती उपकरणेट्रॅक्टर, मशीन टूल्स, वॉशिंग मशीन, पॉवर-टूल हाउसिंग
- बांधकामस्टीलचे बीम आणि पूल, एअरलेस गनने फवारलेल्या भिंती आणि छते
- ग्राहक वस्तूसायकली, प्लास्टिक फोन आणि लॅपटॉप केस, खेळणी
ओळखायची कशी
- सामग्री झाकणारा गुळगुळीत थर; प्रतिबिंबात तुम्हाला अनेकदा बारीक “ऑरेंज पील” तरंग दिसतो, संत्र्याच्या सालीसारखा.
- धारदार कडांवर आणि खोल कोपऱ्यांत पातळ रंग, आणि कधीकधी उभ्या पृष्ठभागांवर ओघळ किंवा लोंबणे (थेंब).
- तुटलेला तुकडा छेदात थर दाखवतो: उघडा धातू, मग प्रायमर, रंग आणि क्लिअर कोट.
- जिथे दोन रंग भेटतात तिथे स्पष्ट मास्किंग रेषा, कधी रंगाच्या लहानशा कंगोऱ्यासह.
यांच्याशी तुलना
पाहा
Pittsburgh Spray Equipment Co · द्रवाचा प्रवाह, पंख्याची रुंदी आणि हवेचा दाब कसा सेट करायचा, आणि मूलभूत फवारणीचा फटका
Behind the Scenics · HVLP गनचे भाग आणि प्रत्येक भाग काय करतो
Graco Industrial Equipment · फिरती बेल रंगाचे अणूकरण कसे करते आणि कारखान्याच्या लाइनवर त्याला भार कसा देते
Process Factory • Production Lines & Factories · कारच्या बॉडी रंगवणारे रोबोट, आणि प्रत्येक कोट क्युअर करणाऱ्या भट्ट्या
खरी छायाचित्रे पाहा
- Wikipedia: Spray painting — HVLP, एअरलेस आणि इलेक्ट्रोस्टॅटिक फवारणी, स्प्रे बूथ आणि सुरक्षा यांचा आढावा
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- स्प्रे गन हवा, दाब किंवा फिरती बेल वापरून रंगाचे थेंब बनवते जे पातळ थर म्हणून बसतात.
- चांगले निकाल स्वच्छ पृष्ठभाग, स्थिर पास आणि ओव्हरस्प्रे ओढून घेणाऱ्या बूथमधून येतात.
- ओव्हरस्प्रे हा मुख्य अपव्यय आहे; HVLP आणि इलेक्ट्रोस्टॅटिक पद्धती जास्त रंग भागावर बसवतात.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.