

ॲनोडायझिंग
विद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतो
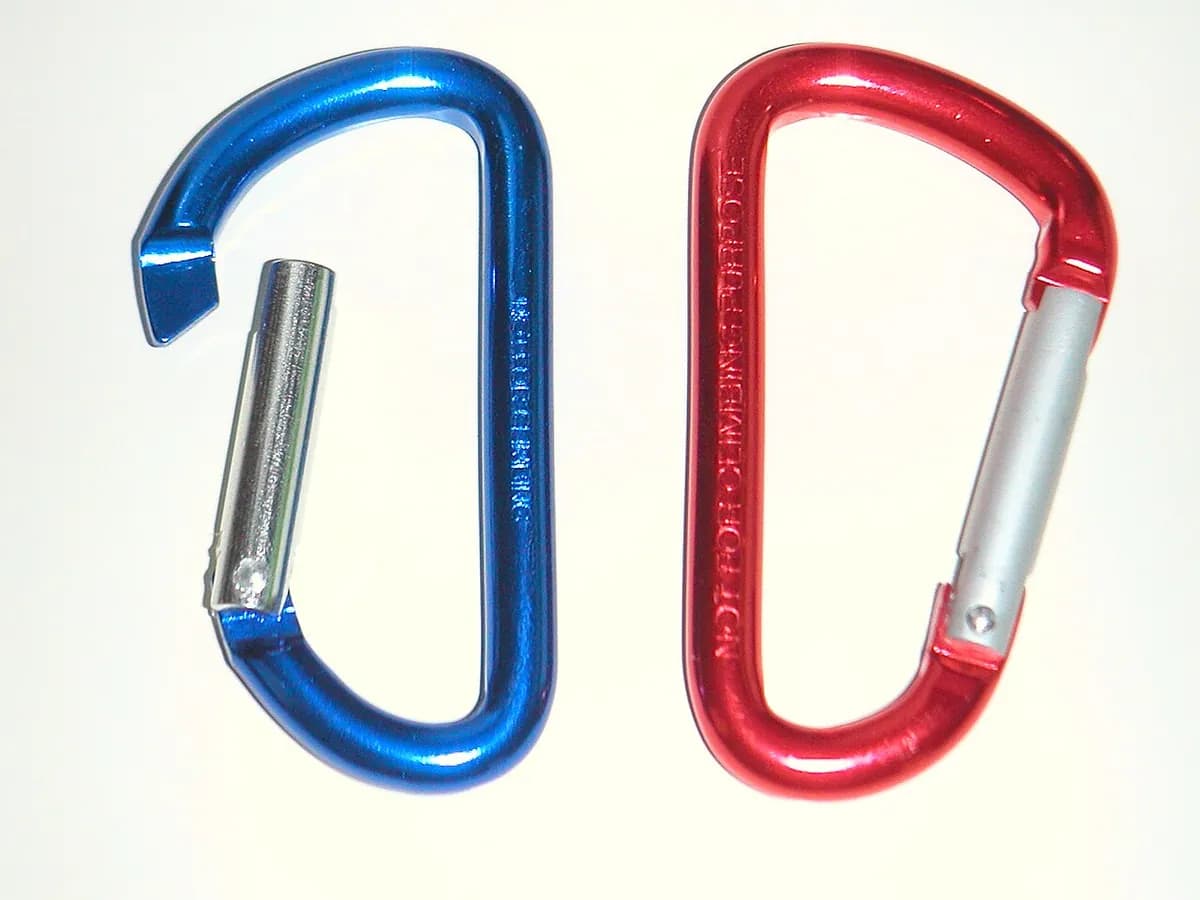
ॲनोडायझिंगमध्ये आम्लाच्या बाथमध्ये अॅल्युमिनियममधून विद्युत प्रवाह सोडून त्यावर कठीण, संरक्षक ऑक्साइडचे आवरण वाढवले जाते. लॅपटॉपचे केस, कॅराबिनर किंवा टॉर्चचा रंगीत धातू म्हणजे ॲनोडायझ केलेले अॅल्युमिनियम. रंग किंवा प्लेटिंगप्रमाणे वरून काहीही जोडले जात नाही: धातूचा स्वतःचा पृष्ठभागच सिरॅमिकसारख्या थरात बदलतो.
हे कसे चालते
स्वच्छ करा आणि एचिंग करा. भागावरील तेलकटपणा काढला जातो, मग कॉस्टिक (तीव्र क्षारीय) बाथमध्ये एचिंग केले जाते आणि डिस्मटिंग (सैल अवशेष काढण्यासाठी आम्लात बुडवणे) केले जाते. एचिंगमुळे मॅट लुक येतो; रासायनिक पॉलिशिंगमुळे चकचकीत लुक येतो.
ॲनोड म्हणून रॅकवर लावा. भाग अॅल्युमिनियम किंवा टायटॅनियमच्या रॅकला घट्ट अडकवून आम्लात बुडवला जातो; सहसा सुमारे 20 °C वर ठेवलेले सल्फ्युरिक आम्ल वापरले जाते. येथे भाग हा ॲनोड (धन इलेक्ट्रोड) असतो, इलेक्ट्रोप्लेटिंगच्या उलट.
विद्युत प्रवाह सुरू करा. प्रमाणित सल्फ्युरिक ॲनोडायझिंगसाठी सहसा सुमारे 15–20 V चा DC पॉवर सप्लाय भागाकडून टाकीतील कॅथोड प्लेट्सकडे प्रवाह पाठवतो.
ऑक्साइड वाढतो. पाण्यातील ऑक्सिजन अॅल्युमिनियमच्या पृष्ठभागाशी अभिक्रिया करून अॅल्युमिनियम ऑक्साइड तयार करतो. हा थर काही प्रमाणात धातूच्या आत आणि काही प्रमाणात बाहेर वाढतो आणि त्यात सरळ लहान छिद्रे असतात; यासाठी सहसा 20–60 मिनिटे लागतात.
रंग (पर्यायी). उघडी छिद्रे स्पंजप्रमाणे सेंद्रिय रंग शोषून घेतात आणि काळा, लाल, निळा, सोनेरी असे रंग मिळतात. पारदर्शक ॲनोडायझिंगमध्ये ही पायरी वगळली जाते.
सील करा. उकळण्याच्या जवळचे गरम पाणी, किंवा निकेल वा इतर सीलिंग बाथ, ऑक्साइड फुगवून छिद्रे बंद करते. यामुळे रंग टिकून राहतो आणि गंजरोधकता खूप वाढते.
हार्ड ॲनोडायझिंग 0 °C जवळ, जास्त थंड तापमानावर आणि जास्त व्होल्टेजवर चालते, ज्यामुळे झीज होणाऱ्या भागांसाठी खूप जाड, कठीण थर वाढतो. टायटॅनियम आणि मॅग्नेशियमही ॲनोडाइझ करता येतात; टायटॅनियमवर पातळ ऑक्साइड प्रकाशाच्या व्यतिकरणाने रंगाशिवाय चमकदार रंग देतो.
मुख्य तथ्ये
- साहित्य
- प्रामुख्याने अॅल्युमिनियम मिश्रधातू; तसेच टायटॅनियम आणि मॅग्नेशियम. तांबे किंवा सिलिकॉन भरपूर असलेले मिश्रधातू कमी चांगले ॲनोडाइझ होतात
- सामान्य भाग
- लॅपटॉप आणि फोनचे केस, एक्स्ट्रूड केलेल्या खिडक्यांच्या चौकटी, स्वयंपाकाची भांडी, गिर्यारोहणाचे साहित्य, सायकलचे भाग, विमानाचे भाग
- भागाचा आकार
- लहान स्क्रूपासून अनेक मीटर लांब एक्स्ट्रूजनपर्यंत; मर्यादा टाकीच्या आकाराची असते
- अचूकता
- पातळ आणि एकसमान: प्रमाणित थर सहसा 5–25 µm, हार्ड ॲनोडायझिंग सुमारे 25–100 µm; जाडीचा सुमारे निम्मा भाग प्रत्येक पृष्ठभागावर वाढतो
- पृष्ठभागाची फिनिश
- खालील पृष्ठभागाची नक्कल करते (एच किंवा ब्लास्ट केल्यास मॅट, पॉलिश केल्यास चकचकीत), एकसमान सॅटिन किंवा ग्लॉसी लुकसह
- कोणत्या बॅच आकारासाठी योग्य
- एकल भागांपासून प्रोफाइल आणि ग्राहक उत्पादनांच्या सलग उत्पादनापर्यंत
- टूलिंग आणि मशीनचा खर्च
- रॅक स्वस्त असतात; टाक्या, रेक्टिफायर, चिलर आणि कचरा प्रक्रियेसह पूर्ण ॲनोडायझिंग लाइनची किंमत शेकडो हजार किंवा त्याहून जास्त असते
- वेग
- ॲनोडायझिंग टाकीत साधारण 20–60 मिनिटे, शिवाय स्वच्छता, रंगवणे आणि सीलिंग; संपूर्ण चक्राला सुमारे 1–2 तास लागतात
ताकद आणि मर्यादा
बलस्थाने
- धातूचाच भाग असल्याने रंगाप्रमाणे सोलून किंवा खपली निघून पडत नाही
- कठीण आणि झीज-प्रतिरोधक, विशेषतः हार्ड ॲनोडायझिंग
- पातळ आणि अंदाजे मोजता येणारा, त्यामुळे घट्ट फिट राखले जातात
- अनेक टिकाऊ रंग, धातूची चमक कायम दिसते
मर्यादा
- फक्त अॅल्युमिनियम, टायटॅनियम, मॅग्नेशियम आणि काही इतर धातूंवरच चालते
- ऑक्साइड ठिसूळ असतो आणि भाग वाकवला तर तडकू शकतो
- विद्युतरोधक असल्याने संपर्क बिंदूंना मास्किंग किंवा मशिनिंग करावे लागते
- काही रंगवलेले रंग, विशेषतः लाल आणि निळे, तीव्र सूर्यप्रकाशात फिके पडतात
कुठे वापरली जाते
- ग्राहक इलेक्ट्रॉनिक्सलॅपटॉप, फोन आणि टॅबलेटचे केस, हेडफोनचे भाग, PC केस
- वास्तुकलाखिडक्यांच्या चौकटी, पडदा भिंती, दर्शनी पॅनेल, हँडरेल
- एरोस्पेस आणि संरक्षणविमानाच्या सांगाड्याचे भाग, हार्ड-ॲनोडाइझ केलेले अॅक्चुएटरचे भाग आणि हाउसिंग
- खेळ आणि बाह्य क्रियाकलापकॅराबिनर, सायकलचे घटक, टॉर्च, फिशिंग रील
- स्वयंपाकघरहार्ड-ॲनोडाइझ केलेली भांडी, चमचे-झारे, एस्प्रेसो मशीनचे भाग
- यंत्रसामग्रीन्यूमॅटिक सिलिंडर, पिस्टन, पुली, व्हॉल्व्ह बॉडी
ओळखायची कशी
- सॅटिन, किंचित खोल चमक असलेला रंगीत किंवा चंदेरी धातू, ज्यात रंगातून धातूची पोत दिसते.
- खरवडल्यावर वेगळा रंग दिसेल असा थर नसतो; खोल ओरखड्यात चकचकीत उघडे अॅल्युमिनियम दिसते.
- भाग रॅकला अडकवलेल्या जागी, बहुतेकदा कडेवर किंवा छिद्राच्या आत, रंग नसलेले लहान डाग.
- साध्या टेस्टरने विद्युत प्रवाह चालवत नाही असे दिसणारा पृष्ठभाग, भाग धातूचा असूनही.
यांच्याशी तुलना
पाहा
Yijin Solution · आम्लाच्या बाथमध्ये वाढवलेल्या ऑक्साइडचे नवशिक्यांसाठी स्पष्टीकरण
Captain Corrosion · स्वच्छ करा, एच करा, ॲनोडाइझ करा, रंगवा आणि सील करा, पायरी पायरीने
RAPID DIRECT · ॲनोडायझिंग लाइनची फेरफटका, टाकी ते टाकी
Gamers Nexus · खऱ्या कारखान्यात ॲनोडाइझ आणि रंगवलेले PC केस भागांचे रॅक
खरी छायाचित्रे पाहा
- Wikipedia: Anodizing — रंगीत ॲनोडाइझ केलेल्या भागांचे फोटो आणि सच्छिद्र ऑक्साइड रचनेचे आकृती
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- ॲनोडायझिंग अॅल्युमिनियमच्या पृष्ठभागाचे ऑक्साइडमध्ये रूपांतर करते; वरून काहीही जोडले जात नाही.
- भाग धन इलेक्ट्रोड असतो, आणि रंग शोषू शकणाऱ्या छिद्रांनी भरलेला ऑक्साइड वाढतो.
- सीलिंगमुळे छिद्रे बंद होतात आणि रंग व गंजरोधकता टिकून राहते.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.