

PVD कोटिंग (निर्वातातील पातळ थर)
लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतात
PVD (फिजिकल व्हेपर डिपॉझिशन) निर्वातात अणू-अणूने बनवलेल्या, काही मायक्रॉन जाडीच्या धातू किंवा सिरॅमिक थराने भागांना कोट करते. अनेक ड्रिल बिट्सवरील सोनेरी रंगाचा थर टायटॅनियम नायट्राइडचे PVD कोटिंग असतो. त्यामुळे साधने कित्येक पट जास्त टिकतात आणि घड्याळे व नळांना कडक, टिकाऊ रंग मिळतो.
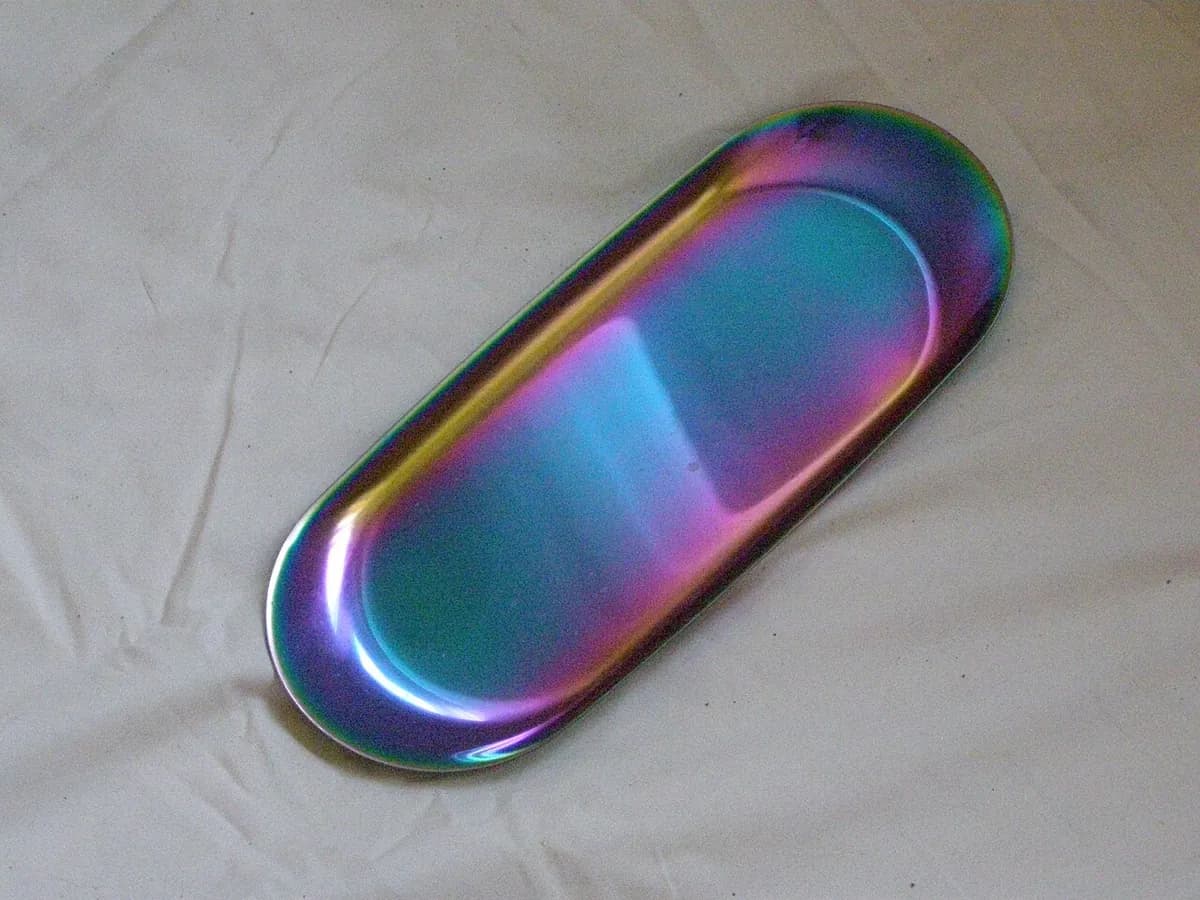
हे कसे चालते
स्वच्छ करा आणि लोड करा. भाग अगदी स्वच्छ केले जातात, अनेकदा अल्ट्रासोनिक बाथमध्ये, मग कोटिंग दरम्यान फिरणाऱ्या फिक्स्चरवर बसवले जातात. तेलाचा किंवा धुळीचा कणही थर चिकटू देणार नाही.
हवा काढा आणि तापवा. पंप दाब सामान्याच्या सुमारे दहा लाखांश होईपर्यंत हवा काढतात. हीटर भागांना साधारणपणे 200–500 °C वर आणतात आणि आर्गॉन आयनांचा छोटा मारा त्यांचे पृष्ठभाग घासून स्वच्छ करतो.
लक्ष्यावरून अणू उडवा. आर्गॉन वायूचे प्लाझ्मामध्ये (चमकणारा, विद्युतभारित वायू) रूपांतर होते. त्याचे आयन लक्ष्यावर, म्हणजे कोटिंग धातूच्या प्लेटवर, आदळतात आणि अणू सैल करतात: यालाच स्पटरिंग म्हणतात. इतर मशीन अणू विद्युत आर्कने किंवा साध्या बाष्पीभवनाने मोकळे करतात.
उडा आणि अभिक्रिया करा. मोकळे झालेले अणू सरळ रेषेत उडतात आणि त्यांना जे दिसते त्यावर उतरतात. चेंबरमध्ये सोडलेला नायट्रोजन त्यांच्याशी अभिक्रिया करतो, म्हणून टायटॅनियम कडक, सोनेरी रंगाच्या टायटॅनियम नायट्राइडच्या (TiN) रूपात उतरतो.
फिरवा आणि थर वाढवा. प्रत्येक बाजूला वाटा मिळावा म्हणून फिक्स्चर फिरतात. थर साधारणपणे 1–5 µm जाड होतो, मग चेंबर थंड होते आणि हवा सोडली जाते.
मुख्य तथ्ये
- साहित्य
- कोटिंग: TiN, TiAlN, CrN, DLC (डायमंड-सारखा कार्बन), अॅल्युमिनियम, क्रोमियम. भाग: टूल स्टील, कार्बाइड, स्टेनलेस स्टील, काच, काही प्लास्टिक
- सामान्य भाग
- ड्रिल, एंड मिल आणि इन्सर्ट, मोल्ड, घड्याळाची केस, नळ, लेन्स, चिप्स
- भागाचा आकार
- लहान इन्सर्टपासून काही दहा सेंटीमीटर लांब भागांपर्यंत; चेंबरमुळे मर्यादित
- अचूकता
- थर साधारणपणे 1–5 µm, मायक्रॉनच्या अंशांपर्यंतही; भागाचा आकार जवळजवळ बदलत नाही
- पृष्ठभागाची फिनिश
- खालच्या पृष्ठभागाची नक्कल करते (पॉलिश आत, पॉलिश बाहेर); रंग सोनेरी (TiN) पासून काळ्या (DLC) पर्यंत
- कोणत्या बॅच आकारासाठी योग्य
- प्रति लोड शेकडो ते हजारो लहान भाग; कोटिंग सेवा लहान संख्या स्वीकारतात
- टूलिंग आणि मशीनचा खर्च
- जास्त: औद्योगिक प्रणालीची किंमत साधारणपणे शेकडो हजार ते दशलक्षाहून अधिक डॉलर्स; पूर्ण बॅचमध्ये प्रति भाग खर्च कमी
- वेग
- लोडिंगपासून अनलोडिंगपर्यंत एका बॅचला साधारणपणे काही तास लागतात
ताकद आणि मर्यादा
बलस्थाने
- अतिशय कडक, पातळ थर जो तीक्ष्ण कडा तीक्ष्ण ठेवतो
- सोनेरी, काळा किंवा कांस्यासारखे अनेक कडक आणि सजावटी रंग
- मध्यम उष्णता: बहुतेक टूल स्टील आपला कडकपणा टिकवतात
- स्वच्छ, कोरडी प्रक्रिया, द्रव कचरा नाही
मर्यादा
- नजरेच्या रेषेत: खोल छिद्रे आणि लपलेल्या पृष्ठभागांना कोटिंग कमी किंवा नाहीच मिळते
- निर्वात चेंबर लागते: मशीन खर्च जास्त आणि बॅच काम
- भाग अगदी स्वच्छ असला पाहिजे, नाहीतर थर सोलून निघतो
- ओरखडे भरण्यासाठी किंवा झिजलेले भाग पुन्हा बांधण्यासाठी खूप पातळ
कुठे वापरली जाते
- कटिंग टूलसोनेरी TiN ड्रिल, गडद TiAlN एंड मिल, कार्बाइड इन्सर्ट
- मोल्ड आणि डाइजइंजेक्शन मोल्ड आणि फॉर्मिंग साधनांवर झीज-प्रतिरोधक थर
- घड्याळे आणि दागिनेस्टीलच्या केस आणि पट्ट्यांवर काळे, सोनेरी किंवा गुलाबी-सोनेरी फिनिश
- घर आणि स्नानगृहब्रश्ड-निकेल किंवा पितळेसारखे दिसणारे नळ आणि दरवाजाची हँडल
- ऑप्टिक्स आणि इलेक्ट्रॉनिक्सलेन्सवरील अँटी-रिफ्लेक्शन थर, चिप्स आणि डिस्प्लेवरील धातूचे थर
- ऑटोमोबाईलCrN किंवा DLC कोटिंग असलेले पिस्टन रिंग आणि इंजिनचे भाग
ओळखायची कशी
- धातूवर पातळ, एकसमान रंग: ड्रिल बिट्सवर सोनेरी, कटिंग साधनांवर जांभळट-काळा किंवा कांस्य.
- रंग बाहेरचे पृष्ठभाग आणि कटिंग कडा अचूक झाकतो, पण खोल छिद्रे आणि खाचांच्या आत फिका होतो.
- थेंब, ओघळ किंवा जाड कडा नाहीत: जणू धातूचाच रंग बदलला आहे.
- त्याच रंगाच्या रंगाऱ्यापेक्षा ओरखडा पडणे खूप अवघड.
यांच्याशी तुलना
पाहा
Korvus Technology · PVD ची मूलतत्त्वे, एका उपकरण उत्पादकाकडून
Plansee · लक्ष्यावरून स्पटर झालेल्या अणूंचे अॅनिमेशन
CICEL COMPANY · स्वच्छतेपासून अनलोडिंगपर्यंत कारखान्यातील संपूर्ण कार्यप्रवाह
Oerlikon · औद्योगिक कोटिंग मशीन कशी दिसते
खरी छायाचित्रे पाहा
- Wikipedia: Physical vapor deposition — पद्धती (स्पटरिंग, आर्क, बाष्पीभवन) आणि उपयोग, फोटोंच्या दुव्यांसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- PVD निर्वातात अणू-अणूने कडक थर बनवते, साधारणपणे 1–5 µm जाड.
- अणू सरळ रेषेत उडतात, म्हणून लपलेल्या पृष्ठभागांना कोटिंग कमी मिळते.
- अनेक ड्रिल बिट्सचा सोनेरी रंग म्हणजे PVD टायटॅनियम नायट्राइड.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.