

हॉट-डिप गॅल्वनायझिंग
वितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करते
हॉट-डिप गॅल्वनायझिंग स्टीलला वितळलेल्या झिंकच्या बाथमध्ये बुडवून गंजापासून वाचवते. महामार्गावरील गार्डरेल, वीज पायलॉन आणि शेताच्या फाटकांवरचे मंद राखाडी, थोडे चकाकणारे फिनिश याच प्रक्रियेतून येते. गॅल्वनाइज केलेला भाग घराबाहेर अनेकदा काही दशके देखभालीशिवाय टिकू शकतो.
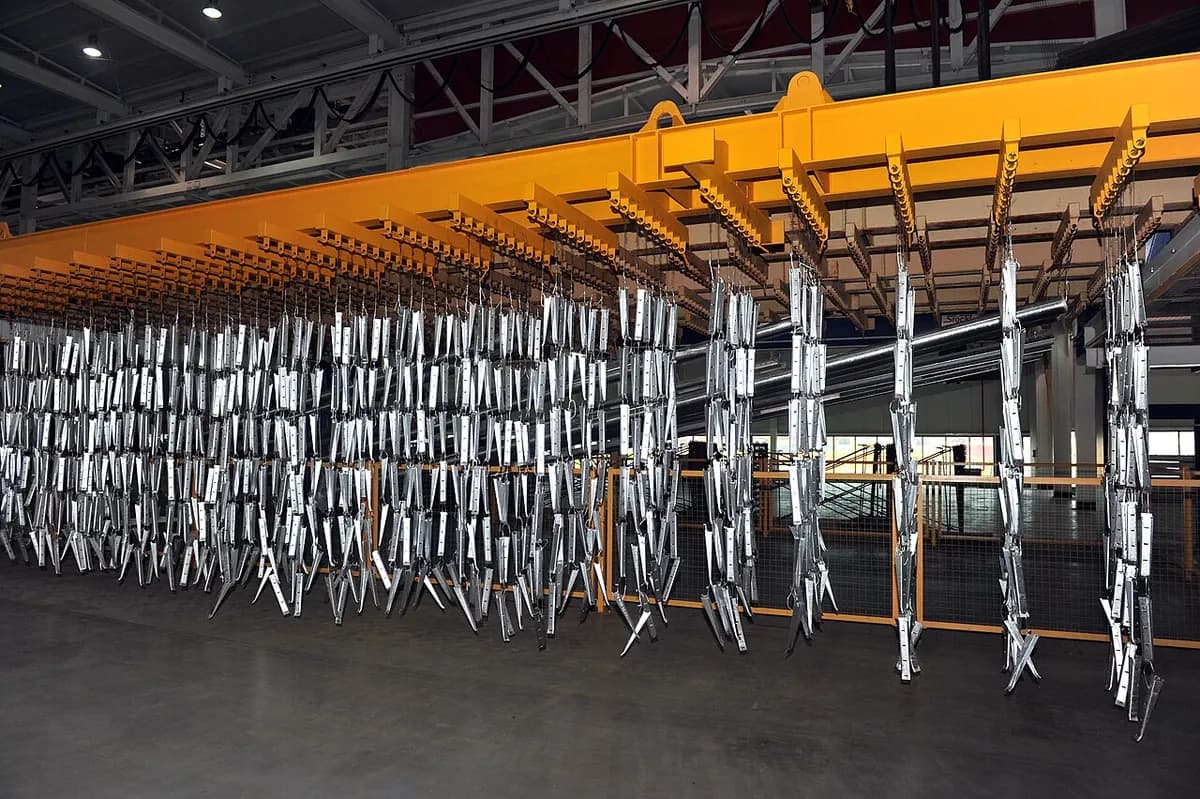
हे कसे चालते
ग्रीस काढा. स्टील क्रेनला टांगले जाते आणि गरम अल्कलाइन बाथमध्ये (तीव्र साबणयुक्त क्लीनर) बुडवले जाते, जे तेल, ग्रीस आणि रंगाच्या खुणा काढते.
पिकल करा. सौम्य आम्लाचे बाथ, सहसा हायड्रोक्लोरिक आम्ल, गंज आणि मिल स्केल (रोलिंगने उरलेला गडद ऑक्साइडचा थर) विरघळवते. झिंक फक्त अगदी स्वच्छ स्टीलला चिकटते.
फ्लक्स लावा आणि वाळवा. फ्लक्समध्ये (झिंक अमोनियम क्लोराइड मिठाचे द्रावण) बुडवल्याने एक पातळ थर राहतो जो नवीन गंज थांबवतो आणि झिंकला स्टील ओले करण्यास मदत करतो. मग भाग वाळवला जातो.
वितळलेल्या झिंकमध्ये बुडवा. भाग सुमारे 450 °C वरील झिंकच्या कढईत काही मिनिटे जातो. लोह आणि झिंक अभिक्रिया करतात आणि झिंक-लोह मिश्रधातूचे थर वाढतात, जे स्टीलच्या पृष्ठभागात बांधलेले असतात.
वर उचला आणि निथळू द्या. भाग हळू बाहेर काढला जातो जेणेकरून जास्तीचे झिंक वाहून जाते. मिश्रधातूच्या थरांवर जवळजवळ शुद्ध झिंकचा थर राहतो.
थंड करा आणि तपासा. भाग पाण्यात क्वेंच केला जातो किंवा हवेत थंड होतो, मग जाडी आणि उघडे ठिपके तपासले जातात, आणि थेंब काढले जातात.
हीच कल्पना स्टील मिलमध्ये सलग चालते: पत्र्याची गुंडाळी झिंक बाथमधून उलगडत जाते, अनेकदा प्रति मिनिट 100 m पेक्षा जास्त वेगाने. तो पत्रा कारची शरीरे, छप्पर आणि उपकरणांचे पॅनेल बनतो.
मुख्य तथ्ये
- साहित्य
- कार्बन आणि कमी-मिश्र स्टील, आणि कास्ट आयर्न; अॅल्युमिनियमसारख्या लहान भरीसह झिंक बाथ
- सामान्य भाग
- स्ट्रक्चरल बीम, गार्डरेल, पायलॉन, खांब, कुंपणे, फास्टनर, ट्रेलर, शेतीची उपकरणे
- भागाचा आकार
- बोल्टपासून अनेक मीटर लांब बीमपर्यंत; सर्वात मोठ्या कढया 15 m पेक्षा लांब असतात
- अचूकता
- कोटिंग सहसा 50–150 µm आणि असमान; धागे आणि घट्ट बसणाऱ्या छिद्रांना साफ करणे किंवा मास्क करणे आवश्यक
- पृष्ठभागाची फिनिश
- मंद राखाडी किंवा स्फटिक नक्षी (स्पँगल) असलेले चकचकीत, वयानुसार मॅट राखाडी होते; थेंब आणि खडबडीत ठिकाणे सामान्य
- कोणत्या बॅच आकारासाठी योग्य
- एकट्या रचनांपासून मोठ्या मालिकेपर्यंत; गॅल्वनायझर स्टीलच्या वजनानुसार किंमत लावतात
- टूलिंग आणि मशीनचा खर्च
- भागासाठी विशिष्ट टूलिंग नाही; गॅल्वनायझिंग प्लांटची किंमत दशलक्ष डॉलर
- वेग
- झिंकमध्ये काही मिनिटे; साफसफाईसह पूर्ण बॅच चक्राला काही तास लागतात; सलग शीट लाइन उच्च वेगाने चालतात
ताकद आणि मर्यादा
बलस्थाने
- घराबाहेर खूप दीर्घ आयुष्य, अनेकदा देखभालीशिवाय अनेक दशके
- एकाच बुडवण्यात नळ्यांच्या आत आणि कोपऱ्यांसह प्रत्येक पृष्ठभाग झाकते
- कणखर, धातुशास्त्रीयदृष्ट्या जोडलेला थर जो आघात सहन करतो
- झिंक आधी गंजून ओरखडे आणि कापलेल्या कडांचे संरक्षण करते
मर्यादा
- फक्त स्टील आणि लोखंडासाठी; रंगवल्याशिवाय औद्योगिक दिसते
- सुमारे 450 °C वर पातळ भाग वाकू शकतात, आणि बंद पोकळ्यांना फुटू नये म्हणून व्हेंट करावे लागते
- जाड, असमान थर, म्हणून अचूक बसवणे आणि धाग्यांसाठी योग्य नाही
- नंतर वेल्डिंग किंवा कापल्यास झिंक जळते आणि धूर निघतो
कुठे वापरली जाते
- बांधकामस्ट्रक्चरल स्टील, जिने, बाल्कनी, रेबार
- वाहतूक पायाभूत सुविधामहामार्ग गार्डरेल, चिन्ह गँट्री, दिव्यांचे खांब, पूल
- ऊर्जावीज पायलॉन, सबस्टेशनचे सांगाडे, सोलर पॅनेल बसवण्याच्या रचना
- शेतीफाटके, कुंपणे, गोठ्यांच्या रचना, जनावरांचे कोंडवाडे
- ऑटोमोबाईलकारच्या शरीरांसाठी गॅल्वनाइज केलेला स्टील पत्रा (सलग लाइन), ट्रेलर
- हार्डवेअरबोल्ट, नट, खिळे, साखळ्या, तार
ओळखायची कशी
- मंद चंदेरी-राखाडी किंवा चकचकीत पृष्ठभाग, कधी कधी स्पँगल नावाच्या तुषारासारख्या स्फटिक नक्षीसह.
- कडांवर आणि खालच्या टोकांना जिथे झिंक निथळले तिथे झिंकचे लहान थेंब, ओघळ किंवा गाठी.
- नळ्या आणि बंद आकारांच्या कोपऱ्यांत पाडलेली व्हेंट आणि ड्रेन छिद्रे.
- जुन्या घराबाहेरच्या स्टीलवर कापलेल्या कडा आणि ओरखड्यांवरही गंज नसलेला एकसमान मॅट राखाडी रंग.
यांच्याशी तुलना
पाहा
Galvanizers Association · प्रक्रियेच्या पायऱ्या, ब्रिटिश उद्योग संस्थेकडून समजावून
American Galvanizers Association · तयार कोटिंग कशी दिसते, आणि का
Joseph Ash Galvanizing · वितळलेल्या झिंकमध्ये खरे बुडवणे आणि बाहेर काढणे
Brooke Alden · प्रत्येक टाकीजवळून प्लांटची सफर
खरी छायाचित्रे पाहा
- विकिपीडिया: Hot-dip galvanization — प्रक्रियेच्या पायऱ्या, बॅच आणि सलग लाइन, इतिहास, फोटोंसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- सुमारे 450 °C वर झिंकमध्ये बुडवलेले स्वच्छ स्टील पृष्ठभागात बांधलेला थर वाढवते.
- झिंक दुप्पट संरक्षण देते: अडथळा म्हणून, आणि जिथे स्टील उघडे पडते तिथे आधी गंजून.
- घराबाहेरील स्टीलसाठी दीर्घायुष्याचा हा पर्याय आहे, पण थर जाड आणि अचूक नसतो.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.2पावडर कोटिंगभारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.