

पावडर कोटिंग
भारित कोरडी पावडर भागाला चिकटते, मग भट्टीत वितळते
पावडर कोटिंगमध्ये कोरडी, रंगीत पावडर धातूवर फवारली जाते आणि बेक करून कडक, गुळगुळीत आवरण बनवले जाते. अनेक सायकल फ्रेम, बागेच्या खुर्च्या आणि वॉशिंग मशीन अशा प्रकारे फिनिश केल्या जातात. त्यातून द्रव रंगापेक्षा जाड, मजबूत थर मिळतो आणि सॉल्व्हेंट लागत नाहीत.
हे कसे चालते
स्वच्छ करा आणि प्रीट्रीट करा. भाग वरच्या कन्व्हेयरवरील हुकांवर टांगले जातात आणि धुण्याच्या टाक्या किंवा स्प्रेमधून जातात. कन्व्हर्जन कोटिंग (रासायनिक बाथमध्ये तयार केलेला फॉस्फेट किंवा झिर्कोनियमचा पातळ थर) पावडर चिकटायला मदत करते आणि गंज मंद करते. मग भाग सुकवले जातात.
पावडर फ्लुइडाइझ करा आणि पंप करा. पावडर म्हणजे बारीक दळलेले रेझिन, रंगद्रव्य आणि हार्डनर, साधारणपणे पिठाइतकी बारीक. हॉपरमधून वर फुंकलेली हवा तिला द्रवासारखी वाहती करते आणि पंप तिला नळीतून गनकडे पाठवतो.
पावडरला भार द्या. गनच्या टोकावरील इलेक्ट्रोड उच्च व्होल्टेजवर, साधारणपणे काही दहा किलोव्होल्टवर, चालतो. तो भोवतालच्या हवेला भारित करतो आणि पावडरचे कण जाताना ऋण भार घेतात.
भूसंपर्कित भागावर फवारा. भाग त्याच्या हुकमधून भूसंपर्कित (विद्युतरीत्या पृथ्वीशी जोडलेला) असतो, म्हणून तो भारित कणांना आकर्षित करतो. ते विद्युत क्षेत्र रेषांचे अनुसरण करतात, कडांभोवती मागच्या बाजूलाही पोहोचतात (रॅप-अराउंड), आणि घासलेला फुगा भिंतीला चिकटतो तसे चिकटतात.
ओव्हरस्प्रे परत मिळवा. चुकलेले कण रिकव्हरी युनिटमध्ये (सायक्लोन आणि फिल्टर) ओढले जातात आणि हॉपरमध्ये परत पाठवले जातात. रिकव्हरीसह अनेकदा 90% किंवा अधिक पावडर भागांवर बसते.
भट्टीत क्युअर करा. सुमारे 160–200 °C वर 10–20 मिनिटे, कण वितळतात, एकत्र वाहतात आणि क्रॉस-लिंक होतात (कायमचे रासायनिक बंध बनतात, इपॉक्सी गोंद घट्ट होण्यासारखे). भाग भट्टीतून बाहेर येतो, थंड होतो आणि हाताळायला तयार असतो.
बहुतेक पावडर थर्मोसेट असतात (तापवल्यावर कायमची घट्ट होणारी प्लास्टिक): घरातील भागांसाठी इपॉक्सी, बाहेरच्या भागांसाठी पॉलिएस्टर, कारण ते सूर्यप्रकाश सहन करते. नायलॉनसारख्या थर्मोप्लास्टिक पावडर फक्त वितळतात आणि पुन्हा गोठतात. त्या अनेकदा गरम भाग पावडरच्या फ्लुइडाइज्ड बेडमध्ये बुडवून लावल्या जातात.
मुख्य तथ्ये
- साहित्य
- इपॉक्सी, पॉलिएस्टर, हायब्रिड, पॉलियुरेथेन किंवा नायलॉन पावडर; बहुतेक स्टील आणि अॅल्युमिनियमवर लावली जाते, कारण भाग विद्युत वाहक असला पाहिजे आणि भट्टी सहन करणारा
- सामान्य भाग
- सायकल फ्रेम, बागेचे फर्निचर, उपकरणांचे पॅनेल, कारची चाके, शेल्फ, खिडक्यांच्या चौकटी
- भागाचा आकार
- लहान ब्रॅकेटपासून अनेक मीटर लांब भागांपर्यंत; भट्टी मर्यादा ठरवते
- अचूकता
- थर साधारणपणे 50–100 µm जाड आणि द्रव रंगापेक्षा कमी एकसमान; सुमारे 40 µm पेक्षा पातळ थर लावणे अवघड
- पृष्ठभागाची फिनिश
- ग्लॉस, साटन किंवा मॅट, तसेच टेक्स्चर्ड आणि मेटॅलिक परिणाम; किंचित संत्र्याच्या सालीसारखा पोत सामान्य
- कोणत्या बॅच आकारासाठी योग्य
- जॉब शॉपमधील काही भागांपासून दिवसभर चालणाऱ्या कन्व्हेयर लाइनपर्यंत
- टूलिंग आणि मशीनचा खर्च
- हॉबी गन आणि लहान भट्टीची किंमत शेकडो डॉलर्स; प्रीट्रीटमेंट आणि भट्टीसह स्वयंचलित लाइन साधारणपणे शेकडो हजार ते दशलक्षावधी
- वेग
- फवारणीला प्रति भाग काही सेकंद ते काही मिनिटे लागतात, क्युअरिंगला सुमारे 10–20 मिनिटे; कन्व्हेयर लाइन भाग सतत हलवतात
ताकद आणि मर्यादा
बलस्थाने
- एकाच फेरीत जाड, मजबूत, खरचटण्यास प्रतिरोधक थर
- सॉल्व्हेंट नाहीत आणि VOC (बाष्पशील सेंद्रिय संयुगे) उत्सर्जन जवळजवळ शून्य
- ओव्हरस्प्रे गोळा करून पुन्हा वापरता येतो
- कडांभोवती आणि भागांच्या मागच्या बाजूलाही पोहोचतो
मर्यादा
- भट्टी लागते, त्यामुळे बहुतेक प्लास्टिक आणि लाकडासारखे उष्णतेला संवेदनशील भाग कोट करणे अवघड
- पातळ थर लावणे अवघड असते आणि त्यावर संत्र्याच्या सालीसारखा पोत दिसतो
- रंग बदलणे संथ असते, कारण बूथ आणि गन स्वच्छ कराव्या लागतात
- खोल आतील कोपऱ्यांवर कोटिंग बसत नाही (फॅराडे केज परिणाम: विद्युत क्षेत्र आत पोहोचू शकत नाही)
कुठे वापरली जाते
- ऑटोमोबाईलचाके, चेसिसचे भाग, स्प्रिंग, ब्रॅकेट
- घरगुती उपकरणेवॉशिंग मशीन आणि फ्रिजचे पॅनेल, ओव्हनच्या पोकळ्या, डिशवॉशरचे रॅक
- वास्तुकलाअॅल्युमिनियमच्या खिडक्यांच्या चौकटी, दर्शनी पॅनेल, रेलिंग, कुंपणे
- फर्निचरबागेच्या खुर्च्या आणि टेबले, ऑफिस डेस्क, धातूचे शेल्फ
- क्रीडा आणि विरंगुळासायकल फ्रेम, जिम मशीन, खेळाच्या मैदानाची साधने
- विद्युतइलेक्ट्रिकल कॅबिनेट, दिव्यांचे फिटिंग, ट्रान्सफॉर्मरची हाउसिंग
ओळखायची कशी
- जाड, एकसमान थर आणि हलक्या गोलसर कडा; कोपरे कधीच वस्तऱ्यासारखे धारदार दिसत नाहीत.
- किंचित संत्र्याच्या सालीसारखा पोत, किंवा बाहेरच्या फर्निचर आणि मशीनवर मुद्दाम केलेला बारीक दाण्यांचा पोत.
- भाग हुकवर टांगला होता तिथे एक लहान उघडा किंवा पातळ ठिपका.
- खरचटणे फार अवघड; ते निकामी झाले तर खपल्या पडण्याऐवजी पापुद्र्यांसारखे सोलून निघते.
यांच्याशी तुलना
पाहा
Xometry · मूळ कल्पना: भारित पावडर, भूसंपर्कित भाग, भट्टीत क्युअरिंग
AkzoNobel Powder Coatings · पावडर कशाची बनते, आणि ती कशी लावली व क्युअर केली जाते
Testrite OEM & Testrite Aluminum · खरी कन्व्हेयर लाइन: प्रीट्रीटमेंट, स्प्रे बूथ आणि भट्टी
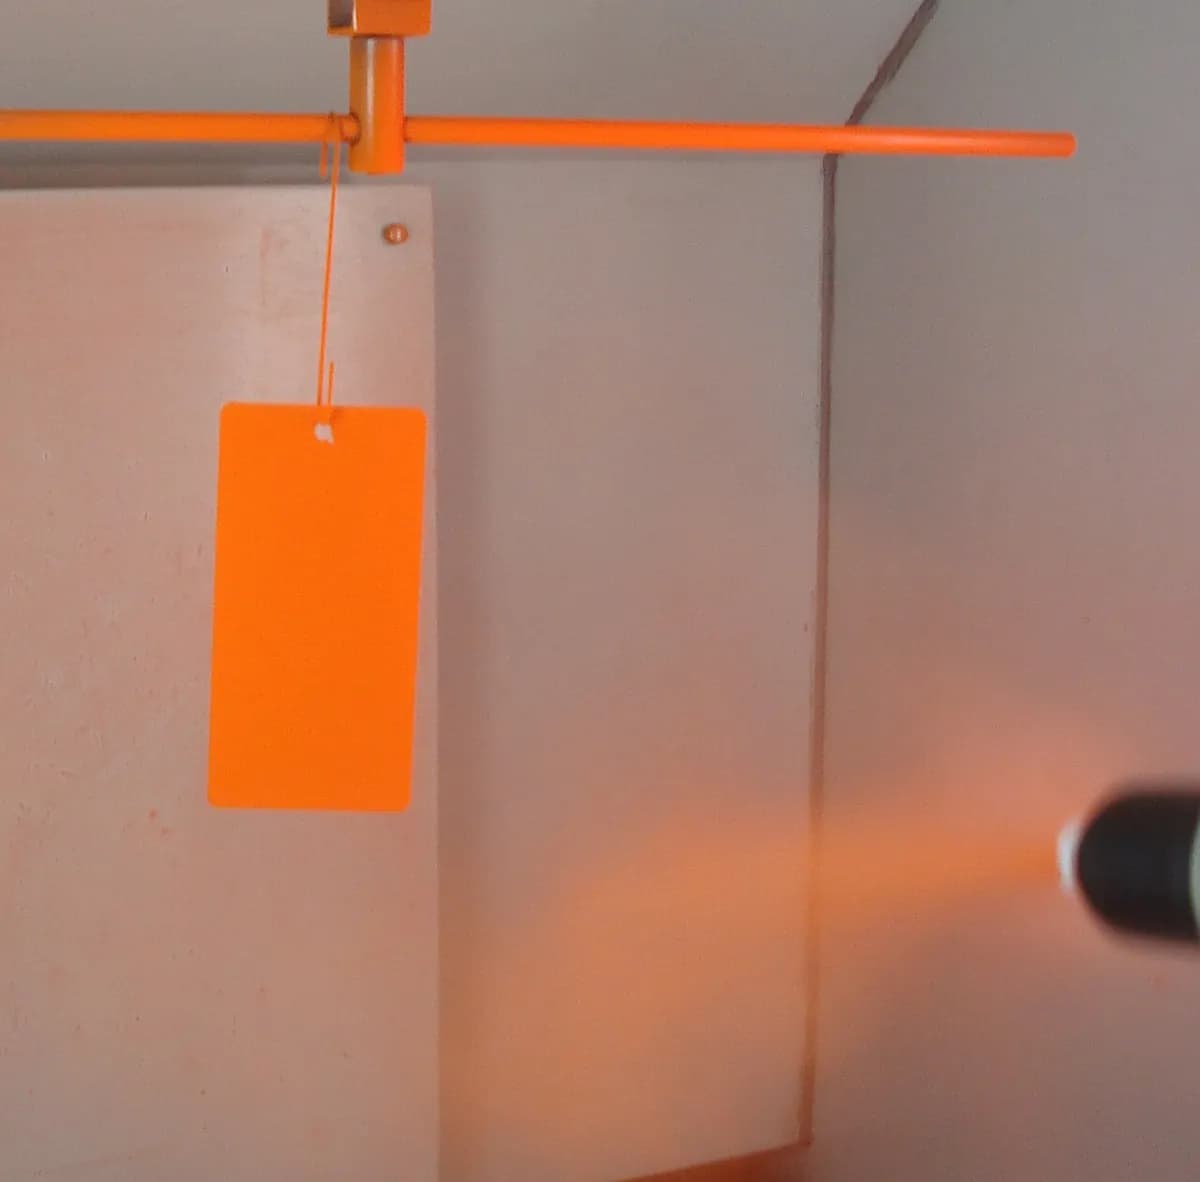
Coating Equipment Technology, Inc · हातातील गनचे जवळून दृश्य, पावडर भागाभोवती गुंडाळताना
खरी छायाचित्रे पाहा
- Wikipedia: Powder coating — इलेक्ट्रोस्टॅटिक फवारणी आणि कोटिंग केलेल्या भागांचे फोटो
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- पावडर कोटिंग म्हणजे सॉल्व्हेंटशिवायचा रंग: भारित कोरडी पावडर भूसंपर्कित भागाला चिकटते, मग भट्टीत वितळून थर बनते.
- त्यातून एकाच फेरीत जाड, मजबूत थर मिळतो आणि न वापरलेली पावडर पुन्हा वापरता येते.
- भाग विद्युत वाहक असला पाहिजे आणि सुमारे 200 °C सहन करणारा, म्हणून ते मुख्यतः धातूसाठी आहे.
कोटिंग आणि पृष्ठभाग फिनिशिंग मधील आणखी
सर्व 100 प्रक्रिया
 11.1स्प्रे पेंटिंगद्रव रंगाचे बारीक धुक्यात रूपांतर होते जे सुकते किंवा क्युअर होतेधडा उघडा
 11.3स्क्रीन प्रिंटिंगजाळीच्या स्टेन्सिलमधून ढकललेली शाईधडा उघडा
 11.4हॉट-डिप गॅल्वनायझिंगवितळलेल्या झिंकमध्ये बुडवलेले स्टील झिंकचा जोडलेला थर तयार करतेधडा उघडा
 11.5इलेक्ट्रोप्लेटिंग (क्रोम, निकेल, जस्त)विद्युत प्रवाह बाथमधून धातू जमा करतोधडा उघडा
 11.6ॲनोडायझिंगविद्युत प्रवाह अॅल्युमिनियमपासूनच कठीण ऑक्साइड वाढवतोधडा उघडा
 11.7इलेक्ट्रोफॉर्मिंगमॉडेलवर जाड प्लेटिंग वाढवून मग ते उचलून काढले जातेधडा उघडा
 11.8PVD कोटिंग (निर्वातातील पातळ थर)लक्ष्यावरून उडवलेले अणू निर्वातात भागांना कोट करतातधडा उघडा
 11.9CVD कोटिंगवायू गरम पृष्ठभागावर अभिक्रिया करून फिल्म तयार करतातधडा उघडा
 11.10थर्मल स्प्रेइंग (प्लाझ्मा, HVOF, आर्क)पार्टवर फेकलेले वितळलेले थेंब एकावर एक बसून थर बनवतातधडा उघडा
 11.11कोल्ड स्प्रेघन धातूचे कण केवळ वेगाने चिकटतातधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.