

वायर EDM
पातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतात
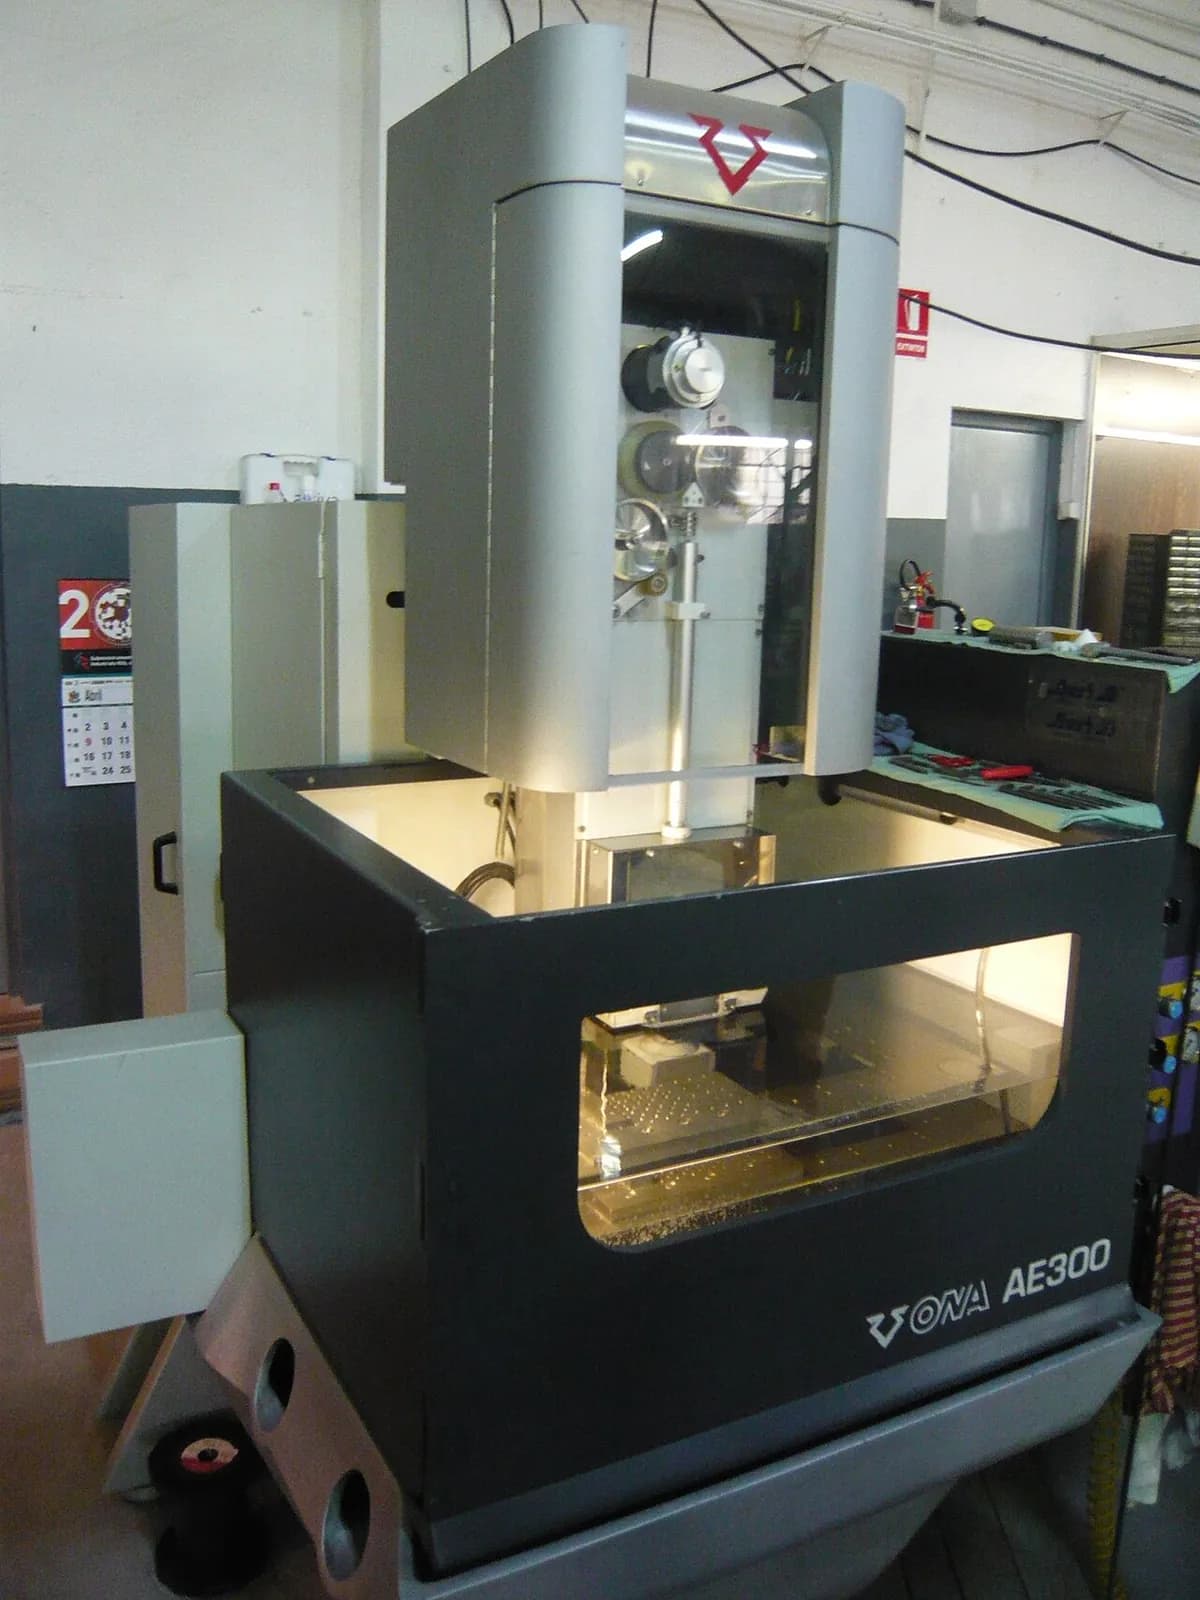
वायर EDM (इलेक्ट्रिकल डिस्चार्ज मशीनिंग) धातूला कधीच स्पर्श न करणाऱ्या पातळ पितळी तारेने कापते: प्रति सेकंद हजारो लहान विद्युत ठिणग्या तारेवरून उडी मारतात आणि धातू झिजवतात. पंचिंग आणि स्टॅम्पिंग डायमधील अचूक छिद्रे, गिअर आणि स्प्लाइन रूपरेषा, आणि कडक केलेल्या स्टीलमधील सूक्ष्म खाचा हे सर्व ते बनवते. तार काहीही ढकलत नसल्याने कठीणपणाचा काही फरक पडत नाही, आणि अचूकता मिलिमीटरच्या काही हजारांशापर्यंत पोहोचते.
हे कसे चालते
तार पुरवा. साधारणपणे सुमारे 0.25 mm जाडीची पितळी तार स्पूलवरून उलगडते आणि स्थिर वेगाने पार्टमधून जाते, त्यामुळे कापण्याचे काम नेहमी ताजी तार करते.
मार्गदर्शन करा. पार्टच्या वर आणि खाली असलेले अचूक गाइड (अनेकदा हिऱ्याचे) तार सरळ आणि ताणलेली ठेवतात. गाइड एकमेकांच्या सापेक्ष तिरपे केल्याने निमुळत्या भिंती कापल्या जातात.
ठिणगी. पल्स जनरेटर तार (ऋण) आणि पार्ट (धन) यांच्यामध्ये छोट्या व्होल्टेज पल्स देतो. ठिणग्या लहान फटीतून उडी मारतात, प्रत्येक एक सूक्ष्म खळगा वितळवून त्याची वाफ करते.
फ्लश करा. पार्ट डिआयोनाइज्ड पाण्यात (खनिजे काढलेले, त्यामुळे जवळजवळ वीज न वाहणारे पाणी) बुडालेला असतो. प्रत्येक ठिणगीपर्यंत ते फट विलग राखते, कट थंड करते आणि कचरा वाहून नेते.
रूपरेषेवरून जा. CNC टेबल पार्ट हलवते त्यामुळे तार कडेपासून किंवा पाडलेल्या सुरुवातीच्या छिद्रापासून आकार रेखाटते; वापरलेली तार डब्यात जाते. वळसा पूर्ण झाल्यावर आतला तुकडा मोकळा पडतो.
सर्वोत्तम अचूकतेसाठी, यंत्र सहसा पहिल्या कटानंतर एक ते अनेक हलके स्किम कट करते, जे भिंत गुळगुळीत करतात आणि तिचे माप दुरुस्त करतात.
मुख्य तथ्ये
- साहित्य
- विद्युत वाहक असलेले कोणतेही मटेरियल, विशेषतः कठीण: कडक केलेले टूल स्टील, कार्बाइड, टायटॅनियम, निकेल मिश्रधातू, तांबे, ग्रेफाइट
- सामान्य भाग
- पंच आणि डायमधील छिद्रे, गिअर आणि स्प्लाइन, एक्स्ट्रूजन डाय, वैद्यकीय आणि एअरोस्पेस पार्ट, सूक्ष्म खाचा
- भागाचा आकार
- सुमारे 300 mm जाडीपर्यंतच्या प्लेटमध्ये आरपार कट; तार सुमारे 0.02 ते 0.3 mm
- अचूकता
- अतिशय उच्च: स्किम कटसह काही मायक्रोमीटरपर्यंत (मिलिमीटरचे हजारांश)
- पृष्ठभागाची फिनिश
- बारीक, मॅट, थोडा धुरकट पृष्ठभाग; स्किम कटनंतर अतिशय गुळगुळीत
- कोणत्या बॅच आकारासाठी योग्य
- एकेक पार्ट आणि लहान मालिका: टूलिंग, प्रोटोटाइप, उच्च मूल्याचे पार्ट
- टूलिंग आणि मशीनचा खर्च
- पार्टनुसार टूलिंग नाही; तार वापरून संपते; यंत्रांची किंमत हजारो ते लाखो डॉलर
- वेग
- हळू: अनेकदा प्रति पार्ट काही मिनिटे ते तास; यंत्रे रात्रभर विनादेखरेख चालतात
ताकद आणि मर्यादा
बलस्थाने
- अतिशय उच्च अचूकता आणि तीक्ष्ण आतले कोपरे
- कठीणपणाचा फरक पडत नाही, त्यामुळे पार्ट कडक केल्यानंतर कापता येतात
- कापण्याचा दाब नाही: पातळ, नाजूक भिंती वाकत नाहीत
- जाड प्लेट आणि निमुळत्या भिंती एकाच सेटअपमध्ये
मर्यादा
- मिलिंग किंवा लेसरच्या तुलनेत हळू
- फक्त विद्युत वाहक मटेरियल
- फक्त आरपार कट: तार पूर्णपणे आरपार जावी लागते
- तार वापरून संपते; पृष्ठभागाचा थर उष्णतेमुळे थोडा बदलतो
कुठे वापरली जाते
- टूल आणि डाय निर्मितीपंच आणि डायचे संच, स्टॅम्पिंग आणि एक्स्ट्रूजन डाय
- एरोस्पेसटर्बाइन डिस्कच्या खाचा, फर-ट्री रूट, निकेल-मिश्रधातूचे पार्ट
- वैद्यकीयटायटॅनियमची शस्त्रक्रियेची साधने आणि इम्प्लांटचे पार्ट
- यंत्रसामग्रीकडक केलेल्या शाफ्ट आणि हबमधील गिअर, स्प्लाइन, कीवे
- इलेक्ट्रॉनिक्सलीड-फ्रेम डाय आणि सूक्ष्म कनेक्टर टूलिंग
ओळखायची कशी
- टूलच्या खुणा किंवा दिशा दाखवणाऱ्या रेषा नसलेला, एकसमान मॅट, धुरकट राखाडी पृष्ठभाग.
- तारेच्या जाडीच्या सुमारे निम्म्या, अगदी लहान त्रिज्येचे अतिशय तीक्ष्ण आतले कोपरे.
- डाय ब्लॉकसारख्या जाड, कठीण पार्टमधील अगदी समांतर किंवा अचूक निमुळत्या भिंती.
- कधी कधी जिथे कट सुरू झाला आणि संपला तिथे लहानशी खूण.
यांच्याशी तुलना
पाहा
RAPID DIRECT · ठिणगीची फट आणि प्रक्रियेचे अॅनिमेटेड दृश्य
wireedmguy · ऑपरेटर तार, गाइड आणि पाणी समजावतो
ReliableEDM · सामान्य पार्ट आणि दुकाने वायर EDM का निवडतात
TITANS of CNC MACHINING · कामावर असलेले खरे शॉप यंत्र, आणि खाली पडणारा तुकडा
खरी छायाचित्रे पाहा
- Wikipedia: Electrical discharge machining — वायर EDM विभागासह आढावा (तार, डिआयोनाइज्ड पाणी, गाइड) आणि इतिहास
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- तार पार्टला कधीच स्पर्श करत नाही: लहान फटीतील ठिणग्या धातू झिजवतात.
- कठीणपणाचा फरक पडत नाही, आणि अचूकता काही मायक्रोमीटरपर्यंत पोहोचते.
- हळू आणि फक्त वाहक आरपार कटांपुरते मर्यादित, म्हणून ते अचूक, कठीण किंवा उच्च मूल्याच्या पार्टसाठी राखून ठेवले जाते.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.2लेझर कटिंगफोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.