

लेझर कटिंग
फोकस केलेला प्रकाश अरुंद कट वितळवतो किंवा वाफ करतो
लेझर कटिंग सपाट साहित्यात फोकस केलेल्या प्रकाश किरणाने आकार रेखाटते, जो त्यातून अरुंद रेषा वितळवतो. अनेक धातूचे ब्रॅकेट, आवरणांचे पॅनेल आणि अॅक्रिलिकचे फलक असेच सुरू होतात. टूलिंग लागत नाही: मशीन थेट ड्रॉइंग फाइलवरून कापते, म्हणून एक भाग बनवणे हजार भागांइतकेच सोपे असते.
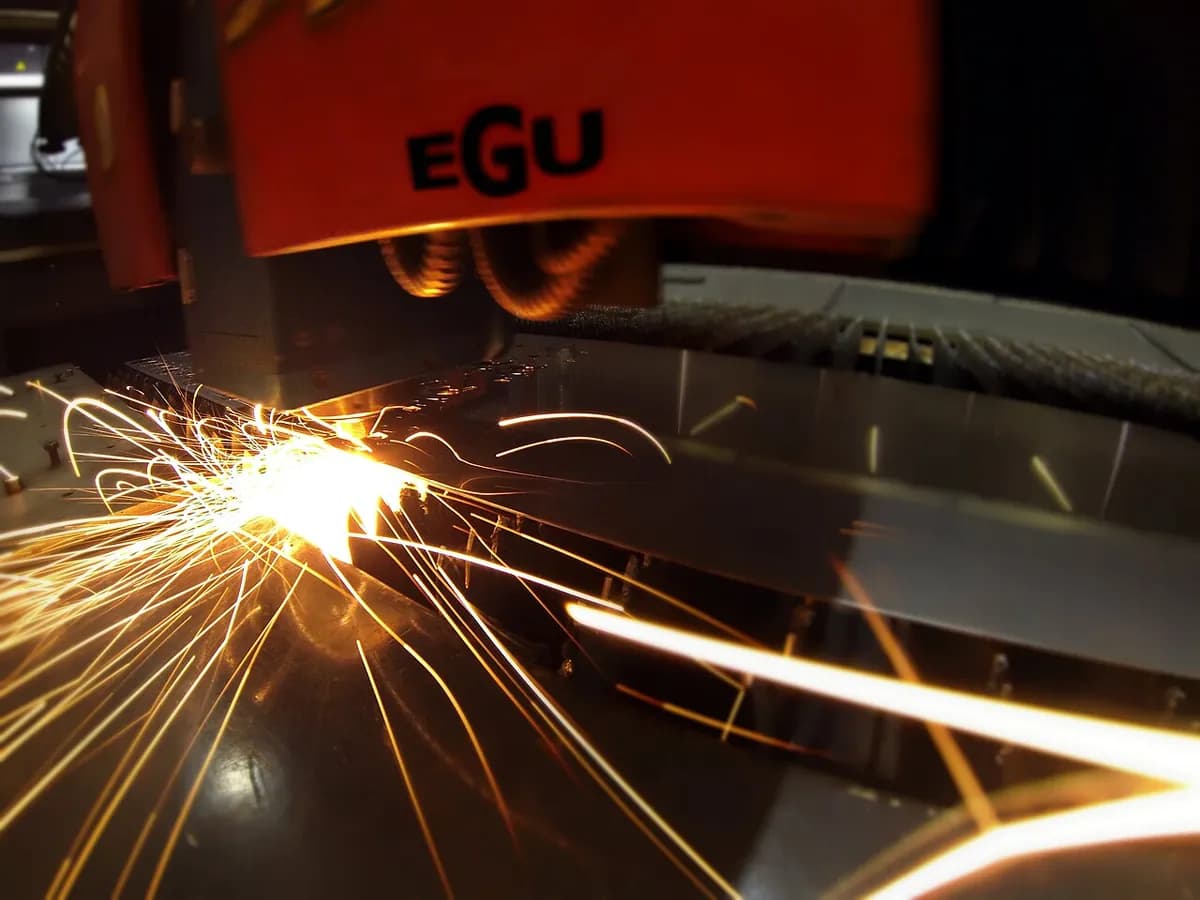
हे कसे चालते
किरण तयार करा. लेझर स्रोत विजेचे रूपांतर तीव्र, अदृश्य इन्फ्रारेड किरणात करतो. फायबर लेझर (किरण काचेच्या तंतूच्या आत तयार होतो) धातू कापण्यात प्रभावी आहेत; CO2 लेझर (किरण वायूच्या मिश्रणातून येतो) लाकूड आणि प्लास्टिकसाठी सामान्य आहेत.
फोकस करा. फायबर केबल (किंवा CO2 साठी आरसे) किरण कटिंग हेडपर्यंत नेते. लेन्स त्याला मिलिमीटरच्या एका अंशाएवढ्या रुंद ठिपक्यात एकवटते.
वितळवा. त्या ठिपक्यावर ऊर्जा इतकी एकवटलेली असते की साहित्य पूर्ण जाडीतून वितळते, किंवा अंशतः वाफ होते.
उडवून लावा. असिस्ट गॅस किरणाभोवतीच्या नोझलमधून वाहतो आणि वितळलेला धातू कटच्या तळातून ठिणग्यांसारखा उडवतो. ऑक्सिजन स्टीलही जाळतो आणि उष्णता वाढवतो; नायट्रोजन स्वच्छ, चकचकीत कड सोडतो.
रूपरेषा रेखाटा. CNC प्रणाली (कॉम्प्युटर न्यूमेरिकल कंट्रोल) हेडला रूपरेषेवरून हलवते आणि अरुंद कर्फ (कटने बनणारी खाच) सोडते. सेन्सर नोझल पत्र्यापासून सुमारे 1 mm वर ठेवतो.
बहुतेक मशीन टोकदार आधार पट्ट्यांच्या बेडवर ठेवलेला सपाट पत्रा कापतात. ट्यूब लेझर हेडखाली नळी फिरवून छिद्रे, खाचा आणि तिरकी टोके कापतात.
मुख्य तथ्ये
- साहित्य
- माइल्ड आणि स्टेनलेस स्टील, अॅल्युमिनियम, तांबे आणि पितळ (फायबर लेझर); लाकूड, अॅक्रिलिक, कार्डबोर्ड, कापड आणि चामडे (CO2 लेझर)
- सामान्य भाग
- ब्रॅकेट, आवरणांचे पॅनेल, गॅस्केट, फलक आणि अक्षरे, पत्र्यावर नेस्ट केलेले सपाट भाग
- भागाचा आकार
- सपाट पत्रे साधारणपणे 1.5 × 3 m किंवा 2 × 4 m पर्यंत; सामान्य मशीनवर स्टील सुमारे 25 mm जाडीपर्यंत
- अचूकता
- अनेकदा सुमारे ±0.1 mm
- पृष्ठभागाची फिनिश
- बारीक उभ्या रेषांसह गुळगुळीत कटचा पृष्ठभाग; पातळ उष्णताबाधित क्षेत्र (उष्णतेने रचना बदललेला पट्टा)
- कोणत्या बॅच आकारासाठी योग्य
- एका भागापासून मोठ्या मालिकेपर्यंत, टूलिंगशिवाय आणि स्वयंचलित पत्रा लोडिंगसह
- टूलिंग आणि मशीनचा खर्च
- भागासाठी विशिष्ट टूलिंग नाही; छंदासाठीचे CO2 कटर काही हजार डॉलर, औद्योगिक फायबर मशीन काही शेकडो हजार
- वेग
- पातळ पत्र्यात प्रति मिनिट दहा मीटर; 20 mm स्टीलमध्ये सुमारे 1 m/min
ताकद आणि मर्यादा
बलस्थाने
- टूलिंग नाही: ड्रॉइंग फाइलवरून थेट कोणतीही 2D रूपरेषा
- अरुंद कर्फ आणि बारीक तपशील, अनेकदा सुमारे ±0.1 mm
- पातळ पत्र्यात वेगवान; साहित्य वाचवण्यासाठी भाग नेस्ट केले जातात (पत्र्यावर दाटीने रचले जातात)
- एक मशीन अनेक धातू हाताळते, किंवा CO2 स्रोतासह लाकूड आणि प्लास्टिक
मर्यादा
- बहुतेक सपाट पत्रा आणि नळी; जाड प्लेट मंद
- उष्णता पातळ बदललेला भाग सोडते आणि पातळ भाग वाकवू शकते
- चकचकीत तांबे आणि पितळाला फायबर लेझर आणि काळजी लागते
- PVC सारखे काही प्लास्टिक विषारी वायू सोडतात आणि लेझरने कापू नयेत
कुठे वापरली जाते
- शीट-मेटल जॉब शॉपब्रॅकेट, पॅनेल, मशीन गार्ड, एकट्या वस्तू
- ऑटोमोबाईलप्रोटोटाइप बॉडीचे भाग, 5-अक्ष लेझरने फॉर्म केलेल्या भागांची छाटणी, एक्झॉस्ट भाग
- यंत्रसामग्री आणि शेतीफ्रेम, फ्लँज, गसेट, माउंटिंग प्लेट
- वास्तुकला आणि फलकसजावटी दर्शनी जाळ्या, अक्षरे, जिन्याचे भाग
- इलेक्ट्रॉनिक्सस्टेनलेस सोल्डर-पेस्ट स्टेन्सिल, पातळ शिल्डिंगचे भाग
- मेकर आणि डिझाइनअॅक्रिलिक डिस्प्ले, प्लायवुडचे मॉडेल, चामड्याच्या वस्तू
ओळखायची कशी
- कटच्या पृष्ठभागावर अतिशय बारीक, नियमित उभ्या रेषा (स्ट्रायशन) आणि स्पष्ट, काटकोनी कड.
- कडेवर लहान टॅब किंवा खाचा: मायक्रो-जॉइंट, भागांना पत्र्यात धरून ठेवण्यासाठी सोडलेले लहान पूल जे नंतर तोडले जातात.
- प्रत्येक कट जिथे सुरू झाला तिथे लहान छिद्र खूण, जिथे किरणाने आधी आरपार जाळले, अनेकदा अंतिम रूपरेषेच्या अगदी बाजूला.
- लाकडावर तपकिरी, थोडी करपलेली कड; अॅक्रिलिकवर चकचकीत, ज्योतीने पॉलिश केलेली कड.
यांच्याशी तुलना
पाहा
Ponoko Laser Cutting · लेझर कटरचे भाग, सोप्या शब्दांत समजावून
Small Things · फोकस केलेला प्रकाश स्टील का वितळवू शकतो
TRUMPF Inc. · 25 mm प्लेट कापणारा फायबर लेझर, ठिणग्यांसह
Ray Frith · 3 mm पत्र्याचे रोजचे कटिंग कारखान्यात
खरी छायाचित्रे पाहा
- विकिपीडिया: Laser cutting — लेझर कटिंग हेड आणि कापलेल्या भागांचे फोटो, प्रक्रिया माहितीसह
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- लेन्स किरणाला सूक्ष्म ठिपक्यावर फोकस करते, जो साहित्यातून रेषा वितळवतो.
- असिस्ट गॅस वितळलेले साहित्य उडवतो; ऑक्सिजन उष्णता वाढवतो, नायट्रोजन कड स्वच्छ ठेवतो.
- टूलिंग नाही आणि सुमारे ±0.1 mm: पातळ ते मध्यम पत्र्यातील सपाट भागांसाठी डिफॉल्ट पर्याय.
कटिंग आणि नॉन-ट्रेडिशनल मशीनिंग मधील आणखी
सर्व 100 प्रक्रिया
 6.1पंचिंग आणि शिअरिंगपंच डाइच्या विरुद्ध पत्र्यातून आकार कापतोधडा उघडा
 6.3प्लाझ्मा कटिंगअतितप्त वायूचा झोत वाहक पत्र्यातून वितळवत जातोधडा उघडा
 6.4वॉटरजेट कटिंगखूप उच्च दाबाचे पाणी, सहसा अपघर्षकासह, झिजवून कट करतेधडा उघडा
 6.5वायर EDMपातळ, फिरणाऱ्या तारेतील ठिणग्या आरपार रूपरेषा कापतातधडा उघडा
 6.6सिंकर EDMठिणग्या आकाराच्या इलेक्ट्रोडची नक्कल बंद पोकळीत करतातधडा उघडा
 6.7इलेक्ट्रोकेमिकल मशिनिंग (ECM)विद्युत अपघटन साधनाच्या आकारात धातू विरघळवतेधडा उघडा
 6.8केमिकल मशिनिंग आणि फोटोकेमिकल एचिंगप्रकाशाने छापलेला मास्क एचंटला फक्त उघडा धातू विरघळवू देतोधडा उघडा
 6.9अल्ट्रासोनिक मशीनिंगकंपित होणारे टूल अपघर्षक कण पृष्ठभागावर हातोड्यासारखे आदळतेधडा उघडा
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.