

शॉट पीनिंग
लहान गोळ्यांनी ठोकलेला पृष्ठभाग, दाबलेल्या अवस्थेत सोडलेला
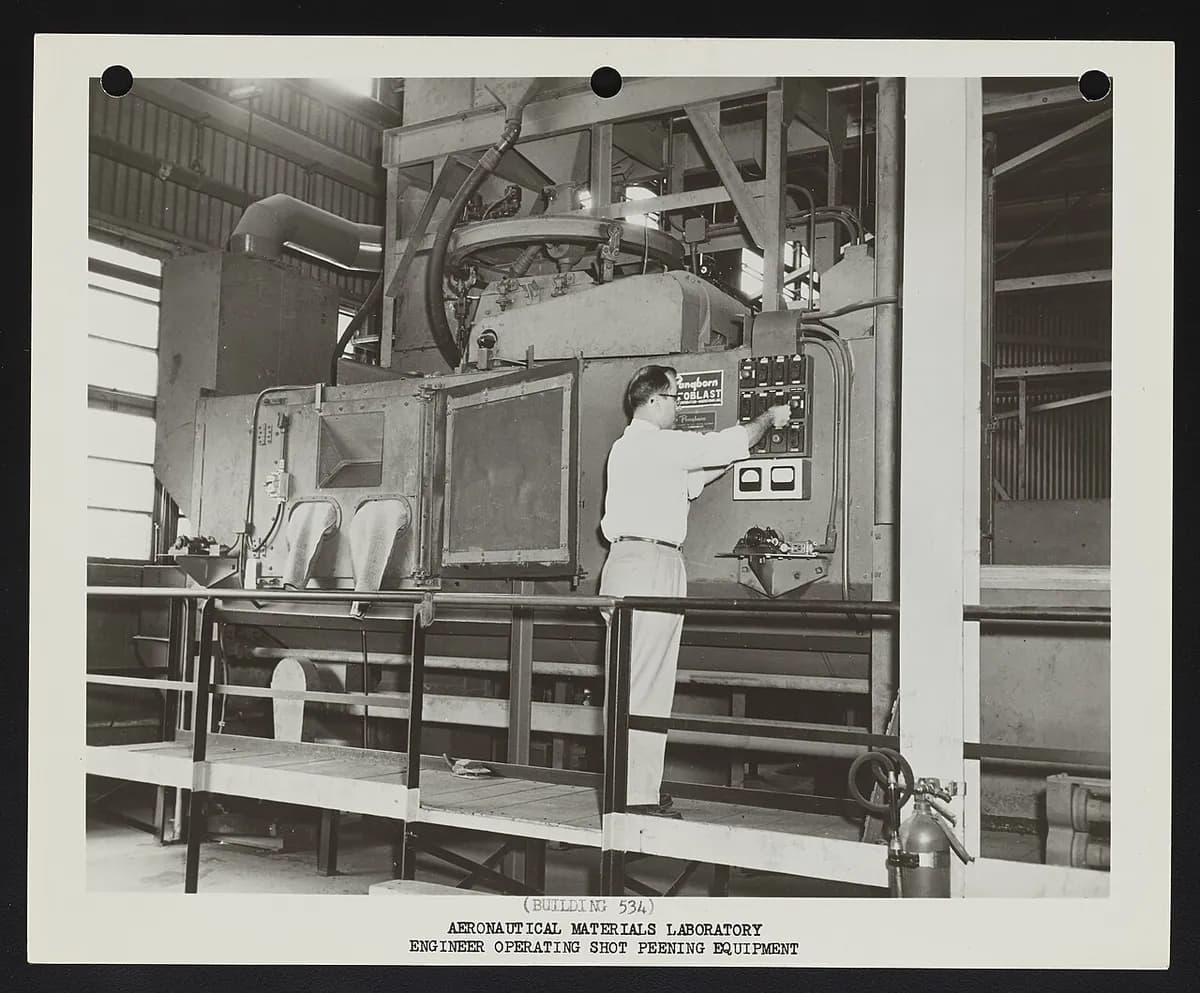
शॉट पीनिंगमध्ये धातूच्या पृष्ठभागावर लाखो लहान गोळ्यांचा मारा केला जातो, प्रत्येक गोळी लहानसा खळगा सोडते. सर्व खळगे मिळून बाहेरची त्वचा दाबलेल्या अवस्थेत (कॉम्प्रेशनमध्ये) राहते, ज्यामुळे थकव्याचे तडे सुरू होणे आणि वाढणे खूप अवघड होते. त्यामुळे कारच्या स्प्रिंग, गिअर आणि जेट-इंजिनचे भाग खूप जास्त काळ टिकतात.
हे कसे चालते
पृष्ठभागावर शॉटचा मारा करा. शॉट (स्टील, काच किंवा सिरॅमिकच्या लहान गोल गोळ्या, साधारणपणे मिलिमीटरच्या काही दशांशापासून सुमारे 1 मिमीपर्यंत) दाबलेल्या हवेने उडवला जातो किंवा फिरत्या चाकाने फेकला जातो. जे भाग अस्पर्शित ठेवायचे आहेत ते मास्क केले जातात.
प्रत्येक गोळी पृष्ठभागावर खळगा पाडते. आघाताच्या वेळी गोळी धातूला बाजूला ढकलते आणि पृष्ठभागाचा पातळ थर लहान हातोड्याच्या फटक्यासारखा बाजूला ताणते.
त्वचा दाबलेली राहते. खालचा न ताणलेला धातू ताणलेल्या त्वचेला मागे धरतो, आणि ती साधारणपणे मिलिमीटरच्या काही दशांश खोलीपर्यंत दाबलेल्या अवस्थेत राहते. थकव्याचे तडे (वारंवार भारामुळे हळूहळू वाढणारे तडे) उघडण्यासाठी ताण लागतो, म्हणून ते तिथे सुरू होणे अवघड असते.
तीव्रता आणि कव्हरेज तपासा. भागांसोबत Almen पट्टी (पातळ प्रमाणित स्टीलची पट्टी) पीन केली जाते; ती किती वाकते यावरून पीनिंगची तीव्रता मोजली जाते. निरीक्षक कव्हरेज, म्हणजे खळग्यांनी झाकलेला पृष्ठभागाचा वाटा, देखील तपासतात, सहसा 100 % किंवा अधिक.
मुख्य तथ्ये
- साहित्य
- स्टील, अॅल्युमिनियम आणि टायटॅनियम मिश्रधातू, निकेल सुपरअॅलॉय; कास्ट स्टीलचा शॉट, कट वायर, काच किंवा सिरॅमिक
- सामान्य भाग
- स्प्रिंग, गिअर, क्रँकशाफ्ट, कनेक्टिंग रॉड, टर्बाइनची पाती आणि डिस्क, लँडिंग गिअर, वेल्ड केलेले जोड
- भागाचा आकार
- लहान स्प्रिंगपासून विमानाच्या पंखाच्या त्वचेपर्यंत, मशीन किंवा रोबोटच्या पोहोचीने मर्यादित
- अचूकता
- आकार जवळजवळ बदलत नाही; पातळ भाग किंचित वाकू शकतात, जे पीन फॉर्मिंग मुद्दाम वापरते
- पृष्ठभागाची फिनिश
- एकसारखे खळगे असलेला मॅट पृष्ठभाग, आधीपेक्षा थोडा खडबडीत
- कोणत्या बॅच आकारासाठी योग्य
- एकेरी एरोस्पेस भागांपासून स्वयंचलित लाइनवरील लाखो स्प्रिंगपर्यंत
- टूलिंग आणि मशीनचा खर्च
- कॅबिनेट काही दहा हजार डॉलर्सपासून; रोबोटिक, कॉम्प्युटर-नियंत्रित सेल शेकडो हजार किंवा अधिक
- वेग
- आकार आणि आवश्यक कव्हरेजनुसार प्रति भाग काही सेकंद ते काही मिनिटे
ताकद आणि मर्यादा
बलस्थाने
- स्प्रिंग आणि गिअरसाठी थकव्याचे आयुष्य अनेकदा कित्येक पट जास्त
- भागाचे डिझाइन बदलण्याच्या तुलनेत स्वस्त आणि जलद
- स्ट्रेस-कॉरोजन क्रॅकिंगशीही लढते
- वेल्डसह तयार भागांवर चालते
मर्यादा
- पृष्ठभाग नंतर घासून काढला किंवा जास्त तापवला तर फायदा जातो
- पृष्ठभाग किंचित खडबडीत आणि मॅट होतो
- पातळ किंवा नाजूक भाग विकृत होऊ शकतात
- विश्वासार्हतेसाठी काळजीपूर्वक नियंत्रण (तीव्रता, कव्हरेज) लागते
कुठे वापरली जाते
- ऑटोमोबाईलसस्पेन्शन कॉइल स्प्रिंग, लीफ स्प्रिंग, गिअर, क्रँकशाफ्ट, कनेक्टिंग रॉड
- एरोस्पेसलँडिंग गिअर, टर्बाइनची पाती आणि डिस्क, पंखाची त्वचा (पीन फॉर्मिंग)
- ऊर्जाटर्बाइनचे भाग, वेल्ड केलेले पाइप आणि प्रेशर व्हेसल
- उद्योगगिअर, शाफ्ट, ड्रिल रॉड, वेल्ड केलेल्या रचना
- वैद्यकीयकाही ऑर्थोपेडिक इम्प्लांट
ओळखायची कशी
- असंख्य लहान एकमेकांवर येणाऱ्या खळग्यांनी बनलेला एकसारखा, साटनसारखा मॅट पृष्ठभाग.
- अनेकदा कॉइल स्प्रिंग, गिअरच्या मुळाशी आणि कनेक्टिंग रॉडवर दिसतो, सहसा रंगाखाली.
- धारदार कडा किंचित गोलसर दिसतात आणि पृष्ठभाग अंधुक खडबडीत वाटतो.
यांच्याशी तुलना
पाहा
Vapor Honing Technologies · पीनिंग आणि त्याच्या उपयोगांचे नवशिक्यांसाठी स्पष्टीकरण
Curtiss-Wright Corporation · उद्योगात तीव्रता आणि कव्हरेज कसे नियंत्रित केले जातात
Newcomb Spring · उत्पादनात पीन होणारे स्प्रिंग
FerroECOBlast · जेट-इंजिनचे भाग पीन करणारे रोबोट
खरी छायाचित्रे पाहा
- Wikipedia: Shot peening — तत्त्व, शॉटचे प्रकार, Almen पट्टी, कव्हरेज आणि उपयोग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- शॉट पीनिंग लहान गोळ्यांनी पृष्ठभागावर खळगे पाडते आणि त्वचा दाबलेल्या अवस्थेत सोडते.
- दाबलेली त्वचा थकव्याचे तडे सुरू होण्यापासून आणि वाढण्यापासून रोखते.
- ते गुणधर्म बदलते, आकार नाही, आणि Almen पट्ट्यांनी तपासले जाते.
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.