

केस हार्डनिंग आणि नायट्रायडिंग
कार्बन किंवा नायट्रोजन पृष्ठभागात पसरवला जातो
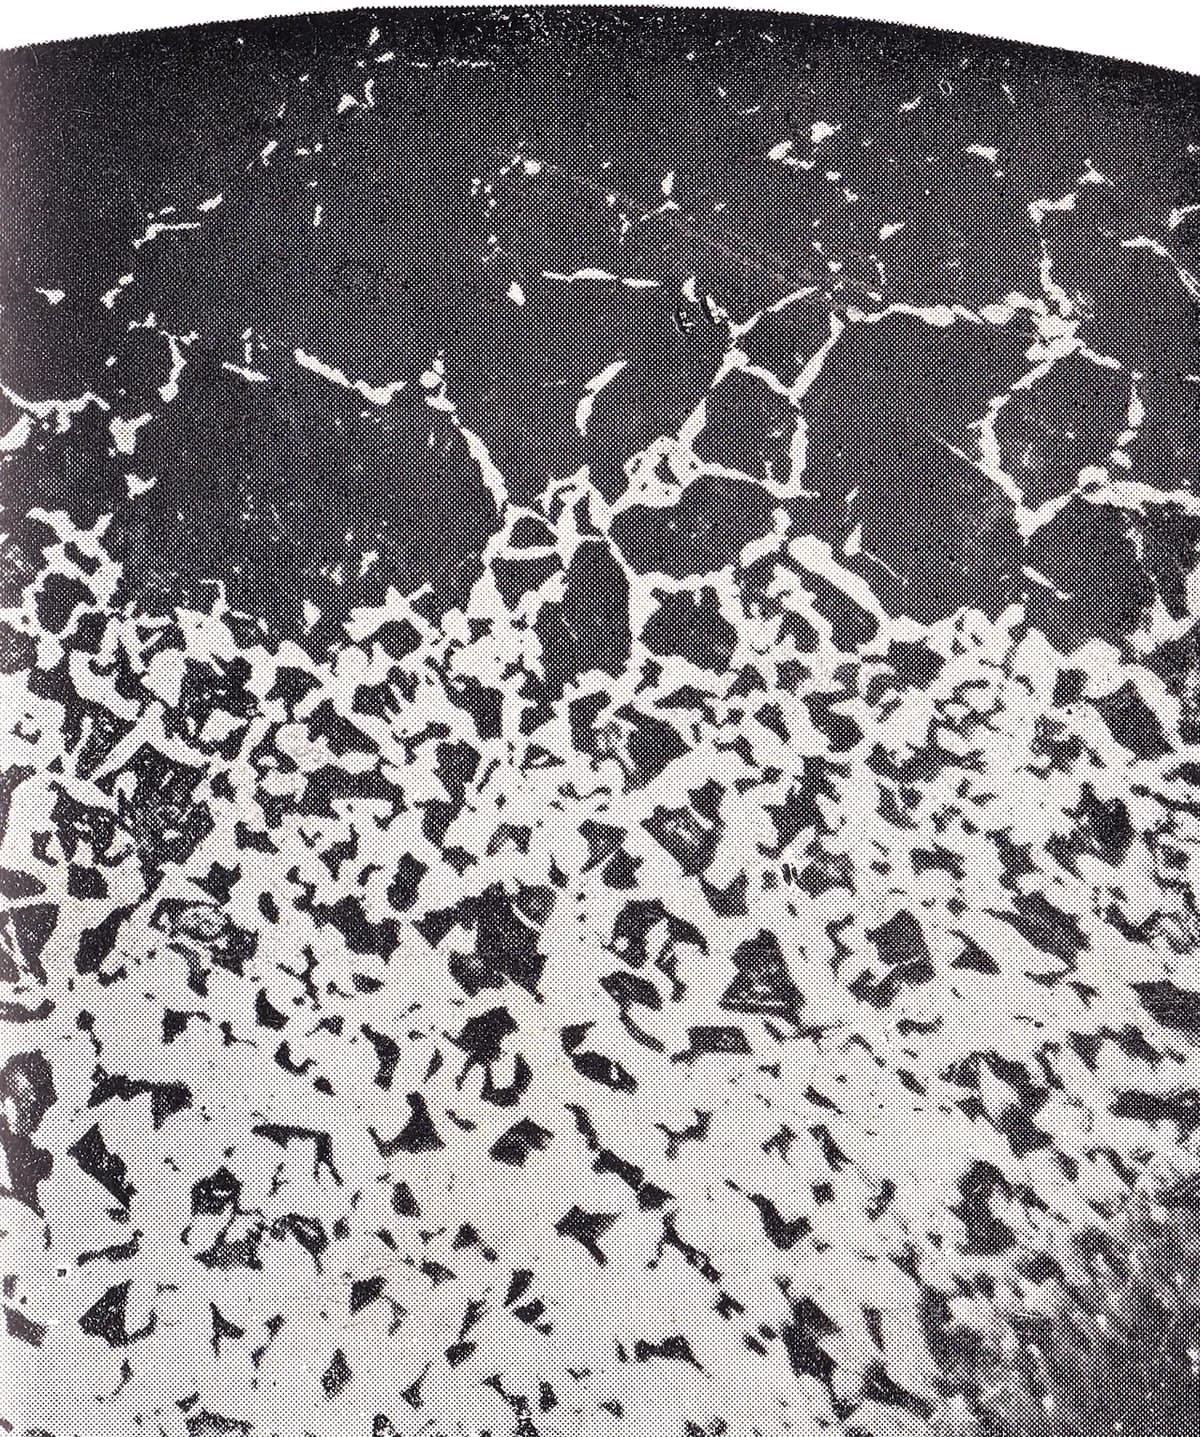
केस हार्डनिंगमध्ये स्टीलच्या भागाचा फक्त बाहेरील थर कठीण होतो, तर आतला भाग मजबूत राहतो. गरम फर्नेसमध्ये कार्बन (कार्बरायझिंग) किंवा नायट्रोजन (नायट्रायडिंग) अणू पृष्ठभागात मुरवले जातात. गिअरचे दात, कॅमशाफ्ट आणि क्रँकशाफ्टना नेमके हेच हवे असते: न तडकणाऱ्या गाभ्यावर झीज सहन करणारा थर.
हे कसे चालते
भाग फर्नेसमध्ये ठेवा. स्वच्छ भाग बंद फर्नेसमध्ये जातात, ज्यात कार्बनयुक्त वायू (कार्बरायझिंग, सहसा सुमारे 900–950 °C) किंवा अमोनिया वायू किंवा प्लाझ्मा (नायट्रायडिंग, सहसा सुमारे 500–570 °C) भरलेला असतो. जे भाग मऊ राहायला हवेत त्यांना मास्क केले जाते, उदाहरणार्थ तांब्याच्या कोटिंगने किंवा पेस्टने.
अणूंना आत पसरू द्या. कार्बन किंवा नायट्रोजन अणू पृष्ठभागात शिरतात आणि विसरणाने (अणू हळूहळू धातूत भटकत जाणे) आत सरकतात. जितका जास्त वेळ मुरवला जाईल तितका केस (कठीण झालेला बाह्य थर) खोल होतो, सहसा अनेक तास.
चक्र पूर्ण करा. कार्बरायझ केलेले भाग धडा 12.1 प्रमाणे तेलात क्वेंच केले जातात आणि मग टेम्पर केले जातात, त्यामुळे कार्बनयुक्त थर खूप कठीण होतो. नायट्राइड केलेले भाग आधीच कठीण असतात आणि फक्त हळू थंड होतात, त्यामुळे ते क्वचितच विकृत होतात.
केस तपासा. केसची खोली पक्की करण्यासाठी एक चाचणी तुकडा कापला, पॉलिश केला जातो आणि पृष्ठभागापासून आतपर्यंत त्याची कठीणता मोजली जाते.
मुख्य तथ्ये
- साहित्य
- कार्बरायझिंग: कमी कार्बन स्टील; नायट्रायडिंग: क्रोमियम, मॉलिब्डेनम किंवा अॅल्युमिनियमयुक्त मिश्र स्टील, टूल स्टील, काही स्टेनलेस स्टील
- सामान्य भाग
- गिअर, कॅमशाफ्ट, क्रँकशाफ्ट, बेअरिंग रेस, पिन, इंजेक्शन-मोल्डचे भाग, एक्स्ट्रूजन स्क्रू
- भागाचा आकार
- लहान पिनपासून एक मीटरहून मोठ्या गिअरपर्यंत, फर्नेसच्या आकाराने मर्यादित
- अचूकता
- कार्बरायझिंगमुळे भाग किंचित विकृत होतात, म्हणून महत्त्वाचे पृष्ठभाग नंतर अनेकदा घासले जातात; नायट्रायडिंगमध्ये माप मिलिमीटरच्या काही शतांशांच्या आत राहतात
- पृष्ठभागाची फिनिश
- कार्बरायझ केलेले भाग अनेकदा काळसर असतात आणि त्यांना स्वच्छता किंवा घासणी लागते; नायट्राइड केलेले भाग मॅट राखाडी असतात
- कोणत्या बॅच आकारासाठी योग्य
- प्रत्येक फर्नेस लोडमध्ये शेकडो ते हजारो भागांच्या बॅच
- टूलिंग आणि मशीनचा खर्च
- औद्योगिक फर्नेस सुमारे एक लाख ते लाखो डॉलर; बहुतेक कंपन्या भाग विशेष हीट-ट्रीट कार्यशाळांकडे पाठवतात
- वेग
- कार्बरायझिंग: प्रति लोड अनेक तास; नायट्रायडिंग: केसच्या खोलीनुसार अनेकदा 10–60 तास किंवा अधिक
ताकद आणि मर्यादा
बलस्थाने
- धक्का सहन करणाऱ्या मजबूत गाभ्यावर खूप कठीण, झीज-प्रतिरोधक थर
- थकवा-ताकद वाढवते, त्यामुळे वारंवार येणाऱ्या भारांखाली भाग जास्त टिकतात
- नायट्रायडिंगला क्वेंच लागत नाही, त्यामुळे विकृती कमीत कमी
- एका फर्नेस लोडमध्ये अनेक भागांवर एकाच वेळी प्रक्रिया
मर्यादा
- केस पातळ असतो; खोल नुकसान किंवा जास्त घासणी त्याला काढून टाकू शकते
- कार्बरायझिंग अधिक क्वेंचमुळे भाग वाकू शकतात
- नायट्रायडिंग हळू आहे, आणि फक्त काही मिश्र स्टीलसाठीच योग्य
- विशेष फर्नेस आणि गॅस नियंत्रण; सहसा बाहेरून करून घेतले जाते
कुठे वापरली जाते
- ऑटोमोबाईलगिअरबॉक्स गिअर, कॅमशाफ्ट, क्रँकशाफ्ट, पिस्टन पिन
- एरोस्पेसट्रान्समिशन गिअर, बेअरिंग, लँडिंग-गिअरचे भाग
- टूलिंगइंजेक्शन-मोल्डचे भाग, एक्स्ट्रूजन डाय, प्लास्टिक एक्स्ट्रूडर स्क्रू
- औद्योगिक यंत्रसामग्रीगिअर, शाफ्ट, साखळीचे भाग, हायड्रॉलिक घटक
- बंदुकास्लाइड आणि बॅरल, अनेकदा सॉल्ट-बाथ नायट्राइड केलेले
ओळखायची कशी
- गिअर आणि शाफ्टवर मॅट राखाडी किंवा काळे पृष्ठभाग, घासलेल्या बेअरिंग पृष्ठभागांसह.
- रेती पृष्ठभागावरून घसरते, जरी भाग तुटण्याऐवजी वाकू शकत असला तरी.
- कापलेल्या आणि एच केलेल्या नमुन्यावर, कडेभोवती एकसमान खोलीचा गडद किंवा फिकट कडा.
यांच्याशी तुलना
पाहा
Artisan Makes · साधे स्पष्टीकरण, मग कार्यशाळेतील केस हार्डनिंग
THE FACILITY · पॅक कार्बरायझिंग, क्वेंच आणि आधी व नंतर रेतीची चाचणी
ION HEAT · दोन नायट्रायडिंग पद्धती कशा वेगळ्या आहेत
Ionitech Ltd. · प्लाझ्मा नायट्रायडिंग चेंबरच्या आत चमकणारे भाग
खरी छायाचित्रे पाहा
- Wikipedia: Carburizing — कार्बरायझिंग पद्धती आणि कठीण केलेले भाग
- Wikipedia: Nitriding — गॅस, सॉल्ट-बाथ आणि प्लाझ्मा नायट्रायडिंग
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- केस हार्डनिंग मजबूत गाभ्यावर कठीण थर देते.
- कार्बरायझिंग जास्त उष्णतेवर कार्बन जोडते, मग क्वेंच करते; नायट्रायडिंग कमी उष्णतेवर नायट्रोजन जोडते, क्वेंचशिवाय.
- झीज आणि धक्का दोन्ही सहन करायला हव्या असलेल्या गिअर आणि शाफ्टसाठी आदर्श.
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.