

हीट ट्रीटमेंट (कडक करणे, टेम्परिंग, अॅनीलिंग)
संपूर्ण भाग तापवा, क्वेंच करा आणि टेम्पर करा (किंवा हळू थंड करा)
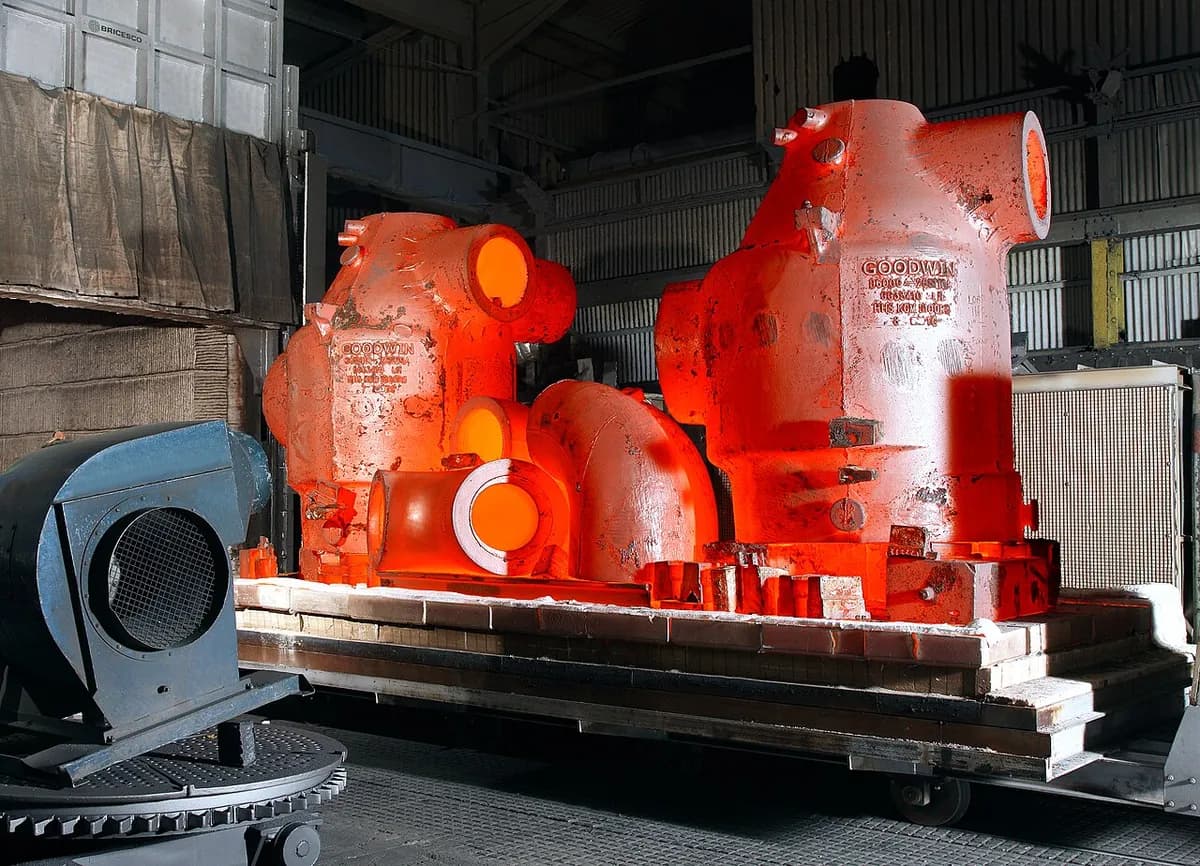
हीट ट्रीटमेंट धातूला नियंत्रित पद्धतीने तापवून आणि थंड करून तो किती कडक किंवा कणखर असेल ते बदलते, आकार न बदलता. त्याच स्टीलला मशीन करता येईल इतके मऊ किंवा इतर धातू कापता येतील इतके कडक बनवता येते. स्वयंपाकघरातली सुरी, स्प्रिंग आणि गिअर यांचे वर्तन याच्यावरच अवलंबून असते.
हे कसे चालते
तापवा. भाग भट्टीत जातो आणि लाल चमकेपर्यंत तापवला जातो, साधारण स्टीलसाठी सुमारे 800–900 °C. त्या उष्णतेवर अणू अशा रूपात (ऑस्टेनाइट) पुन्हा रचले जातात जे स्टीलमधील कार्बन विरघळवू शकते.
टिकवा (सोक). भाग आरपार तापेपर्यंत त्या तापमानावर राहतो. जाड भागांना जास्त वेळ लागतो, साधारण नियम म्हणून प्रत्येक 25 mm जाडीला सुमारे एक तास.
क्वेंच करा. तप्त भाग पाण्यात, तेलात किंवा पॉलिमर द्रावणात बुडवला जातो आणि काही सेकंदांत थंड होतो. कार्बन अडकून राहतो आणि मार्टेन्साइट (अतिशय कडक पण ठिसूळ रचना) तयार होते.
टेम्पर करा, मग थंड करा. भाग खूप कमी तापमानाला, साधारणपणे सुमारे 150–650 °C, पुन्हा तापवला जातो, टिकवला जातो आणि मग थंड केला जातो. यात थोडी कडकपणाची कमतरता देऊन खूप जास्त कणखरपणा (तडकण्याला प्रतिकार) मिळतो; टेम्पर जितका जास्त तितका भाग कणखर आणि मऊ.
अॅनीलिंग दुसरा मार्ग घेते: टिकवल्यानंतर भाग भट्टीतच खूप हळू थंड होतो आणि मऊ होतो, मशीन किंवा वाकवायला सोपा. नॉर्मलायझिंग मधला प्रकार आहे: भाग स्थिर हवेत थंड होतो.
मुख्य तथ्ये
- साहित्य
- मुख्यतः कार्बन आणि मिश्र स्टील आणि टूल स्टील; तसेच कास्ट आयर्न, टायटॅनियम आणि अॅल्युमिनियम मिश्रधातू (स्वतःच्या पद्धतींसह)
- सामान्य भाग
- गिअर, शाफ्ट, अॅक्सल, स्प्रिंग, सुऱ्या, साधने, बोल्ट, बेअरिंग
- भागाचा आकार
- लहान पिनपासून अनेक टन भागांपर्यंत, भट्टी आणि क्वेंच टाकीने मर्यादित
- अचूकता
- आकार टिकतो, पण भाग विकृत होऊ शकतात किंवा थोडे वाढू शकतात, अनेकदा मिलिमीटरचे दशांश, म्हणून महत्त्वाचे पृष्ठभाग नंतर ग्राइंड केले जातात
- पृष्ठभागाची फिनिश
- हवेत गडद ऑक्साइडचा थर तयार होतो; व्हॅक्यूम किंवा संरक्षक वायूच्या भट्ट्या भाग चकचकीत ठेवतात
- कोणत्या बॅच आकारासाठी योग्य
- एकट्या भागांपासून दिवसाला हजारो भाग चालवणाऱ्या सलग भट्ट्यांपर्यंत
- टूलिंग आणि मशीनचा खर्च
- लहान भट्ट्या काही हजार डॉलरपासून; क्वेंच टाक्या आणि वायू नियंत्रणासह औद्योगिक लाइन शेकडो हजारांपासून दशलक्षांपर्यंत
- वेग
- प्रति चक्र तास (तापवा, टिकवा, क्वेंच, टेम्पर); एकाच वेळी अनेक भागांच्या बॅच
ताकद आणि मर्यादा
बलस्थाने
- कामानुसार एकच स्टील मऊ, कणखर किंवा अतिशय कडक बनवता येते
- संपूर्ण भागावर, त्याच्या जाडीतून आरपार प्रक्रिया करते
- एकाच वेळी मोठ्या बॅच, म्हणून प्रति भाग कमी खर्च
- आधीचे परिणाम उलटवू शकते: अॅनीलिंग वर्क-हार्डन झालेला धातू मऊ करते
मर्यादा
- क्वेंचिंगमुळे भाग वाकू किंवा तडकू शकतात, विशेषतः पातळ किंवा असमान भाग
- कमी कार्बनचे स्टील फारसे कडक होत नाही; मिश्रधातू प्रक्रियेला योग्य असावा लागतो
- स्केल आणि विकृतीमुळे अनेकदा अतिरिक्त ग्रायंडिंग किंवा साफसफाई करावी लागते
- ऊर्जा खाणाऱ्या भट्ट्या आणि लांब चक्र वेळ
कुठे वापरली जाते
- ऑटोमोबाईलगिअर, क्रँकशाफ्ट, अॅक्सल, स्प्रिंग
- अवजारेड्रिल बिट, छिन्नी, सुऱ्या, डाय आणि साचे
- एरोस्पेसलँडिंग गिअर, इंजिन शाफ्ट, उच्च-मजबुतीचे फास्टनर
- ऊर्जा आणि अवजड उद्योगटर्बाइन शाफ्ट, खाणकाम आणि माती हलवण्याचे भाग
- बांधकामउच्च-मजबुतीचे बोल्ट, रेबार, वायर रोप
ओळखायची कशी
- ग्राइंड केलेल्या कडांजवळ इंद्रधनुषी टेम्पर रंग (पेंढ्यासारखा, ब्राँझ, निळा), साधने आणि सुऱ्यांमध्ये ठराविक.
- ग्राइंड न केलेल्या पृष्ठभागांवर गडद राखाडी किंवा काळा ऑक्साइड थर.
- कडक केलेल्या पृष्ठभागावर रेती आत चावण्याऐवजी घसरते.
- एकाच भागावर गडद, अस्पर्शित पृष्ठभागांशेजारी ग्राइंड केलेले बेअरिंग पृष्ठभाग.
यांच्याशी तुलना
पाहा
Welding Inspection · चार मुख्य प्रक्रिया नवशिक्यांसाठी समजावून
THATLAZYMACHINIST · कार्यशाळेत टॉर्चने तापवणे, क्वेंच, रेतीची चाचणी आणि टेम्पर रंग
Clansman Dynamics · भट्टीतून क्वेंचकडे तप्त भाग नेणारा रोबोट
Bodycote · औद्योगिक हीट-ट्रीटमेंट प्लांट आणि भट्टीचे भार
खरी छायाचित्रे पाहा
- विकिपीडिया: Heat treating — भट्ट्या, क्वेंचिंग आणि सूक्ष्म रचनेची चित्रे
- Wikimedia Commons फोटो शोध
लक्षात ठेवा
- हीट ट्रीटमेंट गुणधर्म बदलते, आकार नाही.
- क्वेंचिंग स्टीलला अतिशय कडक पण ठिसूळ करते; टेम्परिंग कणखरपणा परत मिळवून देते.
- अॅनीलिंग (हळू थंड करणे) उलट करते आणि स्टीलला मऊ बनवते.
वापरून पाहा
तुमच्या CAD मध्ये AI ला कामाला लावा.
तुमच्या CAD सॉफ्टवेअरमध्ये पार्ट्स मॉडेल करा, ड्रॉइंग्ज तयार करा आणि पुनरावृत्तीची कामे ऑटोमेट करा.