

Gia công laser femto giây
Loại bỏ vật liệu bằng xung laser siêu ngắn, không làm chảy
Gia công laser femto giây cắt, khoan và tạo vân vật liệu bằng các tia chớp laser kéo dài chưa đến một phần nghìn tỷ giây. Mỗi tia chớp làm bay hơi một lớp mỏng trước khi nhiệt kịp lan ra, nên mép ra sạch thay vì bị chảy. Các nhà sản xuất stent tim, kính cường lực điện thoại và kim phun nhiên liệu dùng nó ở nơi mà ngay cả hư hại nhiệt nhẹ cũng quan trọng.
Cách hoạt động
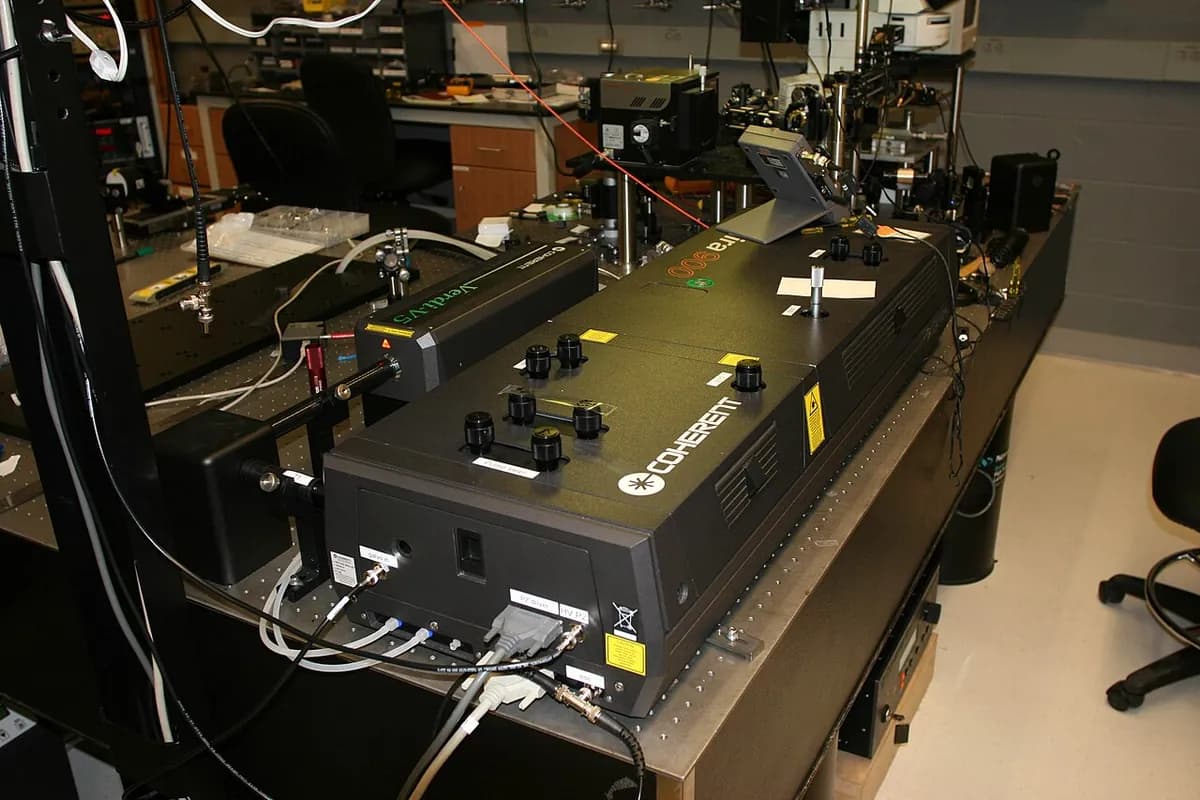
Tạo xung siêu ngắn. Một bộ dao động (lõi tạo xung của laser) phát ra chuỗi xung yếu đều đặn. Mỗi xung kéo dài hàng chục đến hàng trăm femto giây (một femto giây là một phần triệu của một phần tỷ giây).
Khuếch đại chúng. Bộ khuếch đại kéo giãn mỗi xung, tăng năng lượng của nó, rồi nén ngắn lại. Mẹo này, khuếch đại xung chirp, đã giành giải Nobel Vật lý năm 2018.
Nhắm và hội tụ. Bộ quét (hai gương quay nhanh) lái chùm tia. Thấu kính hội tụ nó thành điểm rộng vài micron (một micron, hay µm, là một phần nghìn milimet).
Cắt gọt nguội. Xung đổ năng lượng nhanh hơn tốc độ nguyên tử truyền nhiệt cho lân cận. Một lớp mỏng bị cắt gọt (ablation), nghĩa là bị thổi bay dưới dạng hơi và plasma (khí nóng mang điện), hầu như không nóng chảy.
Quét đường đi. Hàng trăm nghìn xung mỗi giây hoặc hơn vẽ theo đường đã lập trình, từng lớp, để cắt, khoan hoặc tạo vân. Khi hội tụ bên trong kính trong suốt, các xung thậm chí có thể viết ra kênh mà không chạm vào bề mặt.
Thông số chính
- Vật liệu
- Gần như mọi thứ: thép, titan, nitinol (hợp kim nhớ hình), thủy tinh, sapphire, gốm, polyme, thậm chí mô mắt
- Chi tiết thường gặp
- Stent tim, lỗ siêu nhỏ trong kim phun nhiên liệu và bảng mạch, đường cắt trong kính cường lực điện thoại, bề mặt có vân
- Kích thước chi tiết
- Chi tiết từ khoảng 1 µm đến milimet; chi tiết thường nhỏ hoặc mỏng (ống, tấm, lá)
- Độ chính xác
- Thường vài micron; chi tiết xuống đến khoảng 1 µm
- Bề mặt hoàn thiện
- Mép sạch, không bavia với gần như không có vùng ảnh hưởng nhiệt (dải vật liệu bị nhiệt làm biến đổi)
- Số lượng phù hợp
- Từ mẫu thử đến loạt lớn chi tiết giá trị cao (stent, kính điện thoại, lá pin)
- Chi phí khuôn dụng cụ và máy
- Không cần khuôn dụng cụ; một trạm laser thường tốn vài trăm nghìn đô la
- Tốc độ
- Hàng trăm nghìn xung mỗi giây, nhưng loại bỏ khối lượng lớn chậm: thường vài milimet khối mỗi phút
Ưu điểm và hạn chế
Ưu điểm
- Gần như không hư hại do nhiệt: không bavia, mép chảy hay vết nứt
- Dùng được với thủy tinh, sapphire, gốm và nhựa nhạy nhiệt
- Chi tiết cỡ micron, không tiếp xúc dụng cụ và không mòn dụng cụ
- Có thể biến đổi bên trong thủy tinh mà không chạm vào bề mặt
Hạn chế
- Loại bỏ vật liệu chậm so với laser thông thường
- Nguồn laser đắt và phức tạp
- Chỉnh năng lượng xung, tần số và độ chồng lấp rất tinh tế
- Phù hợp với chi tiết nhỏ và tiết diện mỏng; khói cần hút
Ứng dụng
- Thiết bị y tếStent mạch vành, ống thông, kim siêu nhỏ
- Điện tử tiêu dùngKính cường lực điện thoại, nắp camera sapphire, đường cắt màn hình
- Điện tửVi via (lỗ nhỏ nối các lớp bảng mạch), cắt wafer
- PinCắt và tạo hình lá điện cực
- Phẫu thuật mắtVạt giác mạc cho LASIK, các bước phẫu thuật đục thủy tinh thể
- Ô tô và hàng không vũ trụLỗ kim phun nhiên liệu, lỗ làm mát, vân bề mặt giảm ma sát
Cách nhận biết
- Thường bạn không thấy được: chi tiết rộng vài micron và nằm ẩn bên trong stent, điện thoại, bảng mạch và động cơ.
- Mép cắt trên thủy tinh hoặc kim loại trông hoàn toàn sạch, không có màu cháy, không bavia và không có hạt kim loại tái đông.
- Dưới kính lúp, các lỗ siêu nhỏ tròn sắc nét, thường hơi côn (rộng hơn ở phía laser đi vào).
- Kim loại tạo vân bằng laser lấp lánh màu cầu vồng: các xung để lại gợn mịn đủ để tách ánh sáng thành các màu.
So sánh với
Xem video
SME Media · Tổng quan đơn giản về những gì xung siêu ngắn làm được
CMS Laser · Cắt hoa văn giống stent từ ống kim loại mỏng
Spectra-Physics an MKS Brand · Cận cảnh các đường cắt và lỗ siêu nhỏ sạch
TRUMPFtube · Khoan bảng mạch ở tốc độ sản xuất
Xem ảnh thật
- Wikipedia: Cắt gọt bằng laser — cách laser xung loại bỏ vật liệu; ít ảnh
- Wikipedia: Xung siêu ngắn — xung femto giây là gì và được tạo ra thế nào
- Tìm ảnh trên Wikimedia Commons
Ghi nhớ
- Xung ngắn hơn thời gian nhiệt cần để lan ra loại bỏ vật liệu mà không làm chảy nó.
- Nó gia công gần như mọi vật liệu, kể cả thủy tinh và mô, với chi tiết cỡ micron.
- Cái giá là laser đắt và loại bỏ chậm, nên nó phù hợp với chi tiết nhỏ, giá trị cao.
Xem thêm trong Chế tạo vi mô và nano
Tất cả 100 quy trình
 13.1Phương pháp Czochralski (wafer silic)Kéo từ từ một đơn tinh thể silic khổng lồ ra khỏi khối nóng chảyMở bài học
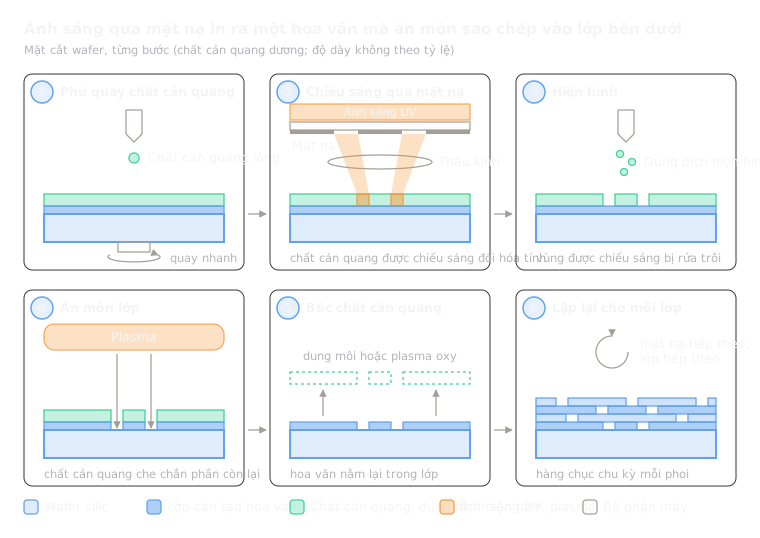 13.2Quang khắcChiếu hoa văn bằng ánh sáng lên lớp phủ nhạy sáng, rồi ăn mònMở bài học
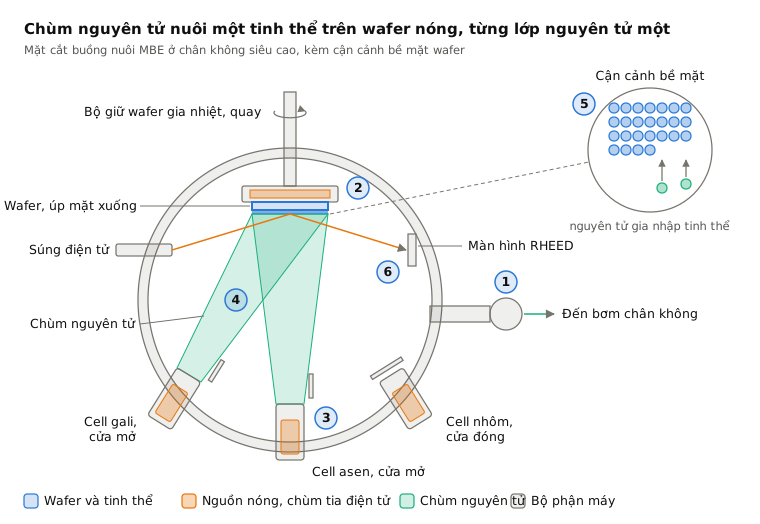
 13.3Epitaxy chùm phân tử (MBE)Nuôi tinh thể từng lớp nguyên tử một từ các chùm tia trong chân không siêu caoMở bài học
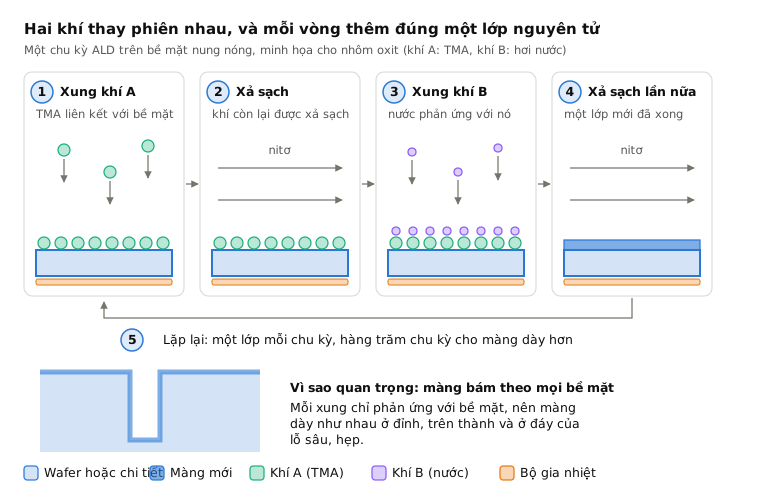
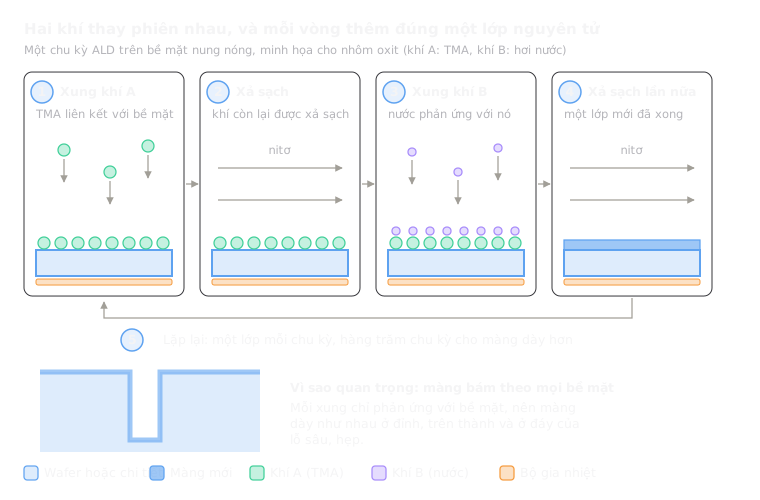 13.4Lắng đọng lớp nguyên tử (ALD)Phủ bề mặt từng lớp nguyên tử mỗi chu kỳ bằng các khí luân phiênMở bài học
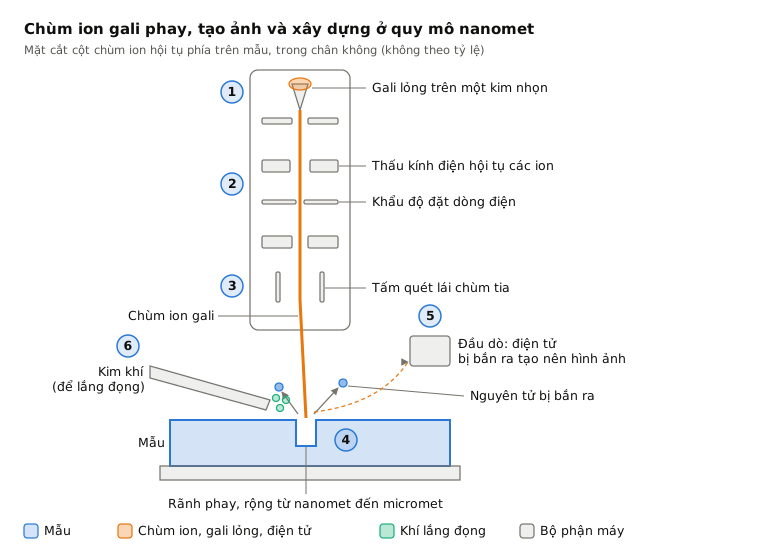
 13.5Chùm ion hội tụ (FIB)Phay hoặc thêm vật liệu bằng chùm ion dưới kính hiển viMở bài học
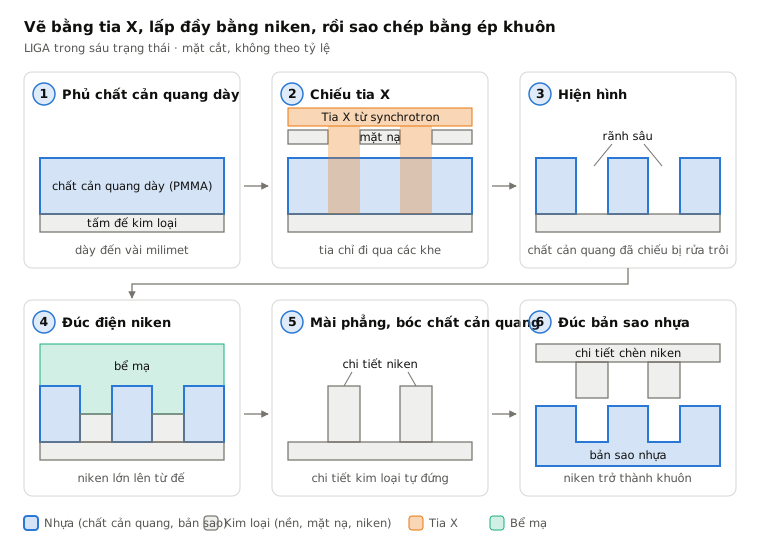
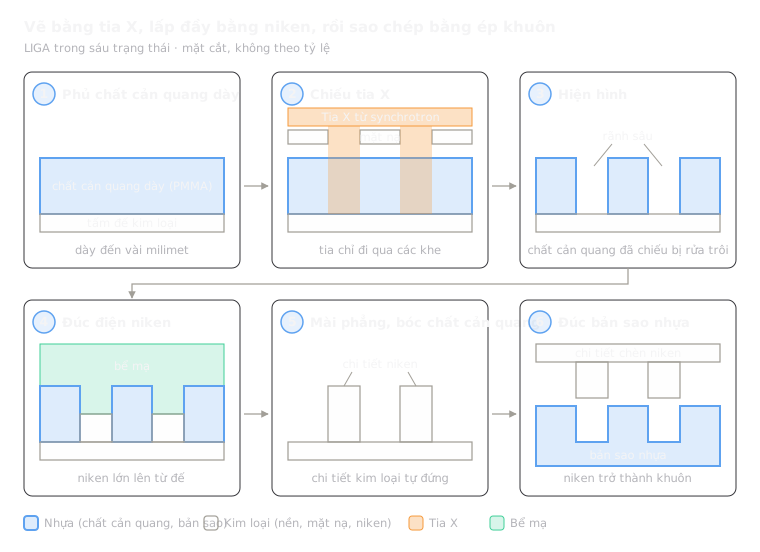 13.7LIGAVẽ rãnh sâu bằng tia X hoặc UV, lấp đầy bằng niken, rồi đúc bản saoMở bài học
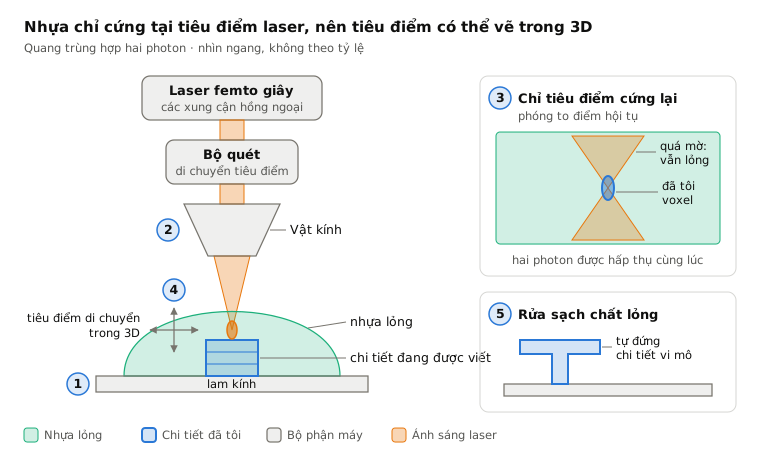
 13.8Polyme hóa hai photonChỉ làm cứng nhựa tại tiêu điểm laser để in các chi tiết vi mô 3DMở bài học
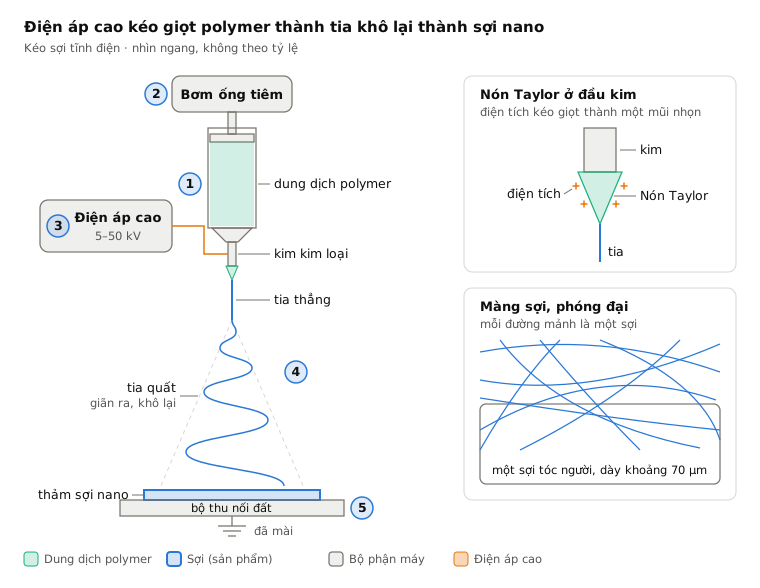
 13.9Kéo sợi tĩnh điệnKéo tia polyme thành sợi nano bằng điện áp caoMở bài học
Dùng thử
Đưa AI vào công việc CAD của bạn.
Dựng chi tiết, tạo bản vẽ và tự động hóa công việc lặp lại ngay trong phần mềm CAD của bạn.