

اللحام بالنحاس واللحام اللين
الحشو فقط: حشو منخفض درجة الانصهار يسيل داخل فجوة ضيقة
يصل اللحام بالنحاس واللحام اللين القطع بمعدن حشو منصهر يسيل داخل الوصلة ويتجمد، كالغراء الساخن لكنه من المعدن. لا تنصهر القطع نفسها أبدًا، فيمكن وصل معادن رقيقة أو دقيقة أو مختلفة. كل لوحة إلكترونية تُلحَم، ومعظم أنابيب مكيفات الهواء تُلحَم بالنحاس.
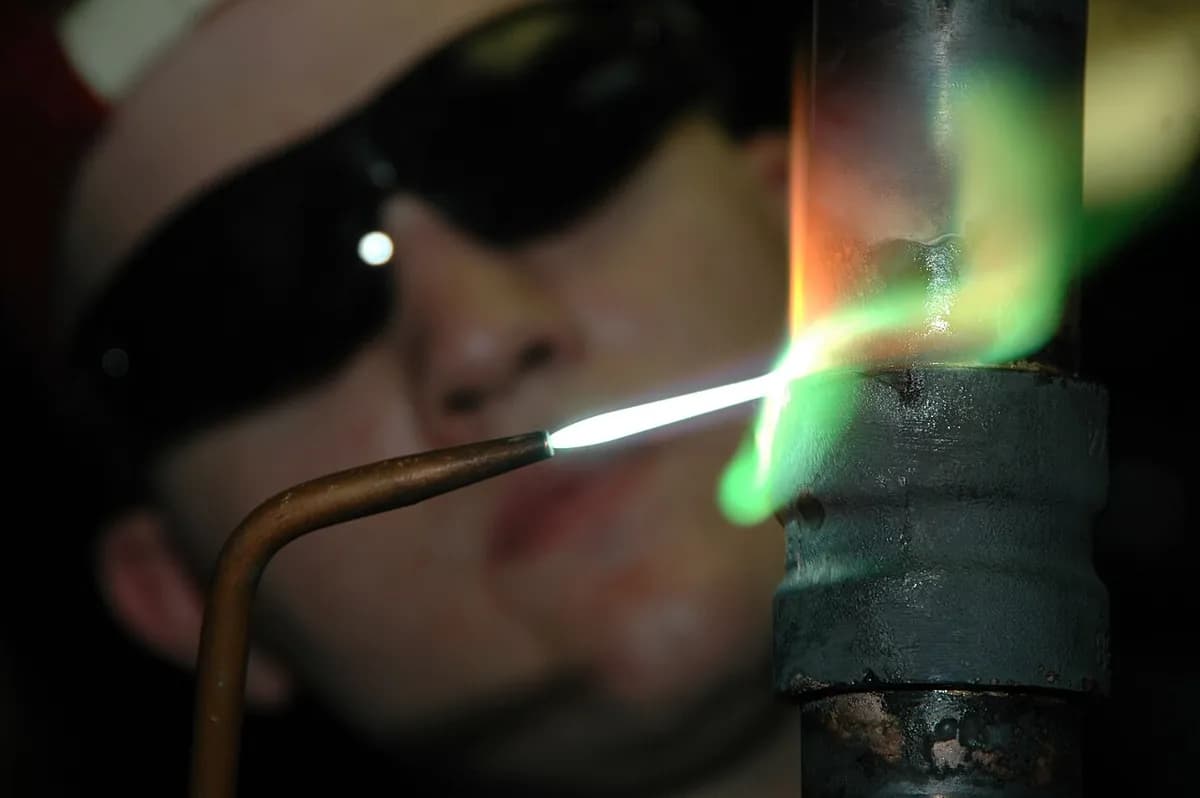
كيف تعمل
التنظيف وإضافة الفلكس. تُنظَّف الأسطح وتُغطى بالفلكس (معجون يذيب أغشية الأكسيد ويبعد الهواء). لا يلتصق الحشو إلا بمعدن نظيف.
تسخين الوصلة. تسخّن شعلة أو فرن أو ملف حثي أو مكواة لحام القطعتين بالتساوي. يجب أن تصبحا أسخن من درجة انصهار الحشو، لكن أقل بكثير من درجة انصهارهما.
تغذية مادة الحشو. يلامس قضيب الحشو أو سلكه الوصلة الساخنة فينصهر عند التلامس. يجب أن تأتي الحرارة من القطع لا من اللهب مباشرة، ليسيل الحشو نحو أسخن معدن.
ترك الخاصية الشعرية تعمل. يبلّل الحشو السائل (ينتشر على) الأسطح النظيفة ويُسحب إلى الفجوة الضيقة، حتى صعودًا. لا ينجح هذا إلا إذا كانت الفجوة ضيقة، نحو 0.05–0.15 mm في اللحام بالنحاس.
التبريد والتنظيف. يتجمد الحشو في طبقة رقيقة ملتصقة بالقطعتين، مع حشوة صغيرة منحنية على الحافة. يُغسل الفلكس المتبقي لأنه قد يسبب التآكل.
لحام بالنحاس أم لحام لين؟ الفرق الرسمي هو درجة الحرارة فقط. يستخدم اللحام اللين حشوات تنصهر دون 450 °C، كسبائك القصدير عند نحو 180–230 °C. ويستخدم اللحام بالنحاس حشوات تنصهر فوق 450 °C، غالبًا 600–900 °C لسبائك الفضة أو النحاس والفوسفور، ويعطي وصلات أقوى بكثير.
حقائق أساسية
- المواد
- أي زوج من المعادن تقريبًا، حتى المختلفة (نحاس مع فولاذ، كربيد مع فولاذ)؛ والسيراميك بحشوات خاصة
- القطع النموذجية
- أنابيب السباكة وتكييف الهواء، المبادلات الحرارية، الأدوات ذات رؤوس الكربيد، اللوحات الإلكترونية، هياكل الدراجات ذات الوصلات
- حجم القطعة
- من أطراف الرقائق الأقل من 1 mm إلى مبادلات حرارية بعرض متر أو أكثر تُلحَم في الأفران
- الدقة
- جيدة: القطع لا تنصهر، فتبقى المجمّعات عادةً ضمن بضعة أعشار المليمتر، وأفضل في الأفران
- تشطيب السطح
- حشوة ناعمة رقيقة على حافة الوصلة؛ ويجب تنظيف بقايا الفلكس
- حجم الدفعة المناسب
- من القطع المفردة يدويًا إلى ملايين الوصلات يوميًا في الأفران وأفران إعادة الصهر
- كلفة العدّة والآلة
- عشرات الدولارات لشعلة أو مكواة لحام؛ ومن عشرات إلى مئات الآلاف للأفران وخطوط إعادة الصهر
- السرعة
- من ثوانٍ إلى دقيقة للوصلة يدويًا؛ وفرن أو فرن إعادة صهر يصنع آلاف الوصلات في تمريرة واحدة من بضع دقائق
نقاط القوة والحدود
نقاط القوة
- يصل المعادن المختلفة والقطع الرقيقة التي قد يحرقها اللحام بالانصهار
- القطع لا تنصهر، فالتشوه والضرر قليلان
- وصلات كثيرة دفعةً واحدة في فرن
- وصلات أنيقة ومحكمة توصّل الحرارة والكهرباء جيدًا
الحدود
- الوصلات أضعف من القطع، خصوصًا الملحومة باللحام اللين
- تحتاج إلى فجوات ضيقة ونظيفة وإلى ضبط دقيق للتركيب
- قد تسبب بقايا الفلكس التآكل ويجب إزالتها
- تضعف في الحرارة العالية، فلا تصلح للخدمة الساخنة
أين تُستخدم
- الإلكترونياتكل مكوّن على اللوحة الإلكترونية (اللحام اللين)
- السباكة والتكييفأنابيب مياه نحاسية (لحام لين)، وخطوط التكييف والتبريد (لحام بالنحاس)
- السياراتمشعّات ومكثفات من الألومنيوم (لحام بالنحاس في الفرن)
- الأدواترؤوس الكربيد في شفرات المناشير ومثاقب الحفر (لحام بالنحاس)
- المجوهرات والآلات الموسيقيةقطع الفضة والذهب، آلات النفخ النحاسية
- الدراجاتهياكل الفولاذ الكلاسيكية ذات الوصلات (لحام بالنحاس)
كيف تتعرف عليها
- حشوة رقيقة ناعمة بلون مختلف على حافة الوصلة: لحام لين فضّي، أو خط لحام بالنحاس بلون ذهبي أو فضي أو نحاسي.
- قطع متراكبة أو متداخلة (أنبوب في مقبس، وصلات) لا قطع تتلاقى حافة بحافة.
- لا تموجات لحام ولا حواف تبدو منصهرة على القطع.
- على اللوحات الإلكترونية: مخروطات صغيرة لامعة من اللحام حول كل طرف مكوّن.
قارنها بـ
شاهدها
James Sword Engineering · كيف تختلف طرق الوصل الثلاث، للمبتدئين
Lucas-Milhaupt · لماذا تسحب الفجوة الضيقة الحشو عبر الوصلة
Lucas-Milhaupt · وصلة أنبوب نحاسي ملحومة بالشعلة، من البداية إلى النهاية
Eurocircuits · لوحات إلكترونية تُلحَم في فرن إعادة الصهر
شاهد صورًا حقيقية
- ويكيبيديا: اللحام بالنحاس — صور للحام بالنحاس بالشعلة وللوصلات الملحومة
- ويكيبيديا: اللحام اللين — اللحام اللين اليدوي، ووصلات اللحام على اللوحات الإلكترونية والأنابيب النحاسية
- البحث عن الصور في ويكيميديا كومنز
تذكّر
- الحشو ينصهر، والقطع لا تنصهر أبدًا. هذا ما يفصل اللحام بالنحاس واللحام اللين عن اللحام بالانصهار.
- فجوة ضيقة ونظيفة مع فلكس تتيح للخاصية الشعرية سحب الحشو عبر الوصلة كلها.
- دون 450 °C هو لحام لين؛ وفوق 450 °C هو لحام بالنحاس، وهو أقوى بكثير.
المزيد في الوصل
كل العمليات المئة
 7.1مقطع قصيراللحام بالقوس الكهربائي (MIG/MAG وTIG والقضيب)الانصهار: قوس كهربائي يصهر الحواف وعادةً مادة حشوافتح الدرس
 7.2اللحام النقطي بالمقاومةالصهر: نبضة تيار تصهر نواة بين صفيحتين مثبّتتينافتح الدرس
 7.4اللحام بالليزرالصهر: ليزر مركَّز يحفر ثقب مفتاح لحامات ضيقة عميقةافتح الدرس
 7.5اللحام بحزمة الإلكتروناتالانصهار: حزمة إلكترونات في الفراغ تلحم معدنًا سميكًا جدًاافتح الدرس
 7.6اللحام بالاحتكاك والتحريكالحالة الصلبة: أداة دوّارة تخلط الحواف الطرية معًاافتح الدرس
 7.7اللحام بالموجات فوق الصوتيةالحالة الصلبة: اهتزاز سريع يربط وصلات صغيرة في أقل من ثانيةافتح الدرس
 7.8اللحام بالانفجار (التغليف المعدني)الحالة الصلبة: انفجار يضرب لوحًا على آخرافتح الدرس
جرّبه
سخّر الذكاء الاصطناعي في عملك على CAD.
انمذج القطع، وأنشئ الرسومات، وأتمت العمل المتكرر داخل برنامج CAD الخاص بك.