

হট-ডিপ গ্যালভানাইজিং
গলিত জিংকে ডোবানো ইস্পাতে জিংকের বাঁধা স্তর তৈরি হয়
হট-ডিপ গ্যালভানাইজিং গলিত জিংকের স্নানে ডুবিয়ে ইস্পাতকে মরচে থেকে বাঁচায়। হাইওয়ের গার্ডরেল, বিদ্যুতের টাওয়ার ও খামারের গেটের নিস্তেজ ধূসর, সামান্য ঝিলিকওয়ালা ফিনিশ এই প্রক্রিয়া থেকে আসে। একটি গ্যালভানাইজড অংশ প্রায়ই কোনো রক্ষণাবেক্ষণ ছাড়া বাইরে কয়েক দশক টিকতে পারে।
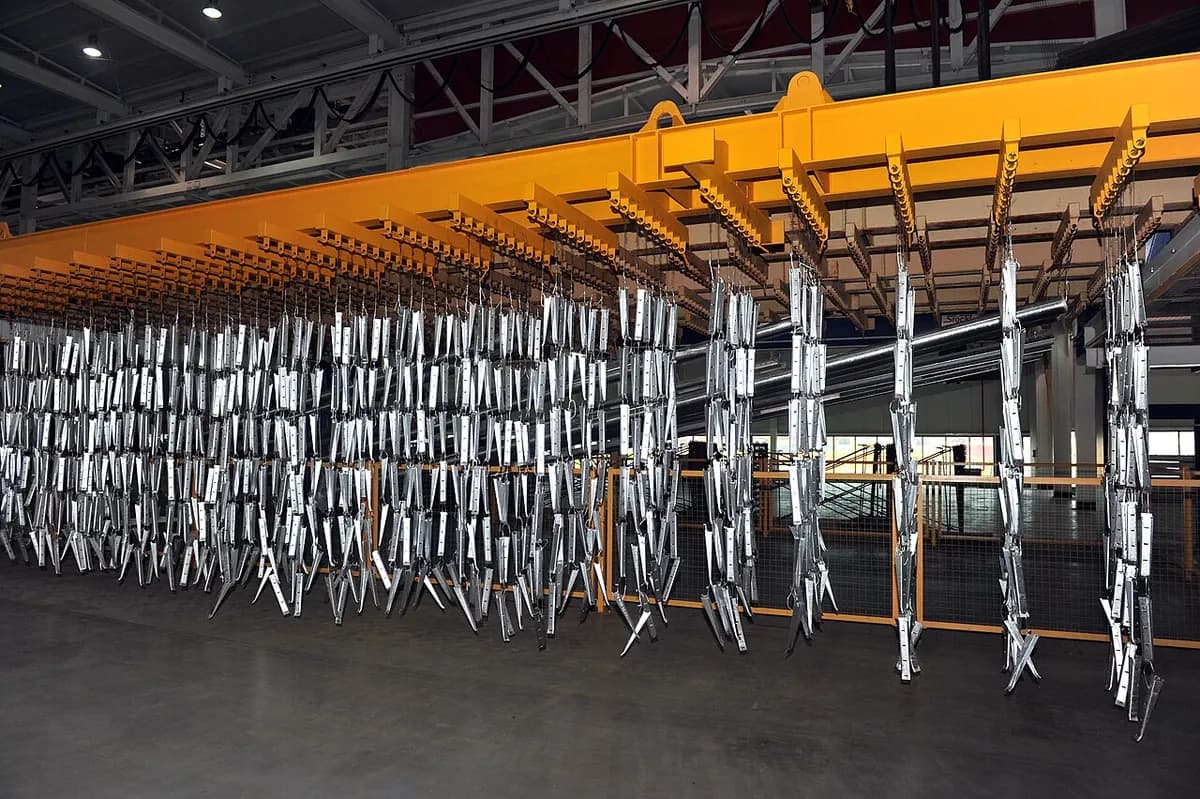
যেভাবে কাজ করে
তেল-চর্বি দূর করা। ইস্পাত ক্রেন থেকে ঝুলে গরম ক্ষারীয় স্নানে (শক্তিশালী সাবান-জাতীয় পরিষ্কারক) ডোবানো হয়, যা তেল, চর্বি ও রঙের দাগ সরায়।
পিকলিং। লঘু অ্যাসিড স্নান, সাধারণত হাইড্রোক্লোরিক অ্যাসিড, মরচে ও মিল স্কেল (রোলিংয়ে থাকা কালো অক্সাইড আবরণ) গলিয়ে দেয়। জিংক শুধু পুরো পরিষ্কার ইস্পাতের সঙ্গেই বন্ধন করে।
ফ্লাক্স ও শুকানো। ফ্লাক্সে (জিংক অ্যামোনিয়াম ক্লোরাইড লবণের দ্রবণ) ডোবালে একটি পাতলা আস্তরণ থাকে যা নতুন মরচে ঠেকায় এবং জিংককে ইস্পাতে ভিজতে সাহায্য করে। তারপর অংশ শুকানো হয়।
গলিত জিংকে ডোবানো। অংশটি প্রায় 450 °C-এ জিংকের কেটলিতে কয়েক মিনিট যায়। লোহা ও জিংক বিক্রিয়া করে জিংক-লোহা সংকরের স্তর গড়ে, যা ইস্পাতের পৃষ্ঠে বাঁধা থাকে।
তুলে ঝরানো। অংশটি ধীরে তোলা হয় যাতে বাড়তি জিংক ঝরে পড়ে। সংকর স্তরগুলোর ওপরে প্রায় খাঁটি জিংকের একটি স্তর থেকে যায়।
ঠান্ডা করা ও পরীক্ষা। অংশটি পানিতে কোয়েঞ্চ করা বা বাতাসে ঠান্ডা করা হয়, তারপর পুরুত্ব ও খালি জায়গা পরীক্ষা করা হয় এবং ফোঁটার দাগ সরানো হয়।
একই ধারণা ইস্পাত কারখানায় একটানা চলে: শিটের কয়েল জিংক স্নানের ভেতর দিয়ে খুলে যায়, প্রায়ই প্রতি মিনিটে 100 মিটারের বেশি গতিতে। সেই শিট গাড়ির বডি, ছাদ ও যন্ত্রের প্যানেল হয়।
মূল তথ্য
- উপাদান
- কার্বন ও নিম্ন-সংকর ইস্পাত এবং ঢালাই লোহা; অ্যালুমিনিয়ামের মতো সামান্য মিশ্রণসহ জিংক স্নান
- সাধারণ অংশ
- কাঠামোগত বিম, গার্ডরেল, টাওয়ার, খুঁটি, বেড়া, ফাস্টেনার, ট্রেলার, কৃষি যন্ত্র
- অংশের আকার
- বোল্ট থেকে কয়েক মিটার লম্বা বিম পর্যন্ত; সবচেয়ে বড় কেটলি 15 মিটারের বেশি লম্বা
- নির্ভুলতা
- আস্তরণ সাধারণত 50–150 µm এবং অসম; থ্রেড ও আঁটসাঁট গর্ত পরিষ্কার বা ঢাকা দিতে হয়
- পৃষ্ঠের মান
- নিস্তেজ ধূসর বা স্ফটিক নকশাসহ (স্প্যাঙ্গল) চকচকে, সময়ের সঙ্গে ম্যাট ধূসর হয়; ফোঁটার দাগ ও অমসৃণ জায়গা সাধারণ
- কোন ব্যাচ আকারে মানানসই
- একক কাঠামো থেকে বড় সিরিজ; গ্যালভানাইজাররা ইস্পাতের ওজন অনুযায়ী দাম ধরেন
- টুলিং ও মেশিনের খরচ
- অংশ-নির্দিষ্ট টুলিং লাগে না; একটি গ্যালভানাইজিং কারখানার খরচ কয়েক মিলিয়ন
- গতি
- জিংকে কয়েক মিনিট; পরিষ্কারসহ পুরো ব্যাচ চক্রে কয়েক ঘণ্টা; একটানা শিট লাইন উচ্চ গতিতে চলে
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- বাইরে অনেক দীর্ঘ আয়ু, প্রায়ই কোনো যত্ন ছাড়া কয়েক দশক
- এক ডুবেই নলের ভেতর ও কোণ সহ সব পৃষ্ঠ ঢেকে দেয়
- শক্ত, ধাতুগতভাবে বাঁধা আস্তরণ যা ধাক্কা সইতে পারে
- জিংক আগে ক্ষয় হয়ে আঁচড় ও কাটা কিনারা রক্ষা করে
সীমাবদ্ধতা
- শুধু ইস্পাত ও লোহার জন্য; রং না করলে শিল্পসুলভ দেখায়
- প্রায় 450 °C-এ পাতলা অংশ বেঁকে যেতে পারে, আর বন্ধ ফাঁপা অংশে ফেটে যাওয়া এড়াতে ভেন্ট রাখতে হয়
- আস্তরণ পুরু ও অসম, তাই নির্ভুল ফিট ও থ্রেডের জন্য ভালো নয়
- পরে ওয়েল্ডিং বা কাটলে জিংক পুড়ে যায় এবং ধোঁয়া ছাড়ে
কোথায় ব্যবহৃত হয়
- নির্মাণকাঠামোগত ইস্পাত, সিঁড়ি, বারান্দা, রিবার
- পরিবহন অবকাঠামোহাইওয়ের গার্ডরেল, সাইন গ্যান্ট্রি, বাতির খুঁটি, সেতু
- জ্বালানি ও বিদ্যুৎবিদ্যুতের টাওয়ার, সাবস্টেশনের কাঠামো, সোলার প্যানেল বসানোর কাঠামো
- কৃষিগেট, বেড়া, গোয়ালের কাঠামো, পশুর খোঁয়াড়
- অটোমোটিভগাড়ির বডির জন্য গ্যালভানাইজড ইস্পাত শিট (একটানা লাইন), ট্রেলার
- হার্ডওয়্যারবোল্ট, নাট, পেরেক, শিকল, তার
কীভাবে চিনবেন
- নিস্তেজ রূপালি-ধূসর বা চকচকে পৃষ্ঠ, কখনও স্প্যাঙ্গল নামের তুষারের মতো স্ফটিক নকশাসহ।
- কিনারা ও নিচের প্রান্তে জিংকের ছোট ফোঁটা, ধারা বা দলা, যেখানে জিংক ঝরে গেছে।
- নল ও বন্ধ আকারের কোণে ড্রিল করা ভেন্ট ও ড্রেন ছিদ্র।
- পুরনো বাইরের ইস্পাতে সমান ম্যাট ধূসর, কোনো মরচে নেই, কাটা কিনারা ও আঁচড়েও না।
তুলনা করুন
দেখুন
Galvanizers Association · যুক্তরাজ্যের শিল্প সংস্থার ব্যাখ্যায় প্রক্রিয়ার ধাপ
American Galvanizers Association · তৈরি আস্তরণ কেমন দেখায় এবং কেন
Joseph Ash Galvanizing · গলিত জিংকে আসল ডোবানো ও তুলে আনা
Brooke Alden · প্রতিটি ট্যাংকের পাশ দিয়ে কারখানা ভ্রমণ
আসল ছবি দেখুন
- উইকিপিডিয়া: Hot-dip galvanization — প্রক্রিয়ার ধাপ, ব্যাচ ও একটানা লাইন, ইতিহাস, ছবিসহ
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- প্রায় 450 °C-এ জিংকে ডোবানো পরিষ্কার ইস্পাত এমন আস্তরণ গড়ে যা তার পৃষ্ঠে বাঁধা থাকে।
- জিংক দুবার রক্ষা করে: বাধা হিসেবে, আর ইস্পাত যেখানে উন্মুক্ত সেখানে আগে ক্ষয় হয়ে।
- বাইরের ইস্পাতের জন্য দীর্ঘ আয়ুর পছন্দ, কিন্তু আস্তরণ পুরু ও নির্ভুল নয়।
কোটিং ও পৃষ্ঠ ফিনিশিং-এ আরও
সব 100টি প্রক্রিয়া
 11.1স্প্রে পেইন্টিংতরল রং সূক্ষ্ম কুয়াশায় পরিণত হয়ে শুকায় বা কিউর হয়পাঠটি খুলুন
 11.2পাউডার কোটিংআধানযুক্ত শুকনো গুঁড়ো অংশে লেগে থাকে, তারপর ওভেনে গলে যায়পাঠটি খুলুন
 11.3স্ক্রিন প্রিন্টিংজালের স্টেনসিলের ভেতর দিয়ে ঠেলে দেওয়া কালিপাঠটি খুলুন
 11.5ইলেকট্রোপ্লেটিং (ক্রোম, নিকেল, জিংক)বিদ্যুৎ-প্রবাহ স্নান থেকে ধাতু জমায়পাঠটি খুলুন
 11.6অ্যানোডাইজিংবিদ্যুৎ-প্রবাহ অ্যালুমিনিয়ামের নিজের শরীর থেকেই শক্ত অক্সাইড গড়ে তোলেপাঠটি খুলুন
 11.7ইলেকট্রোফর্মিংমডেলের ওপর পুরু করে প্লেটিং গড়া হয়, তারপর তুলে নেওয়া হয়পাঠটি খুলুন
 11.8PVD কোটিং (ভ্যাকুয়ামে পাতলা ফিল্ম)টার্গেট থেকে ছুটে আসা পরমাণু ভ্যাকুয়ামে অংশগুলোকে কোট করেপাঠটি খুলুন
 11.9CVD কোটিংগ্যাস গরম পৃষ্ঠে বিক্রিয়া করে একটি ফিল্ম রেখে যায়পাঠটি খুলুন
 11.10থার্মাল স্প্রেয়িং (প্লাজমা, HVOF, আর্ক)গলা ফোঁটা অংশের দিকে ছুড়ে দিলে স্তরে স্তরে জমেপাঠটি খুলুন
 11.11কোল্ড স্প্রেকঠিন ধাতব দানা কেবল গতির জোরে জুড়ে যায়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।