

ইলেকট্রোকেমিক্যাল মেশিনিং (ECM)
ইলেকট্রোলাইসিস যন্ত্রের আকৃতিতে ধাতু গলায়
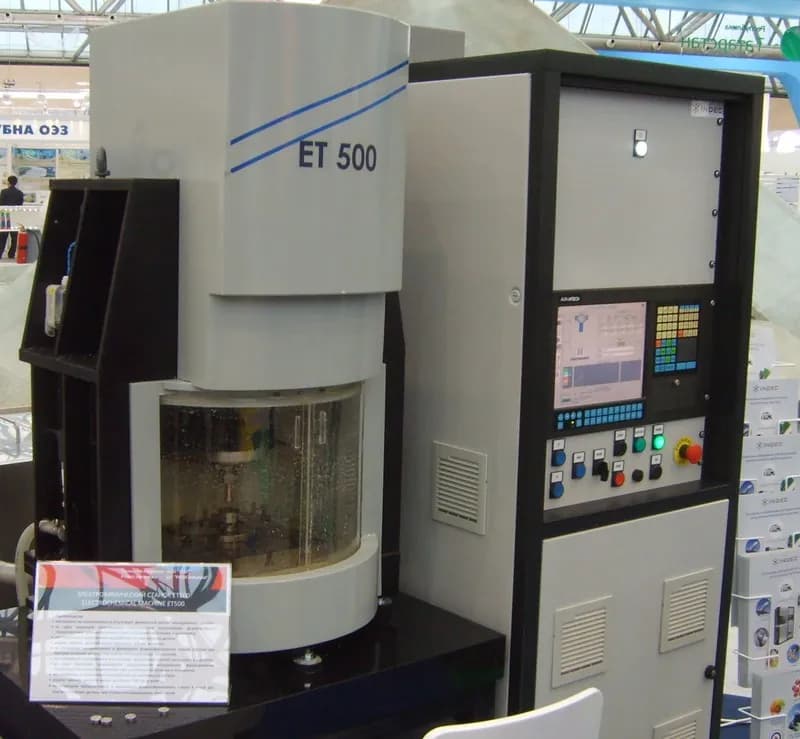
ইলেকট্রোকেমিক্যাল মেশিনিং (ECM) বিদ্যুৎ ও লবণ-পানি দিয়ে ধাতুকে পরমাণু ধরে ধরে গলিয়ে সরায়। এটি ইলেকট্রোপ্লেটিংয়ের উল্টোভাবে কাজ করে: আকৃতিযুক্ত যন্ত্র অংশটি কখনো ছোঁয় না, কখনো ক্ষয় হয় না, আর তাপজনিত ক্ষতি বা বার রাখে না। জেট-ইঞ্জিন নির্মাতারা শক্ত নিকেল সংকর থেকে ব্লেড গড়তে এটি ব্যবহার করে।
যেভাবে কাজ করে
সার্কিট যুক্ত করুন। একটি DC পাওয়ার সাপ্লাই ওয়ার্কপিসকে অ্যানোড (ধনাত্মক দিক) এবং আকৃতিযুক্ত যন্ত্রকে ক্যাথোড (ঋণাত্মক দিক) বানায়। এটি কম ভোল্টেজে, সাধারণত 5–25 V, কিন্তু হাজার হাজার অ্যাম্পিয়ারে চলে।
ফাঁক কমান। যন্ত্র, সাধারণত তামা, পিতল বা স্টেইনলেস ইস্পাতের, অংশের মিলিমিটারের কয়েক দশমাংশের মধ্যে আনা হয়। দুটি কখনো একে অপরকে ছোঁয় না।
ইলেকট্রোলাইট পাম্প করুন। একটি ইলেকট্রোলাইট (বিদ্যুৎ-পরিবাহী তরল), সাধারণত পানিতে সোডিয়াম ক্লোরাইড বা সোডিয়াম নাইট্রেট, যন্ত্রের ভেতর দিয়ে ও ফাঁক জুড়ে দ্রুত পাম্প করা হয়।
ধাতু গলান। ইলেকট্রোলাইটের মধ্য দিয়ে বিদ্যুৎ বয় এবং ওয়ার্কপিসের পৃষ্ঠের পরমাণু ধাতব আয়ন (বিদ্যুৎ-আহিত পরমাণু) হয়ে বেরিয়ে যায়। যন্ত্রে হাইড্রোজেনের বুদবুদ জমে, আর যন্ত্র কখনো ক্ষয় হয় না।
এগিয়ে দিন ও নকল করুন। যন্ত্র স্থির গতিতে এগোয়। যেখানে ফাঁক সবচেয়ে সরু সেখানে ধাতু সবচেয়ে দ্রুত গলে, তাই উঁচু জায়গা মিলিয়ে যায় এবং অংশটি যন্ত্রের উল্টো আকার নেয়।
ধুয়ে ফেলুন ও ছেঁকে নিন। প্রবাহ গলে যাওয়া ধাতুকে কাদা (মেটাল হাইড্রক্সাইড) হিসেবে এবং গ্যাস ও তাপসহ বয়ে নিয়ে যায়। ইলেকট্রোলাইট ছেঁকে, ঠান্ডা করে আবার ব্যবহার করা হয়।
মূল তথ্য
- উপাদান
- যেকোনো বিদ্যুৎ-পরিবাহী ধাতু, বিশেষ করে কাটা কঠিন সংকর: নিকেল সুপারঅ্যালয়, টাইটানিয়াম, কোবাল্ট সংকর, শক্ত করা ইস্পাত। কাঠিন্য কোনো ব্যাপার নয়।
- সাধারণ অংশ
- টারবাইন ব্লেড ও ব্লিস্ক (এক-টুকরো ব্লেডযুক্ত ডিস্ক), বন্দুকের নলের রাইফেলিং, গভীর কুলিং ছিদ্র, ভালভ ও ইনজেক্টর বডির অভ্যন্তরীণ ক্রস-হোলের ডিবারিং
- অংশের আকার
- প্রায় এক মিলিমিটার চওড়া ক্রস-হোল থেকে কয়েকশ মিলিমিটার চওড়া ইঞ্জিন অংশ পর্যন্ত
- নির্ভুলতা
- সাধারণত প্রায় ±0.05 mm; পালসড ECM (PECM) প্রায় ±0.01 mm ধরে রাখতে পারে
- পৃষ্ঠের মান
- মসৃণ এবং প্রায়ই উজ্জ্বল, বার, ফাটল বা তাপে ক্ষতিগ্রস্ত স্তর ছাড়া; অমসৃণতা Ra (পৃষ্ঠের উঁচু-নিচুর গড় উচ্চতা) সাধারণত 0.1–2 µm, PECM-এ প্রায় আয়নার মতো
- কোন ব্যাচ আকারে মানানসই
- উচ্চ-মূল্যের অংশের মাঝারি থেকে বেশি পরিমাণ: যন্ত্র ক্ষয় হয় না, কিন্তু তা তৈরিতে ভুল-ত্রুটির মধ্য দিয়ে যেতে হয়
- টুলিং ও মেশিনের খরচ
- বেশি: মেশিন প্রায়ই কয়েক লাখ ডলার বা তারও বেশি, সঙ্গে কাস্টম যন্ত্র ও একটি বড় ইলেকট্রোলাইট-সামলানো ব্যবস্থা
- গতি
- বিদ্যুতের মাত্রায় নির্ধারিত: প্রতি 1,000 A-তে মিনিটে মোটামুটি 2 cm³ ইস্পাত গলে; যন্ত্র সাধারণত মিনিটে মিলিমিটারের ভগ্নাংশ থেকে কয়েক মিলিমিটার এগোয়
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- যন্ত্রের ক্ষয় নেই: একটি যন্ত্র হাজার হাজার অংশ বানাতে পারে
- যত শক্তই হোক, যেকোনো ধাতু কাটে, তাপজনিত ক্ষতি ছাড়া
- কাটার বল নেই, বার নেই; মসৃণ, পীড়ন-মুক্ত পৃষ্ঠ
- শক্ত সংকরে জটিল 3D আকারে দ্রুত
সীমাবদ্ধতা
- কেবল বিদ্যুৎ-পরিবাহী ধাতুতে কাজ করে
- দামি মেশিন এবং ধীর, ভুল-ত্রুটির মধ্য দিয়ে যন্ত্র তৈরি
- ধারালো ভেতরের কোণ ও সূক্ষ্ম খুঁটিনাটি কঠিন: ফাঁক সেগুলো গোলাকার করে দেয়
- প্রচুর ইলেকট্রোলাইট ও ধাতব কাদা ছেঁকে নিরাপদে ফেলতে হয়
কোথায় ব্যবহৃত হয়
- মহাকাশনিকেল ও টাইটানিয়াম সংকরের টারবাইন ব্লেড ও ব্লিস্ক; কুলিং ছিদ্র
- প্রতিরক্ষাবন্দুকের নলের ভেতরের রাইফেলিং (পেঁচানো খাঁজ)
- অটোমোটিভফুয়েল ইনজেক্টর, ভালভ বডি ও ট্রান্সমিশন অংশের ক্রস-হোলের ডিবারিং
- বিদ্যুৎ উৎপাদনগ্যাস ও স্টিম টারবাইনের ব্লেড
- টুল তৈরিশক্ত করা ইস্পাতে ফোর্জিং-ডাইয়ের গহ্বর
কীভাবে চিনবেন
- মসৃণ, প্রায়ই উজ্জ্বল বা সাটিন পৃষ্ঠ, যন্ত্রের দাগ নেই, বার নেই, তাপে বিবর্ণতা নেই।
- কিনারা ও ভেতরের কোণ সামান্য গোলাকার, কখনো ক্ষুরধার নয়।
- অত্যন্ত শক্ত সংকরে ব্লেড এয়ারফয়েলের মতো জটিল বাঁকা আকার, কোনো দৃশ্যমান মেশিনিং রেখা ছাড়া।
- অংশের ভেতরে পরিপাটি গোলাকার, বার-মুক্ত কিনারাসহ ক্রস-হোল।
তুলনা করুন
দেখুন
Piyush Singh · সার্কিট, ফাঁক ও প্রবাহের একটি অ্যানিমেটেড ভ্রমণ
MTDCNC · আসল ECM মেশিন ও সমাপ্ত অংশ কাছ থেকে
EMAG · শিল্প ECM ও পালসড ECM মেশিন কীভাবে কাজ করে
CamcraftInc · একটি উৎপাদন ওয়ার্কশপে নিখুঁত অংশ বানাচ্ছে ECM
আসল ছবি দেখুন
- উইকিপিডিয়া: Electrochemical machining — নীতির চিত্র, ইতিহাস ও প্রয়োগ
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- ECM বিদ্যুৎ ও লবণ-পানি দিয়ে ধাতু গলায়; যন্ত্র কখনো অংশ ছোঁয় না এবং কখনো ক্ষয় হয় না।
- অংশ যন্ত্রকে নকল করে, কারণ যেখানে ফাঁক সবচেয়ে সরু সেখানে ধাতু সবচেয়ে দ্রুত গলে।
- এটি শক্ত সংকর ও বেশি পরিমাণের জন্য উপযোগী; মসৃণ, বার-মুক্ত পৃষ্ঠ ও নরমভাবে গোলাকার কিনারা খুঁজুন।
কাটিং ও নন-ট্র্যাডিশনাল মেশিনিং-এ আরও
সব 100টি প্রক্রিয়া
 6.1পাঞ্চিং ও শিয়ারিংএকটি পাঞ্চ ডাইয়ের বিপরীতে শিট থেকে আকার কেটে নেয়পাঠটি খুলুন
 6.2লেজার কাটিংফোকাস করা আলো গলিয়ে বা বাষ্প করে সরু কাট দেয়পাঠটি খুলুন
 6.3প্লাজমা কাটিংঅতি-উত্তপ্ত গ্যাসের জেট পরিবাহী প্লেট গলিয়ে কেটে ফেলেপাঠটি খুলুন
 6.4ওয়াটারজেট কাটিংঅত্যন্ত উচ্চ চাপের জল, সাধারণত ঘর্ষক সহ, ক্ষয় করে কাটেপাঠটি খুলুন
 6.5ওয়্যার EDMচলমান সরু তারের স্ফুলিঙ্গ এপার-ওপার প্রোফাইল কাটেপাঠটি খুলুন
 6.6সিঙ্কার EDMস্ফুলিঙ্গ একটি আকারযুক্ত ইলেকট্রোডকে অন্ধ গহ্বরে নকল করেপাঠটি খুলুন
 6.8কেমিক্যাল মেশিনিং ও ফটোকেমিক্যাল এচিংআলোয় ছাপা মাস্ক এচান্টকে শুধু খালি ধাতুই গলাতে দেয়পাঠটি খুলুন
 6.9আল্ট্রাসনিক মেশিনিংকাঁপতে থাকা টুল ঘর্ষণকণাগুলোকে পৃষ্ঠে ঠুকে বসায়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।