

সিঙ্কার EDM
স্ফুলিঙ্গ একটি আকারযুক্ত ইলেকট্রোডকে অন্ধ গহ্বরে নকল করে
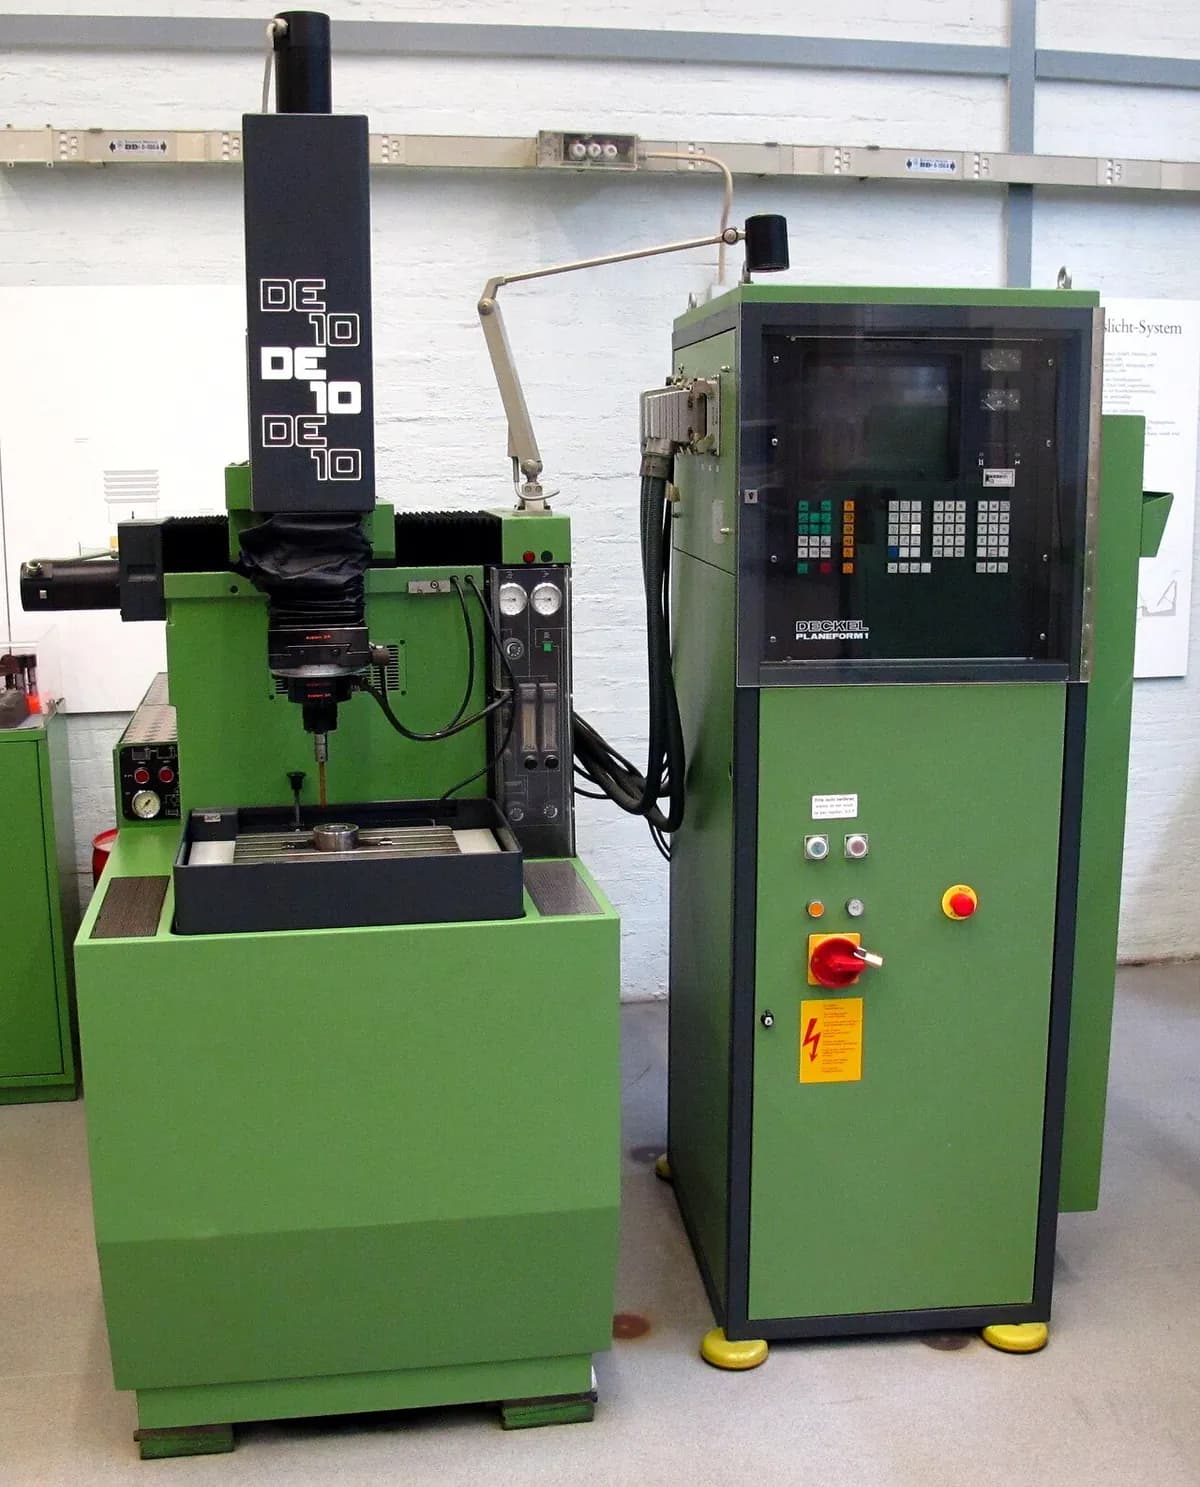
সিঙ্কার EDM (ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং, ডাই-সিংকিং বা র্যাম EDM-ও বলা হয়) ক্ষুদ্র বৈদ্যুতিক স্ফুলিঙ্গ দিয়ে ধাতুতে আকারযুক্ত গহ্বর পুড়িয়ে বানায়। গহ্বরের নেগেটিভ আকারে (গহ্বরের যেখানে ফাঁপা দরকার সেখানে উঁচু অংশ) গড়া একটি গ্রাফাইট বা তামার ইলেকট্রোড ইস্পাতকে না ছুঁয়েই তার ভেতর ডুবে যায়। প্লাস্টিক অংশের অনেক মোল্ড, যেমন ক্যাপ, ফোন কেস ও গাড়ির ভেতরের ট্রিম, এভাবেই তাদের গভীর রিব ও ধারালো ভেতরের কোণ পায়।
যেভাবে কাজ করে
ইলেকট্রোডকে আকার দিন। একটি গ্রাফাইট বা তামার ইলেকট্রোড মিলিং করে গহ্বরের হুবহু নেগেটিভে বানানো হয়, স্পার্ক গ্যাপের জায়গা রাখতে সামান্য ছোট মাপে।
ওয়ার্কপিস ডুবান। ইস্পাতের ব্লক ডাইইলেকট্রিক তেলের (বিদ্যুৎ-অন্তরক তরল) ট্যাংকে টেবিলের ওপর বসে। স্পার্ক তৈরি না হওয়া পর্যন্ত তেল কারেন্ট আটকায়, ধাতু ঠান্ডা করে এবং কণা বয়ে নেয়।
ফাঁক কমান। একটি সার্ভো (নিজের অবস্থান ক্রমাগত শুধরে নেওয়া মোটর) ইলেকট্রোডকে নামায়, যতক্ষণ না কেবল একটি ক্ষুদ্র ফাঁক থাকে, সাধারণত মিলিমিটারের কয়েক শততমাংশ। দুটি কখনো স্পর্শ করে না।
স্পার্ক। পালস জেনারেটর ছোট ভোল্টেজ পালস ছোড়ে। প্রতিটি তেল ভেদ করে, আর প্রায় 8,000–12,000 °C-এর একটি স্ফুলিঙ্গ একটি অণুবীক্ষণিক গর্ত গলায় ও বাষ্পীভূত করে।
ধুয়ে সরান ও এগোন। পালসের মাঝে তেল ফাঁক থেকে কণা ঝেঁটিয়ে বের করে। ইলেকট্রোড গভীরে ডুবে যাওয়ার সময় সার্ভো ফাঁক স্থির রাখে, সেকেন্ডে হাজার হাজার স্ফুলিঙ্গে।
আলতো করে ফিনিশ করুন। মেশিন দুর্বলতর স্ফুলিঙ্গে বদলায়, প্রায়ই নতুন ফিনিশিং ইলেকট্রোড ও ছোট কক্ষপথীয় গতিসহ। ছোট স্ফুলিঙ্গ ছোট গর্ত রেখে যায়, যা চূড়ান্ত মাপ ও টেক্সচার দেয়।
মূল তথ্য
- উপাদান
- বিদ্যুৎ পরিবাহী যেকোনো উপাদান: শক্ত করা টুল স্টিল, টাংস্টেন কার্বাইড, টাইটানিয়াম, নিকেল সংকর, তামা। প্লাস্টিক, কাচ বা বেশিরভাগ সিরামিক নয়।
- সাধারণ অংশ
- মোল্ড ও ডাইয়ের গহ্বর, গভীর সরু রিব ও স্লট, ধারালো ভেতরের কোণ, শক্ত করা অংশে অন্ধ কীওয়ে ও ভেতরের ষড়ভুজ
- অংশের আকার
- 1 mm-এর কম বৈশিষ্ট্য থেকে প্রায় এক মিটার চওড়া মোল্ড ব্লকের গহ্বর পর্যন্ত
- নির্ভুলতা
- সাধারণত প্রায় ±0.01 mm; সতর্ক ফিনিশিংয়ে কয়েক মাইক্রন (মিলিমিটারের হাজার ভাগ)
- পৃষ্ঠের মান
- ম্যাট ও সূক্ষ্ম গর্তযুক্ত। অমসৃণতা Ra (পৃষ্ঠের উঁচু-নিচুর গড় উচ্চতা) রাফিংয়ে প্রায় 10 µm থেকে ফিনিশিংয়ে প্রায় 0.2 µm পর্যন্ত
- কোন ব্যাচ আকারে মানানসই
- একক অংশ ও টুলিং (প্রতিটি মোল্ড অনন্য); মাঝারি সিরিজে ছোট নির্ভুল অংশ
- টুলিং ও মেশিনের খরচ
- মেশিন প্রায় $100,000–500,000; প্রতি আকারে একটি কাস্টম ইলেকট্রোড, প্রায়ই কয়েকটি (রাফিং ও ফিনিশিং)
- গতি
- ধীর: সাধারণত মিনিটে 2–400 mm³ ধাতু; একটি মোল্ড গহ্বরে প্রায়ই কয়েক ঘণ্টা থেকে কয়েক দিন লাগে
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- শক্ত করা ইস্পাত ও কার্বাইড নরম ধাতুর মতোই সহজে কাটে
- কোনো কাটার বল নেই, তাই পাতলা রিব ও সূক্ষ্ম বিবরণ টিকে থাকে
- ধারালো ভেতরের কোণ ও প্রায় যেকোনো আকারের গভীর অন্ধ গহ্বর
- মেশিন থেকেই সমান, পুনরাবৃত্তিযোগ্য টেক্সচার
সীমাবদ্ধতা
- শুধু বিদ্যুৎ পরিবাহী উপাদানে কাজ করে
- ধীর: গভীর গহ্বরে কয়েক ঘণ্টা বা দিন
- প্রতিটি আকারের জন্য কাস্টম ইলেকট্রোড লাগে, আর ইলেকট্রোড ক্ষয়ে যায়
- একটি পাতলা রিকাস্ট স্তর (আবার জমে যাওয়া, ভঙ্গুর ত্বক) রেখে যায়, যা পালিশ করতে হতে পারে
কোথায় ব্যবহৃত হয়
- প্লাস্টিক ইনজেকশন মোল্ডক্যাপ, হাউজিং, কানেক্টর ও গাড়ির ভেতরের অংশের গহ্বর
- ডাই কাস্টিং ও ফোর্জিংঅ্যালুমিনিয়াম হাউজিংয়ের শক্ত করা ডাই ও ফোর্জ করা হাতের যন্ত্র
- মহাকাশনিকেল-সংকর টারবাইন ব্লেডে আকারযুক্ত কুলিং গর্ত
- ইলেকট্রনিক্সক্ষুদ্র কানেক্টর অংশের মোল্ড ও স্ট্যাম্পিং ডাই
- টুল রুমদামি অংশে আটকে থাকা ভাঙা ট্যাপ ও ড্রিল সরানো
কীভাবে চিনবেন
- ক্ষুদ্র, একে অপরের ওপর পড়া গর্তে গড়া সমান ম্যাট, “ফ্রস্টেড” পৃষ্ঠ, কোনো এক দিকে চলা টুলের দাগ নেই।
- ধারালো ভেতরের কোণ ও গভীর, সরু রিব, যেখানে কোনো ঘূর্ণায়মান কাটার পৌঁছাতে পারে না।
- মোল্ড করা প্লাস্টিক অংশে সমান সূক্ষ্ম-দানার ম্যাট টেক্সচার প্রায়ই স্পার্কে ক্ষয় করা মোল্ড থেকে আসে (VDI 3400 টেক্সচার স্কেলে শ্রেণিবদ্ধ)।
- শপে: গাঢ় ধূসর গ্রাফাইট ইলেকট্রোড, যা অংশটির নিখুঁত “নেগেটিভ”-এর মতো দেখায়।
তুলনা করুন
দেখুন
Practical Machinist · EDM-এর মূল পদার্থবিদ্যা, নতুনদের জন্য ব্যাখ্যা
temmy candra wijaya · ইলেকট্রোড, গ্যাপ ও স্ফুলিঙ্গের একটি অ্যানিমেশন
Defiance Machine · তেলের নিচে গহ্বর পোড়াচ্ছে একটি আসল মেশিন
Sodick Inc. · অপারেটর ছাড়া চালানোর জন্য স্বয়ংক্রিয় ইলেকট্রোড বদল
আসল ছবি দেখুন
- উইকিপিডিয়া: ইলেকট্রিক্যাল ডিসচার্জ মেশিনিং — মূলনীতির চিত্র, সিঙ্কার ও ওয়্যার EDM মেশিন
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- সিঙ্কার EDM তেলে ক্ষুদ্র স্ফুলিঙ্গ দিয়ে আকারযুক্ত ইলেকট্রোডকে যেকোনো পরিবাহী ধাতুতে, যত শক্তই হোক, নকল করে।
- এটি ধীর এবং কাস্টম ইলেকট্রোড লাগে, তাই মোল্ড, ডাই এবং অন্য কিছুতে বানানো যায় না এমন আকারের জন্য পোষায়।
- খুঁজুন ধারালো ভেতরের কোণ এবং সমান ম্যাট, গর্তযুক্ত পৃষ্ঠ।
কাটিং ও নন-ট্র্যাডিশনাল মেশিনিং-এ আরও
সব 100টি প্রক্রিয়া
 6.1পাঞ্চিং ও শিয়ারিংএকটি পাঞ্চ ডাইয়ের বিপরীতে শিট থেকে আকার কেটে নেয়পাঠটি খুলুন
 6.2লেজার কাটিংফোকাস করা আলো গলিয়ে বা বাষ্প করে সরু কাট দেয়পাঠটি খুলুন
 6.3প্লাজমা কাটিংঅতি-উত্তপ্ত গ্যাসের জেট পরিবাহী প্লেট গলিয়ে কেটে ফেলেপাঠটি খুলুন
 6.4ওয়াটারজেট কাটিংঅত্যন্ত উচ্চ চাপের জল, সাধারণত ঘর্ষক সহ, ক্ষয় করে কাটেপাঠটি খুলুন
 6.5ওয়্যার EDMচলমান সরু তারের স্ফুলিঙ্গ এপার-ওপার প্রোফাইল কাটেপাঠটি খুলুন
 6.7ইলেকট্রোকেমিক্যাল মেশিনিং (ECM)ইলেকট্রোলাইসিস যন্ত্রের আকৃতিতে ধাতু গলায়পাঠটি খুলুন
 6.8কেমিক্যাল মেশিনিং ও ফটোকেমিক্যাল এচিংআলোয় ছাপা মাস্ক এচান্টকে শুধু খালি ধাতুই গলাতে দেয়পাঠটি খুলুন
 6.9আল্ট্রাসনিক মেশিনিংকাঁপতে থাকা টুল ঘর্ষণকণাগুলোকে পৃষ্ঠে ঠুকে বসায়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।