

হট আইসোস্ট্যাটিক প্রেসিং (HIP)
ছিদ্র বন্ধ করতে চারদিক থেকে গরম আর্গন দিয়ে চাপা
হট আইসোস্ট্যাটিক প্রেসিং (HIP) তৈরি বা প্রায় তৈরি অংশকে চাপ-পাত্রে রেখে গরম আর্গন গ্যাসে চাপ দেয়। চাপ প্রতি দিক থেকে সমানভাবে পড়ে (“আইসোস্ট্যাটিক”), তাই লুকানো ছিদ্র ভেঙে জুড়ে যায়, আকার একই থাকে। জেট ইঞ্জিনের টারবাইন ব্লেড ও 3D প্রিন্ট করা টাইটানিয়াম ইমপ্লান্ট নিয়মিত এভাবে চিকিৎসা করা হয়।
যেভাবে কাজ করে
ভরা ও সিল করা। অংশগুলো ফিক্সচারে ঢোকে এবং পাত্র পুরু ইস্পাতের প্লাগ দিয়ে বন্ধ হয়; বড় ইউনিটে ভারী ফ্রেম প্লাগগুলো ধরে রাখে। লোড ঢালাই, 3D প্রিন্ট করা অংশ বা ইস্পাতের কৌটায় সিল করা ধাতব পাউডার হতে পারে।
আর্গন ভরা। বাতাস পাম্প করে বের করা হয়, আর কম্প্রেসর আর্গন ভরে, যা নিষ্ক্রিয় গ্যাস এবং গরম ধাতুর সঙ্গে বিক্রিয়া করে না।
গরম ও চাপ দেওয়া। তাপ-ঢালের ভেতরের চুল্লি ইস্পাত, টাইটানিয়াম ও নিকেল সংকরের অংশকে প্রায় 900–1,250 °C-এ নেয় (অ্যালুমিনিয়ামের জন্য প্রায় 500 °C)। আটকে থাকা গ্যাস গরম হয়ে চাপ বাড়ে, সাধারণত 100–200 MPa, বায়ুমণ্ডলীয় চাপের প্রায় 1,000–2,000 গুণ।
ধরে রাখা। সাধারণত 2–4 ঘণ্টা গরম ধাতু যথেষ্ট নরম থাকে যাতে ছিদ্রে ক্রিপ করে (অতি ধীরে বয়ে যায়)। ছিদ্রের দেয়াল ছুঁয়ে ডিফিউশনে (পরমাণু ওপারে সরে গিয়ে) জুড়ে যায়, কঠিন ধাতু থাকে। পৃষ্ঠে খোলা ছিদ্র বন্ধ হয় না, কারণ গ্যাস ভেতরে ঢুকে যায়।
ঠান্ডা করা ও নামানো। চুল্লি ঠান্ডা হয়, আর্গন পুনর্ব্যবহারের জন্য ফিরিয়ে নেওয়া হয়, আর অংশগুলো একই আকারে প্রায় পূর্ণ ঘনত্বে বেরিয়ে আসে। পাউডারের কৌটা তারপর মেশিনিং বা অ্যাসিডে সরানো হয়।
মূল তথ্য
- উপাদান
- টাইটানিয়াম, নিকেল সংকর, ইস্পাত ও অ্যালুমিনিয়ামের ঢালাই ও 3D প্রিন্ট করা অংশ; সিল করা কৌটার ধাতব পাউডার; প্রযুক্তিগত সিরামিক
- সাধারণ অংশ
- টারবাইন ব্লেড, চিকিৎসা ইমপ্লান্ট, ভালভ বডি, টুল-স্টিল ব্লক, প্রিন্ট করা ধাতব অংশ
- অংশের আকার
- ছোট ইমপ্লান্ট থেকে কয়েক টনের অংশ পর্যন্ত; সবচেয়ে বড় পাত্রে প্রায় 2 মিটার চওড়া লোড ধরে
- নির্ভুলতা
- আকার থাকে; অংশ শুধু ছিদ্রের আয়তন পরিমাণ সংকুচিত হয়, ঢালাইয়ে সাধারণত শতাংশের অতি সামান্য ভগ্নাংশ
- পৃষ্ঠের মান
- যেমন ছিল তেমনই: HIP পৃষ্ঠ স্পর্শ করে না
- কোন ব্যাচ আকারে মানানসই
- যেকোনো: একটি অংশ বা পুরো চুল্লি লোড, প্রায়ই বিশেষজ্ঞ HIP সেবা কোম্পানি চালায়
- টুলিং ও মেশিনের খরচ
- অংশ-নির্দিষ্ট টুলিং লাগে না; মেশিনের দাম কয়েক লক্ষ ডলার (ল্যাব ইউনিট) থেকে কয়েক মিলিয়ন (উৎপাদন ইউনিট)
- গতি
- গরম ও ঠান্ডা করা সহ একটি চক্র সাধারণত 6–12 ঘণ্টা; দ্রুত ঠান্ডা করার ইউনিটে কম
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- ভেতরের ছিদ্র সরায়, প্রায় 100% ঘনত্বে পৌঁছায়
- ক্লান্তি আয়ু (বারবার লোডের প্রতি প্রতিরোধ) ও নির্ভরযোগ্যতায় বড় উন্নতি
- অংশ-নির্দিষ্ট টুলিং নেই: পাত্রে ধরলে যেকোনো আকার চলে
- পাউডারকে কঠিন অংশে পরিণত করতে বা দুটি ধাতু জুড়তে পারে
সীমাবদ্ধতা
- পৃষ্ঠের সঙ্গে সংযুক্ত ছিদ্র বন্ধ করতে পারে না
- দীর্ঘ, ব্যয়বহুল চক্র, সাধারণত ঢালাই বা প্রিন্টের পরের বাড়তি ধাপ
- মেশিন অনেক দামি, তাই বেশির ভাগ কোম্পানি সেবাদাতা ব্যবহার করে
- পাউডারের কৌটা খরচ বাড়ায় এবং মেশিন করে বা গলিয়ে সরাতে হয়
কোথায় ব্যবহৃত হয়
- মহাকাশঢালাই টারবাইন ব্লেড ও ভেন, কাঠামোগত ইঞ্জিন ঢালাই
- চিকিৎসাঢালাই বা 3D প্রিন্ট করা টাইটানিয়াম ও কোবাল্ট-ক্রোমের হিপ ও হাঁটুর ইমপ্লান্ট
- অ্যাডিটিভ ম্যানুফ্যাকচারিংপ্রিন্ট করা টাইটানিয়াম ও নিকেল-সংকর অংশের প্রচলিত পরবর্তী চিকিৎসা
- তেল, গ্যাস ও জ্বালানিHIP দিয়ে পাউডার থেকে বানানো ভালভ বডি, পাম্পের অংশ ও ম্যানিফোল্ড
- টুলিংসূক্ষ্ম, সমান গঠনের পাউডার টুল স্টিল ও হাই-স্পিড স্টিল
কীভাবে চিনবেন
- HIP কোনো দৃশ্যমান চিহ্ন রাখে না: অংশ ঠিক আগের ঢালাই বা প্রিন্টের মতোই দেখায়।
- প্রমাণ ভেতরে: কাটা ও পালিশ করা অংশ বা এক্স-রে-তে কোনো ছিদ্র দেখা যায় না।
- HIP দিয়ে পাউডার থেকে বানানো বড় অংশে সব জায়গায় মেশিন করা পৃষ্ঠ দেখা যায়, কারণ ইস্পাতের কৌটা কেটে ফেলা হয়েছে; ড্রয়িং ও সনদে প্রায়ই “HIPed” লেখা থাকে।
তুলনা করুন
দেখুন
Everyday Metallurgy · কেন তাপ ও সমান চাপ ভেতরের ছিদ্র বন্ধ করে
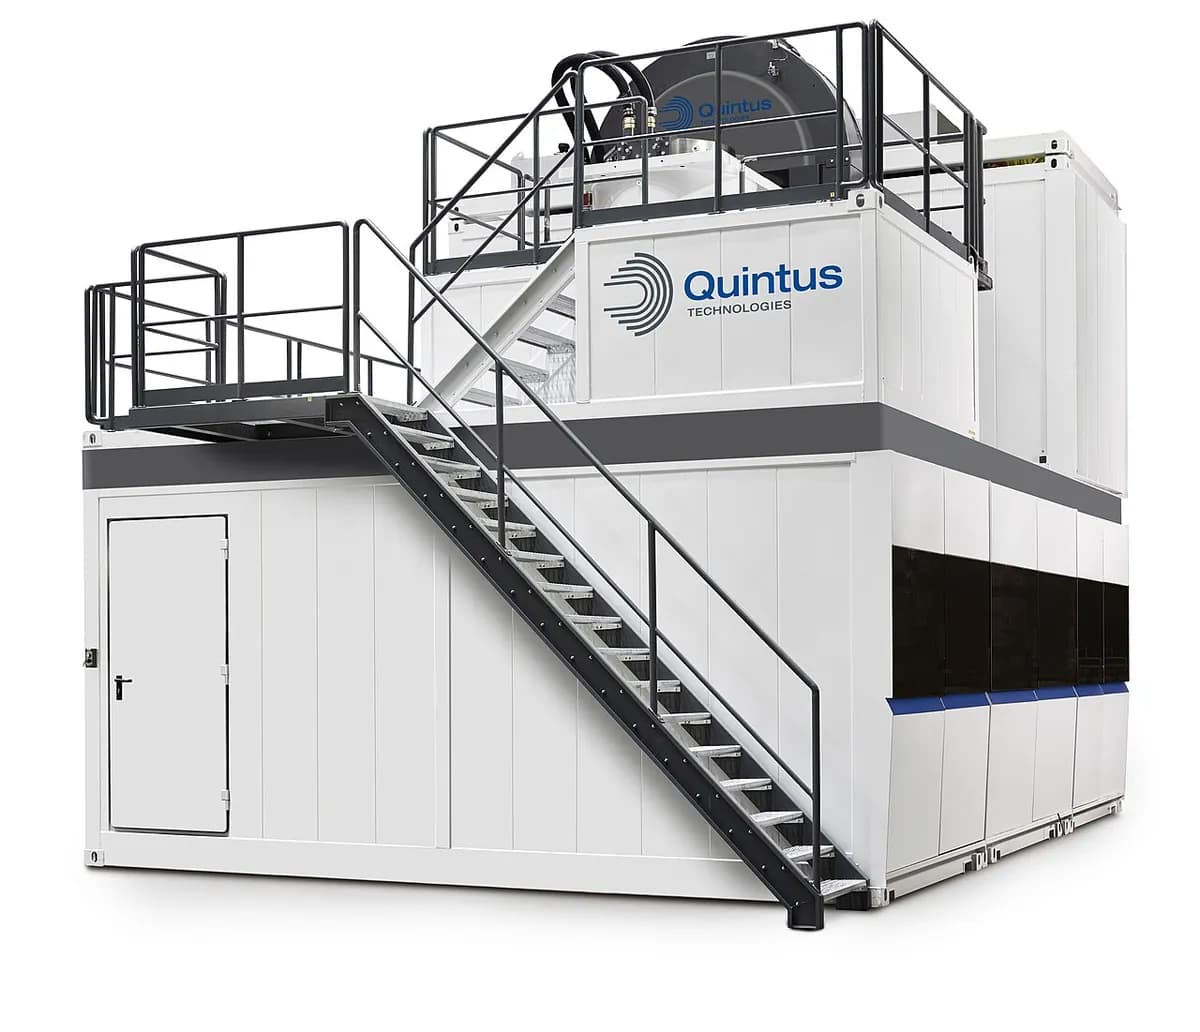
Quintus Technologies · মেশিন নির্মাতার কাছ থেকে পাত্র, চুল্লি ও আর্গন চক্র
Hiperbaric · গরম, চাপ ও ঠান্ডা করার একটি পূর্ণ চক্রের অ্যানিমেশন
TWI Ltd · কৌটায় সিল করা পাউডার কীভাবে কঠিন, প্রায় চূড়ান্ত অংশ হয়
আসল ছবি দেখুন
- উইকিপিডিয়া: Hot isostatic pressing — ইতিহাস, সাধারণ চাপ, তাপমাত্রা ও ব্যবহার; ছবি কম
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- HIP গরম আর্গন দিয়ে একসঙ্গে সব দিক থেকে অংশ চাপে, তাই আকার থাকে।
- এটি ভেতরের ছিদ্র বন্ধ করে, প্রায় পূর্ণ ঘনত্ব ও অনেক দীর্ঘ ক্লান্তি আয়ু দেয়।
- এটি দীর্ঘ, ব্যয়বহুল ব্যাচ ধাপ, যেখানে অংশ ব্যর্থ হওয়া চলবে না সেখানে ব্যবহৃত।
পাউডার ও সিরামিক-এ আরও
সব 100টি প্রক্রিয়া
 9.1পাউডার মেটালার্জি (প্রেস ও সিন্টার)ডাইয়ে গুঁড়ো চেপে, তারপর বেল্ট ফার্নেসে সিন্টার করাপাঠটি খুলুন
 9.2মেটাল ইনজেকশন মোল্ডিং (MIM)পাউডার ও বাইন্ডারের পেস্ট ঢালা, বাইন্ডার সরানো, সিন্টার করাপাঠটি খুলুন
 9.4স্পার্ক প্লাজমা সিন্টারিং (SPS)স্পন্দিত কারেন্ট মিনিটের মধ্যে চাপা গ্রাফাইট ডাইকে গরম করেপাঠটি খুলুন
 9.5মাইক্রোওয়েভ সিন্টারিংমাইক্রোওয়েভ অংশকে ভেতর থেকে গরম করেপাঠটি খুলুন
 9.6সল-জেল প্রক্রিয়াতরল জমে জেল হয়, তারপর শুকিয়ে পোড়ানো হয়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।