

মেটাল ইনজেকশন মোল্ডিং (MIM)
পাউডার ও বাইন্ডারের পেস্ট ঢালা, বাইন্ডার সরানো, সিন্টার করা
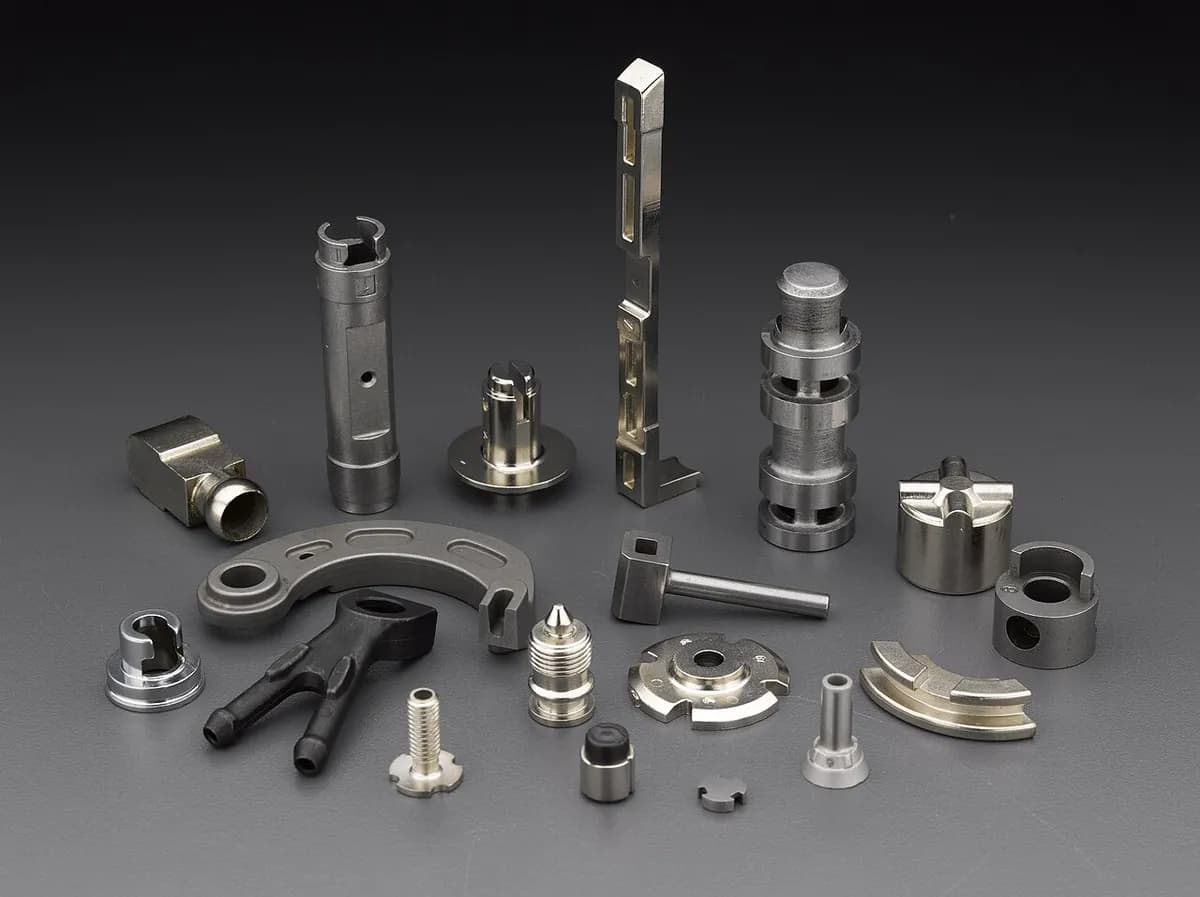
মেটাল ইনজেকশন মোল্ডিং (MIM) ধাতুকে প্লাস্টিকের মতো আকার দেয়: ধাতব পাউডার ও প্লাস্টিক বাইন্ডারের গরম পেস্ট ছাঁচে ইনজেক্ট করা হয়। তারপর প্লাস্টিক সরানো হয় এবং ধাতু সিন্টার করা হয়, ফলে অংশ সংকুচিত হয়ে প্রায় কঠিন ধাতু হয়ে যায়। এটি ঘড়ির কেসের অংশ, ফোনের কবজার অংশ ও অস্ত্রোপচারের যন্ত্রের চোয়ালের মতো ছোট, জটিল অংশ বানায়।
যেভাবে কাজ করে
ফিডস্টক মেশানো। অতি সূক্ষ্ম ধাতব পাউডার, দানা সাধারণত 20 µm-এর কম (চুলের প্রস্থের এক-চতুর্থাংশ), মোম ও প্লাস্টিকের বাইন্ডারের সঙ্গে মাখা হয়। পেস্ট আয়তনে প্রায় 60% ধাতু এবং কুচি কুচি করে পেলেট বানানো হয়।
ঢালা। ইনজেকশন মোল্ডিং মেশিন (ঘুরন্ত স্ক্রুসহ গরম ব্যারেল) বাইন্ডার গলায় এবং পেস্টকে ইস্পাতের ছাঁচে ঠেলে। বেরিয়ে আসে একটি “গ্রিন” অংশ: পূর্ণ আকার, কিন্তু চূড়ান্ত অংশের চেয়ে 15–20% বড়। রানার (খাবার-নালি) গুঁড়ো করে পুনর্ব্যবহার হয়।
বাইন্ডার সরানো। বেশির ভাগ বাইন্ডার সরানো হয়, সাধারণত প্রথমে দ্রাবক বা রাসায়নিক বাষ্পে, তারপর মৃদু তাপে। যা থাকে তা ভঙ্গুর “ব্রাউন” অংশ: সামান্য বাইন্ডারে ধরা ধাতব দানা, খোলা ছিদ্রে ভরা।
সিন্টার করা। অংশ ইস্পাতের জন্য প্রায় 1,200–1,400 °C-এ ভ্যাকুয়াম বা হাইড্রোজেন চুল্লিতে যায়, গলনাঙ্কের কাছাকাছি (কিন্তু নিচে)। দানা জুড়ে যায় ও ছিদ্র বন্ধ হয়, ফলে অংশ সমানভাবে প্রায় 15–20% সংকুচিত হয় এবং 95–99% ঘনত্বে পৌঁছায়। পরে তাপ-চিকিৎসা, প্লেটিং বা হালকা মেশিনিং হতে পারে।
মূল তথ্য
- উপাদান
- বেশির ভাগ স্টেইনলেস স্টিল (যেমন 17-4PH ও 316L) ও নিম্ন-সংকর ইস্পাত; টাইটানিয়াম, টাংস্টেন সংকর, কোবাল্ট-ক্রোম ও চৌম্বক সংকরও
- সাধারণ অংশ
- ঘড়ির কেসের অংশ, কবজার অংশ, ছোট গিয়ার, অর্থোডন্টিক ব্র্যাকেট, অস্ত্রোপচারের যন্ত্রের চোয়াল, তালা ও আগ্নেয়াস্ত্রের অংশ
- অংশের আকার
- ছোট: সাধারণত 0.1–100 গ্রাম, আঙুলের ডগা থেকে হাতের তালুর মাপ
- নির্ভুলতা
- মাপের প্রায় ±0.3–0.5% (10 মিমি বৈশিষ্ট্যে প্রায় ±0.05 মিমি)
- পৃষ্ঠের মান
- মসৃণ, মোটামুটি Ra 0.8–1.6 µm (Ra হলো পৃষ্ঠের উঁচু-নিচুর গড় উচ্চতা), ছাঁচের নকল
- কোন ব্যাচ আকারে মানানসই
- বেশি সংখ্যা: সাধারণত বছরে 10,000 থেকে লক্ষ লক্ষ অংশ
- টুলিং ও মেশিনের খরচ
- ছাঁচ মোটামুটি 10,000–100,000 ডলার; মোল্ডিং মেশিন, বাইন্ডার সরানোর ইউনিট ও চুল্লি প্রতিটি কয়েক লক্ষ ডলার
- গতি
- ঢালা: প্রতি 10–60 সেকেন্ডে একটি শট, প্রায়ই প্রতি শটে কয়েকটি অংশ; বাইন্ডার সরানো ও সিন্টারিংয়ে অনেক ঘণ্টা, প্রায়ই প্রতি ব্যাচে এক দিন বা তার বেশি
শক্তি ও সীমাবদ্ধতা
শক্তির দিক
- জটিল 3D আকার, পাতলা দেয়াল ও সূক্ষ্ম বিবরণ যা মেশিন করা ব্যয়বহুল হতো
- 95–99% ঘন, তাই শক্তি কঠিন ধাতুর কাছাকাছি
- স্টেইনলেস স্টিল ও টাইটানিয়ামের মতো মেশিন করা কঠিন সংকর সামলায়
- অপচয় কম: রানার নতুন ফিডস্টকে পুনর্ব্যবহার হয়
সীমাবদ্ধতা
- শুধু ছোট অংশ: পুরু অংশে বাইন্ডার ধীরে সরে এবং ফাটতে বা ঝুলে পড়তে পারে
- ছাঁচ নকশার সময় 15–20% সংকোচন ঠিক ঠিক অনুমান করতে হয়
- দামি ছাঁচ এবং দীর্ঘ বাইন্ডার-সরানো ও সিন্টার চক্র; বড় সংখ্যা দরকার
- সূক্ষ্ম পাউডার সাধারণ প্রেস-অ্যান্ড-সিন্টার পাউডারের চেয়ে দামি
কোথায় ব্যবহৃত হয়
- ভোক্তা ইলেকট্রনিক্সফোনের কবজার অংশ, সিম-কার্ড ট্রে, ক্যামেরা ও কানেক্টরের অংশ
- চিকিৎসা ও দন্তঅর্থোডন্টিক ব্র্যাকেট, অস্ত্রোপচারের যন্ত্রের চোয়াল ও হাতল
- ঘড়ি ও গয়নাঘড়ির কেস, বাকল, ব্রেসলেটের কড়া
- অটোমোটিভটার্বোচার্জারের ভেন, ফুয়েল-ইনজেক্টরের অংশ, তালা ও সেন্সরের অংশ
- আগ্নেয়াস্ত্রট্রিগার, হ্যামার, সেফটি ও অন্যান্য ছোট কার্যকরী অংশ
- যন্ত্র ও তালাতালার অংশ, ছোট গিয়ার, পাওয়ার-টুলের অংশ
কীভাবে চিনবেন
- ছোট, জটিল ইস্পাতের অংশ, মসৃণ, সাটিন পৃষ্ঠ ও স্পষ্ট বিবরণসহ, যেন ধাতুতে বানানো ঢালা প্লাস্টিকের অংশ।
- ইজেক্টর পিনের ক্ষুদ্র গোল দাগ এবং পেস্ট যেখানে ছাঁচে ঢুকেছে সেখানে ছোট গেটের দাগ।
- ছাঁচের দুই অর্ধেক যেখানে মিলেছে সেখানে একটি আবছা পার্টিং লাইন।
- সমান দেয়ালের পুরুত্ব, রিব ও ফাঁপা পকেট, যা মেশিন করা অংশের নয়, ঢালা অংশের বৈশিষ্ট্য।
তুলনা করুন
দেখুন
AMT Pte. Ltd. · চারটি ধাপ এবং MIM যে ধরনের অংশ বানায়
GKN Powder Metallurgy · বাইন্ডার কীভাবে যায় এবং অংশ কতটা সংকুচিত হয়
MPP · আসল মোল্ডিং মেশিন, চুল্লি ও তৈরি অংশ
Zimmer Group · একজন নির্মাতার পূর্ণ প্রক্রিয়া শৃঙ্খল, মোল্ডিং সেল থেকে অংশ পর্যন্ত
আসল ছবি দেখুন
- উইকিপিডিয়া: Metal injection molding — ধাপ, উপাদান ও ব্যবহারের সারসংক্ষেপ
- Wikimedia Commons-এ ছবি খোঁজা
মনে রাখুন
- MIM হলো ধাতু-ভরা পেস্ট দিয়ে প্লাস্টিক ইনজেকশন মোল্ডিং, তারপর বাইন্ডার সরানো ও সিন্টারিং।
- অংশ চুল্লিতে 15–20% সংকুচিত হয়, তাই ছাঁচ ঠিক ততটা বড় করে বানানো হয়।
- বড় সংখ্যায় ছোট, জটিল ধাতব অংশের জন্য এটিই সেরা প্রক্রিয়া।
পাউডার ও সিরামিক-এ আরও
সব 100টি প্রক্রিয়া
 9.1পাউডার মেটালার্জি (প্রেস ও সিন্টার)ডাইয়ে গুঁড়ো চেপে, তারপর বেল্ট ফার্নেসে সিন্টার করাপাঠটি খুলুন
 9.3হট আইসোস্ট্যাটিক প্রেসিং (HIP)ছিদ্র বন্ধ করতে চারদিক থেকে গরম আর্গন দিয়ে চাপাপাঠটি খুলুন
 9.4স্পার্ক প্লাজমা সিন্টারিং (SPS)স্পন্দিত কারেন্ট মিনিটের মধ্যে চাপা গ্রাফাইট ডাইকে গরম করেপাঠটি খুলুন
 9.5মাইক্রোওয়েভ সিন্টারিংমাইক্রোওয়েভ অংশকে ভেতর থেকে গরম করেপাঠটি খুলুন
 9.6সল-জেল প্রক্রিয়াতরল জমে জেল হয়, তারপর শুকিয়ে পোড়ানো হয়পাঠটি খুলুন
ব্যবহার করে দেখুন
আপনার CAD-এ AI-কে কাজে লাগান।
আপনার CAD সফটওয়্যারের ভেতরে পার্ট মডেল করুন, ড্রয়িং তৈরি করুন এবং পুনরাবৃত্তিমূলক কাজ অটোমেট করুন।