

Pultrusion
Fasern werden ohne Unterbrechung durch Harz und ein beheiztes Werkzeug gezogen
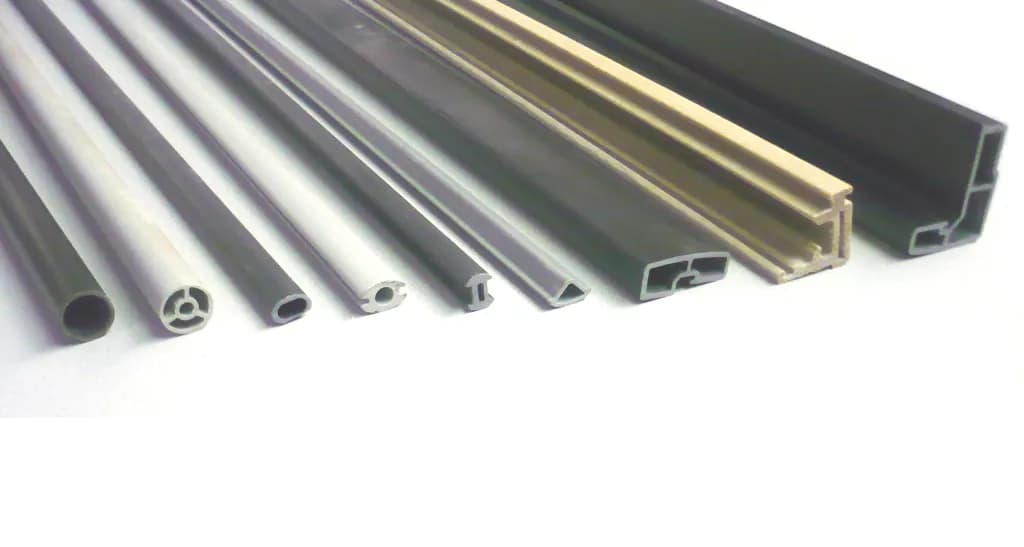
Beim Pultrudieren (Strangziehen) werden endlose Fasern durch ein Harzbad und dann durch ein heißes Werkzeug gezogen, in dem das Harz um sie herum aushärtet. Heraus kommt ein endloser Stab, ein Rohr oder ein Träger mit durchgehend gleichem Querschnitt, der im Lauf auf Länge geschnitten wird. Leiterholme aus Glasfaser, Gitterroste und Kabelrinnen entstehen so.
So funktioniert es
Fasern zuführen. Rovings (ungedrehte Bündel aus Endlosfasern) laufen von einem Gatter ab, einem Gestell mit Spulen. Oft kommen Matten oder Gewebebänder dazu, damit das Profil auch quer zur Länge fest ist.
In Harz tränken. Die Fasern laufen durch ein offenes Harzbad, oder das Harz wird direkt in das Werkzeug injiziert. Gängig sind Polyester-, Vinylester- und Epoxidharz.
Die Form sammeln. Führungsplatten, sogenannte Vorformer, pressen überschüssiges Harz aus und bringen die nassen Fasern nahe an den endgültigen Querschnitt.
Im beheizten Werkzeug aushärten. Ein Stahlwerkzeug, typischerweise etwa 0,5–1,5 m lang, gibt die genaue Form vor. Eine Wärme von etwa 100–200 °C lässt das Harz aushärten, bevor das Profil das Werkzeug verlässt.
Kontinuierlich ziehen. Raupenbänder oder zwei abwechselnd greifende Klemmen fassen das ausgehärtete Profil und ziehen die ganze Anlage. Dieses Ziehen gibt dem Verfahren den Namen (englisch pull plus extrusion).
Auf Länge schneiden. Eine fliegende Säge, die beim Schneiden mit dem Profil mitläuft, trennt Stücke auf Länge ab, ohne die Anlage anzuhalten.
Wichtige Fakten
- Werkstoffe
- Meist Glasfaser, auch Carbon oder Basalt; Polyester-, Vinylester-, Epoxid- oder Polyurethanharz
- Typische Teile
- Stäbe, Rohre, I-Träger, U-Profile, Winkel, Flachstäbe, Leiterholme, Roststäbe, Kabelrinnen
- Bauteilgröße
- Querschnitte von wenigen Millimetern bis etwa 1 m Breite; beliebige Länge, nach Bedarf geschnitten
- Präzision
- Querschnitt typischerweise innerhalb von etwa ±0,2–0,5 mm, je nach Größe
- Oberfläche
- Glatt und harzreich; oft mit einem Oberflächenvlies (einem dünnen Fasergewebe) als Witterungsschutz
- Geeignete Losgröße
- Lange Serien eines Profils, oft Kilometer
- Werkzeug- und Maschinenkosten
- Werkzeuge: grob 5.000 bis über 100.000 US-Dollar pro Stück; komplette Anlagen: etwa 100.000 bis über 1 Million Dollar
- Geschwindigkeit
- Typischerweise etwa 0,2–3 m pro Minute, rund um die Uhr
Stärken und Grenzen
Stärken
- Kontinuierlich und automatisiert: niedrige Kosten pro Meter, wenig Abfall
- In Längsrichtung sehr fest und steif, oft 60–70 % Faseranteil nach Gewicht
- Glasfaserprofile rosten nicht, sind leicht und leiten keinen Strom
- Jede Länge in einem Stück, im Lauf geschnitten
Grenzen
- Nur gerade Profile mit einem gleichbleibenden Querschnitt
- Quer zur Länge deutlich schwächer, wenn keine Matten oder Gewebe hinzukommen
- Jeder neue Querschnitt braucht ein eigenes Werkzeug, und Umrüstungen dauern
- Ausgehärtete Duroplastprofile lassen sich schwer recyceln
Wo es eingesetzt wird
- BauwesenGitterroste, Handläufe, Fenster- und Türrahmenprofile, Faser-Bewehrung
- ElektrikKabelrinnen, Leiterholme, isolierende Stäbe und Masten
- InfrastrukturFußgängerbrücken, Brückendecks, Kühlturmkonstruktionen
- EnergieCarbonstreifen für Holmgurte von Windkraftblättern, Strommasten
- AlltagsgegenständeZeltstangen, Werkzeugstiele, Pflanzstäbe
So erkennen Sie es
- Ein langes Stück mit überall genau gleichem Querschnitt und sägegeschnittenen Enden.
- Feine Faserstreifen in Längsrichtung an der Oberfläche, manchmal unter einem dünnen, papierartigen Vlies.
- Am Schnittende eine dichte Masse aus Faserpunkten: die Rovings im Querschnitt.
- Klassischer Look: gelbe, graue oder grüne Glasfaser-Gitterroste, Leiterholme und Handläufe.
Im Vergleich mit
Ansehen
Strongwell MC · Die Idee der Pultrusion, von einem großen Profilhersteller
Strongwell MC · Jede Station: Fasergatter, Harzbad, beheiztes Werkzeug, Abzug und Säge
Liberty Pultrusions · Ein Rundgang durch echte Pultrusionsanlagen
Strongwell MC · Pultrudierte Stäbe, zu einem Gitterrost zusammengebaut
Echte Fotos ansehen
- Wikipedia: Pultrusion — Überblick mit einem Schema der Anlage und Fotos von Profilen
- Fotosuche auf Wikimedia Commons
Merken
- Pultrusion zieht Fasern ohne Halt durch Harz und ein heißes Werkzeug.
- Sie erzeugt endlose gerade Profile mit einem gleichbleibenden Querschnitt.
- Das Ergebnis ist in Längsrichtung sehr fest, rostfrei und günstig pro Meter.
Mehr in Verbundwerkstoffe
Alle 100 Verfahren
 10.1Laminieren und AutoklavhärtungPrepreg-Lagen auf einer Form gestapelt, vakuumverpackt und unter Hitze und Druck ausgehärtetLektion öffnen
 10.2Harzinjektion (RTM) und InfusionTrockene Faser in einer Form; flüssiges Harz wird eingepresst (RTM) oder per Vakuum eingezogen (Infusion)Lektion öffnen
 10.4FaserwickelnHarzgetränkte Faser, auf einen rotierenden Dorn gewickeltLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.