

Laminieren und Autoklavhärtung
Prepreg-Lagen auf einer Form gestapelt, vakuumverpackt und unter Hitze und Druck ausgehärtet
Beim Laminieren entsteht ein Teil aus dünnen Lagen Fasergewebe, das bereits mit Harz getränkt ist und auf einer Form Lage für Lage gestapelt wird. Der Stapel wird in einem Vakuumsack versiegelt und unter Hitze und Druck in einem Autoklav (einem Druckofen) ausgehärtet. So erhalten Flugzeugflügelhäute und Formel-1-Chassis sehr hohe Festigkeit bei sehr geringem Gewicht.
So funktioniert es
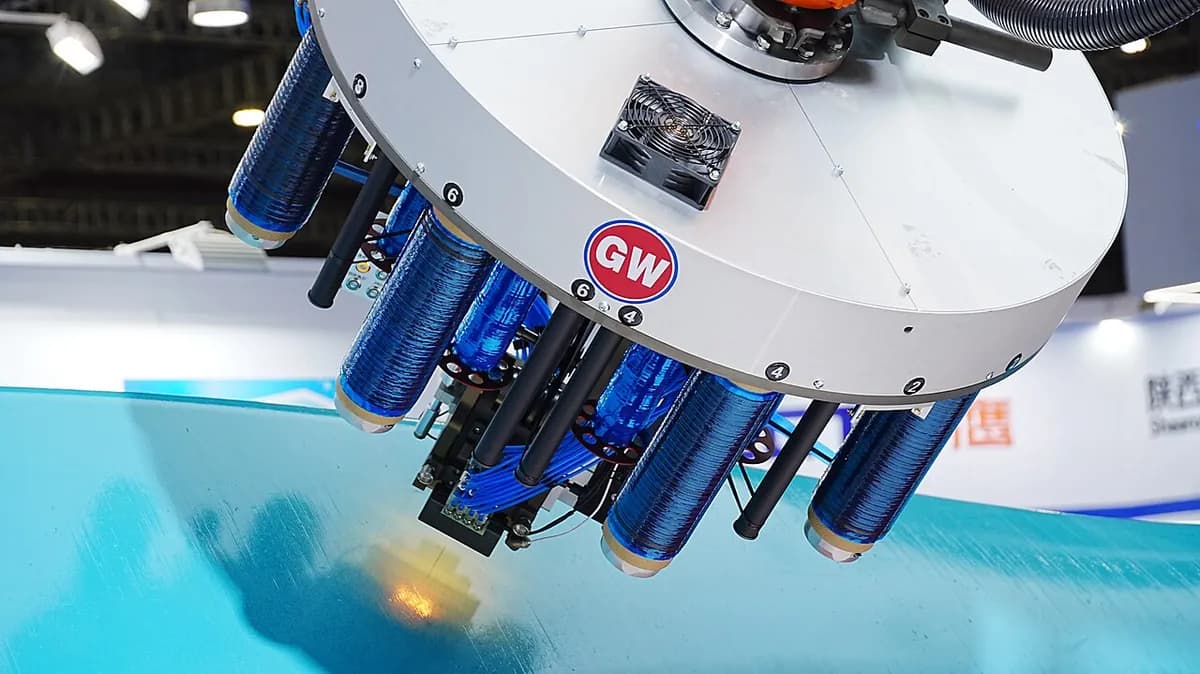
Lagen zuschneiden und legen. Prepreg (Fasergewebe oder -band, bereits mit teilvernetztem Harz getränkt und bis zur Verwendung tiefgefroren) wird zugeschnitten und auf der Form gestapelt. Die Fasern jeder Lage zeigen in eine geplante Richtung; Roboter (automatisierte Faserablage) legen die größten Flugzeugteile.
Einsacken und Vakuum ziehen. Ein Abreißgewebe (ein Gewebe, das später abgerissen wird), ein Saugvlies (ein Filz, der Luft strömen lässt) und eine Sackfolie kommen obenauf. Klebendes Dichtband dichtet den Sack an der Form ab. Eine Pumpe saugt dann die Luft ab, sodass die Außenluft den Stapel zusammendrückt und eingeschlossene Luft entweicht.
Im Autoklav aushärten. Der Autoklav erwärmt das Teil, meist auf 120–180 °C. Das Gas im Inneren wird auf etwa 3–7 bar gebracht, das Drei- bis Siebenfache des normalen Luftdrucks, und drückt den Sack zusammen. Das Harz wird weich, fließt und benetzt die Fasern, dann härtet es über einige Stunden aus (vernetzt zu einem harten Feststoff).
Entformen, besäumen und prüfen. Nach langsamem Abkühlen werden die Sacklagen abgezogen, und das Teil löst sich von der Form. Kanten werden besäumt und Löcher gebohrt. Kritische Teile werden per Ultraschall auf Lunker (eingeschlossene Blasen) oder nicht verbundene Lagen geprüft.
Wichtige Fakten
- Werkstoffe
- Prepregs aus Kohlenstoff, Glas oder Aramid (einer zähen Kunstfaser), meist mit Epoxidharz; Waben- oder Schaumkerne für Sandwichplatten
- Typische Teile
- Flügel- und Leitwerkshäute, Rumpfplatten, Hubschrauberrotorblätter, Formel-1-Chassis, Satellitenplatten
- Bauteilgröße
- Von handtellergroßen Halterungen bis zu zehn Meter langen Flügelhäuten; begrenzt durch die Innenmaße des Autoklavs
- Präzision
- Form meist innerhalb von etwa ±0,2–0,5 mm der Werkzeugform; jede Lage ist etwa 0,1–0,3 mm dick
- Oberfläche
- Formseite glatt und oft glänzend (eine Kopie der Form); Sackseite durch das Abreißgewebe leicht strukturiert
- Geeignete Losgröße
- Einzelstücke bis einige tausend Teile pro Jahr
- Werkzeug- und Maschinenkosten
- Formen von etwa 1.000 Dollar (kleine Teile) bis zu 1 Million Dollar oder mehr (große Flugzeugwerkzeuge); Autoklaven von hunderttausenden bis vielen Millionen Dollar
- Geschwindigkeit
- Das Laminieren dauert Stunden bis Tage pro Teil; ein Härtezyklus dauert meist etwa 3–8 Stunden, Aufheizen und Abkühlen eingeschlossen
Stärken und Grenzen
Stärken
- Das beste Verhältnis von Festigkeit zu Gewicht unter den gängigen Verbundverfahren
- Sehr wenige Lunker (meist unter etwa 1–2 %) dank des Drucks
- Fasern, Lage für Lage genau dort platziert, wo die Lasten hingehen
- Reproduzierbare, gut dokumentierte Qualität, für die Luftfahrtzulassung anerkannt
Grenzen
- Langsam: Stunden qualifizierter Handarbeit plus Stunden Aushärten pro Teil
- Teuer: Prepreg muss tiefgefroren gelagert werden und hat eine begrenzte Lebensdauer; Säcke und Tücher werden weggeworfen
- Die Teilegröße ist durch den Autoklav begrenzt, und große Autoklaven sind in Anschaffung und Betrieb teuer
- Ausgehärtete Duroplastteile lassen sich nicht einschmelzen, daher ist Recycling schwierig
Wo es eingesetzt wird
- Luft- und RaumfahrtFlügel- und Leitwerkshäute, Rumpfplatten, Klappen, Hubschrauberrotorblätter
- RaumfahrtSatellitenstrukturen, Antennenreflektoren, Trägerraketenverkleidungen
- MotorsportFormel-1-Chassis (die Überlebenszelle des Fahrers), Flügel, Karosserieteile
- SupersportwagenKohlenstoffdächer, -hauben, Aerodynamikteile, einige Chassiswannen
- MedizinRöntgentischplatten (Kohlenstoff lässt Röntgenstrahlen durch), Prothesenfüße
So erkennen Sie es
- Eine sehr glatte, oft glänzende Seite (die Formseite) und eine leicht strukturierte Seite, vom Abreißgewebe geprägt.
- Bei Sichtteilen ein gewebtes Schachbrettmuster aus Kohlenstoff, sichtbar unter klarem Harz.
- Dünne gestapelte Lagen an Schnittkanten sowie Kanten und Löcher, die nach dem Aushärten bearbeitet wurden.
- Dünne Schalen oder Sandwichplatten, manchmal mit sichtbarer Wabe an einer offenen Kante.
Im Vergleich mit
Ansehen
PolyU IC · Die Grundidee der Autoklavhärtung, Schritt für Schritt
Pressure Equipment Academy · Der ganze Weg vom Laminieren zum ausgehärteten Flugzeugteil
Matthieu Libeert (Mat's Prototyping) · Lagenaufbau und Vakuumverpacken, aus der Nähe
Composites Central · Roboter legen Faserband auf große Flugzeugformen
Echte Fotos ansehen
- Wikipedia: Prepreg — Prepreg-Materialien, Lagerung und Autoklavhärtung, mit Fotos
- Fotosuche auf Wikimedia Commons
Merken
- Prepreg-Lagen werden von Hand oder Roboter gestapelt, jede mit ihren Fasern in einer geplanten Richtung.
- Ein Vakuumsack, dann Hitze und Druck im Autoklav, pressen die Luft heraus und härten das Harz aus.
- Es liefert die leichtesten, festesten Teile, ist aber langsam und teuer.
Mehr in Verbundwerkstoffe
Alle 100 Verfahren
 10.2Harzinjektion (RTM) und InfusionTrockene Faser in einer Form; flüssiges Harz wird eingepresst (RTM) oder per Vakuum eingezogen (Infusion)Lektion öffnen
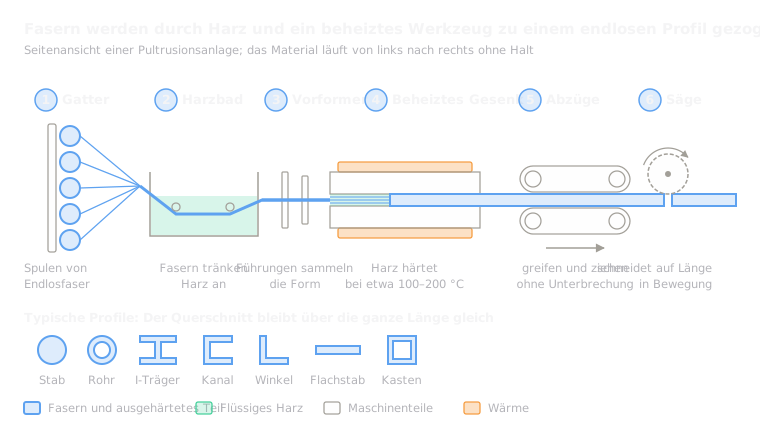 10.3PultrusionFasern werden ohne Unterbrechung durch Harz und ein beheiztes Werkzeug gezogenLektion öffnen
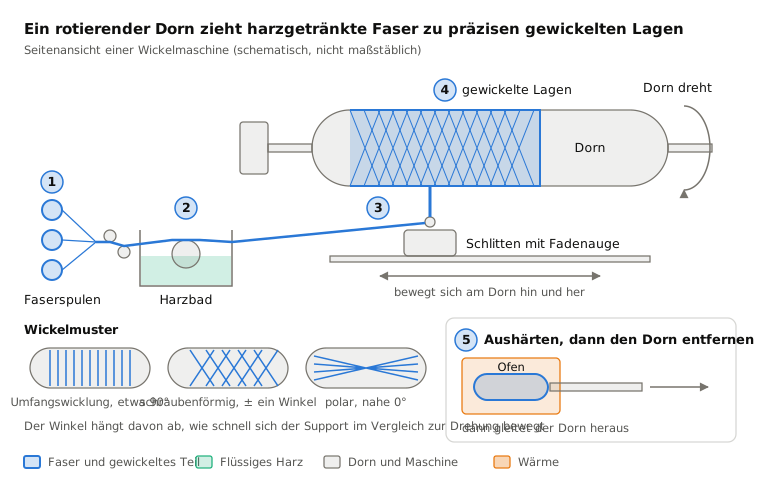
 10.4FaserwickelnHarzgetränkte Faser, auf einen rotierenden Dorn gewickeltLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.