

Formpressen (SMC, BMC, Gummi)
Eine Füllmenge, in einer heißen Form gepresst und ausgehärtet
Beim Formpressen wird eine abgemessene Materialmenge in eine heiße, offene Form gelegt, dann wird die Form geschlossen und das Material zusammengedrückt, bis es die Form füllt und aushärtet. Es ist das klassische Verfahren für Gummidichtungen und faserverstärkte Karosserieteile. Das Material härtet aus (bindet durch eine chemische Reaktion dauerhaft ab), statt nur abzukühlen.
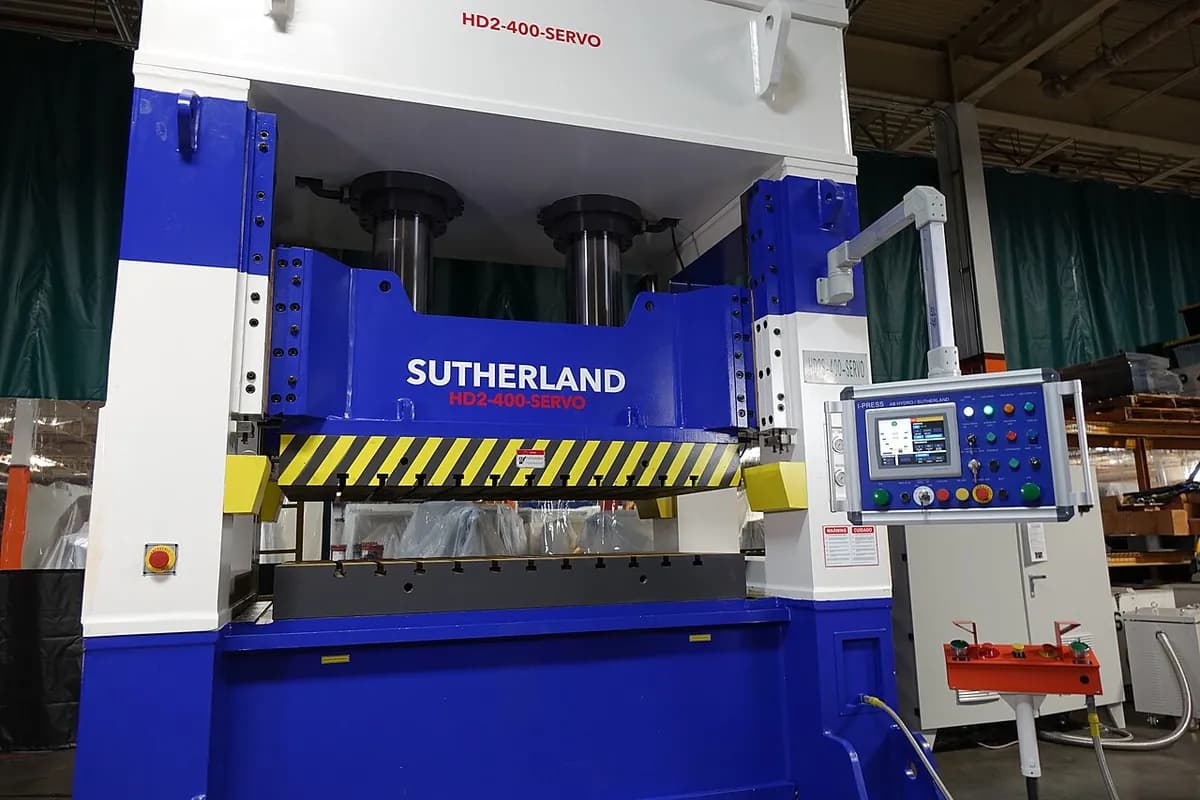
So funktioniert es
Eine Füllmenge einlegen. Eine abgewogene Materialmenge, die Füllmenge (Charge), wird in die beheizte untere Formhälfte gelegt. Das kann Rohkautschuk sein, SMC (Sheet Molding Compound: Harzmatten mit geschnittenen Glasfasern) oder BMC (Bulk Molding Compound: eine knetartige Mischung aus Harz und Fasern).
Pressen. Eine Hydraulikpresse senkt die beheizte obere Hälfte ab. Der Druck, auf dem Teil meist einige zehn bis einige hundert bar, lässt das Material fließen und jede Ecke der Kavität füllen.
Aushärten. Die Presse hält die Form bei meist etwa 140–180 °C geschlossen. Die Wärme löst die Vernetzung aus (chemische Bindungen, die die Moleküle zu einem Netzwerk verbinden), sodass das Teil dauerhaft abbindet. Ein dünner Film überschüssigen Materials, der Grat, quillt an der Trennfuge heraus.
Öffnen und auswerfen. Die Presse öffnet sich, und ein Auswerferstift drückt das Teil heraus. Der Grat wird abgetrennt, von Hand, bei Gummi durch Trommeln unter Kälte (Kryo-Entgraten) oder bei Verbundwerkstoffen durch Bearbeiten.
Weil das Material kaum wandert, bleiben lange Glasfasern intakt, was SMC- und BMC-Teilen eine hohe Festigkeit im Verhältnis zum Gewicht verleiht.
Wichtige Fakten
- Werkstoffe
- Kautschuke (Naturkautschuk, EPDM, Silikon, Fluorelastomer); duroplastische Verbundwerkstoffe SMC und BMC; auch Melamin- und Phenolharze
- Typische Teile
- O-Ringe, Dichtungen, Tastaturmatten, Karosserieteile, Lkw-Hauben, Elektrokästen, Melamingeschirr
- Bauteilgröße
- Von kleinen Dichtungen mit wenigen Gramm bis zu Karosserieteilen von über einem Meter Länge
- Präzision
- Meist etwa ±0,1 bis ±0,3 mm; die Dicke hängt vom Grat an der Trennfuge ab
- Oberfläche
- Kopiert die Form; SMC-Platten können so glatt herauskommen, dass sie als Karosserieteile lackiert werden können
- Geeignete Losgröße
- Von hunderten bis hunderttausenden Teilen
- Werkzeug- und Maschinenkosten
- Formen günstiger als Spritzgussformen gleicher Größe, von einigen tausend Dollar bei Gummi bis zu hunderttausenden bei großen SMC-Platten; Pressen von zehntausenden bis Millionen Dollar
- Geschwindigkeit
- Meist 1–10 Minuten pro Zyklus, bestimmt durch die Aushärtezeit
Stärken und Grenzen
Stärken
- Einfache, robuste Formen ohne Angusskanäle und Anschnitte
- Wenig Materialverlust; lange Fasern bleiben intakt
- Große, feste, steife Verbundteile
- Funktioniert mit dicken und gefüllten Kautschuken und Duroplasten
Grenzen
- Langsamere Zyklen als beim Spritzgießen
- Der Grat muss an jedem Teil abgetrennt werden
- Sehr komplexe Formen, tiefe dünne Rippen oder enge Toleranzen sind schwer herzustellen
- Die Füllmengen müssen abgewogen und eingelegt werden, oft von Hand
Wo es eingesetzt wird
- AutomobilbauHauben, Heckklappen und Karosserieteile aus SMC; Gummidichtungen, Buchsen und Tüllen
- ElektrikSchaltkästen, Zählergehäuse, Isolatoren aus BMC
- IndustrieO-Ringe, Dichtungen, Membranen, Ventildichtungen
- KonsumgüterSilikontastaturen, Küchenmatten, Melaminteller
- Luft- und RaumfahrtHochfeste Verbundhalterungen und Fittings
So erkennen Sie es
- Gummiteile mit einer dünnen Kante oder einem besäumten Rand entlang einer Linie, wo der Grat entfernt wurde.
- Keine Anschnittmarke oder Angusszapfen, da das Material nie eingespritzt wurde.
- Bei SMC-Platten eine leicht gesprenkelte oder faserstrukturierte Rückseite und dicke, gleichmäßige Wände.
- Ein hartes, hitzebeständiges Gefühl: Das Teil verkohlt beim Erhitzen, statt zu schmelzen.
Im Vergleich mit
Ansehen
Elastech Solutions · Eine Erklärung des Gummi-Formpressens für Einsteiger
Sofeast · Die Schritte und das Vokabular, in einer Fabrik gefilmt
IDI Composites · Von einer SMC-Füllmenge zum fertigen Verbundteil
Taitian Press · Eine riesige 4.500-Tonnen-Presse fertigt Autoteile
Echte Fotos ansehen
- Wikipedia: Formpressen — Prozessdiagramm und die wichtigsten Formtypen
- Wikipedia: Sheet Moulding Compound — das SMC-Material und seine Produktionslinie
- Fotosuche auf Wikimedia Commons
Merken
- Füllmenge einlegen, pressen, mit Wärme aushärten, auswerfen und den Grat abtrennen.
- Es formt Werkstoffe, die durch Chemie abbinden: Kautschuke und faserhaltige Duroplaste.
- Einfache Formen und lange Fasern, aber langsamere Zyklen als beim Spritzgießen.
Mehr in Formen von Kunststoffen und Gummi
Alle 100 Verfahren
 2.1ShortSpritzgießenSchmelze, in eine geschlossene Stahlform gepresstLektion öffnen
 2.2Umspritzen und Zweikomponenten-SpritzgussEin zweiter Kunststoff, auf den ersten gespritztLektion öffnen
 2.3Blasformen (Extrusions- und Spritzblasformen)Heißer Schlauch oder Vorformling, in einer Form aufgeblasenLektion öffnen
 2.4ThermoformenErwärmte Platte, auf eine Form gesaugtLektion öffnen
 2.5RotationsformenPulver beschichtet eine heiße, rotierende FormLektion öffnen
 2.7KalandrierenMasse, zwischen Walzen zur Bahn gepresstLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.