

Blasformen (Extrusions- und Spritzblasformen)
Heißer Schlauch oder Vorformling, in einer Form aufgeblasen
Beim Blasformen entstehen hohle Kunststoffteile, indem weicher, heißer Kunststoff in einer kalten Form aufgeblasen wird, wie ein Luftballon in einer Kiste. Fast jede Kunststoffflasche, vom Shampoo bis zur Limonade, wird so hergestellt. Es ist schnell und pro Teil günstig, erzeugt aber nur Hohlkörper.
So funktioniert es
Extrudieren. Ein Extruder (eine beheizte Schnecke, wie in Lektion 3.3) presst geschmolzenen Kunststoff durch eine ringförmige Düse. Heraus kommt ein heißer, hängender Schlauch, der Vorformling (Schlauchvorformling).
Schließen. Die zwei Hälften einer kalten Form schließen sich um den Schlauch. Sie quetschen seinen Boden zu, und der Schlauch wird oben abgetrennt.
Blasen. Druckluft, meist etwa 5–10 bar, tritt durch einen Blasdorn ein. Sie bläst den Schlauch an die Formwände, wo der Kunststoff abkühlt und erstarrt.
Öffnen und entgraten. Die Form öffnet sich, und der Behälter kommt heraus. Der überschüssige Kunststoff, der an der Quetschnaht herausgedrückt wurde (der Grat), wird abgetrennt und recycelt.
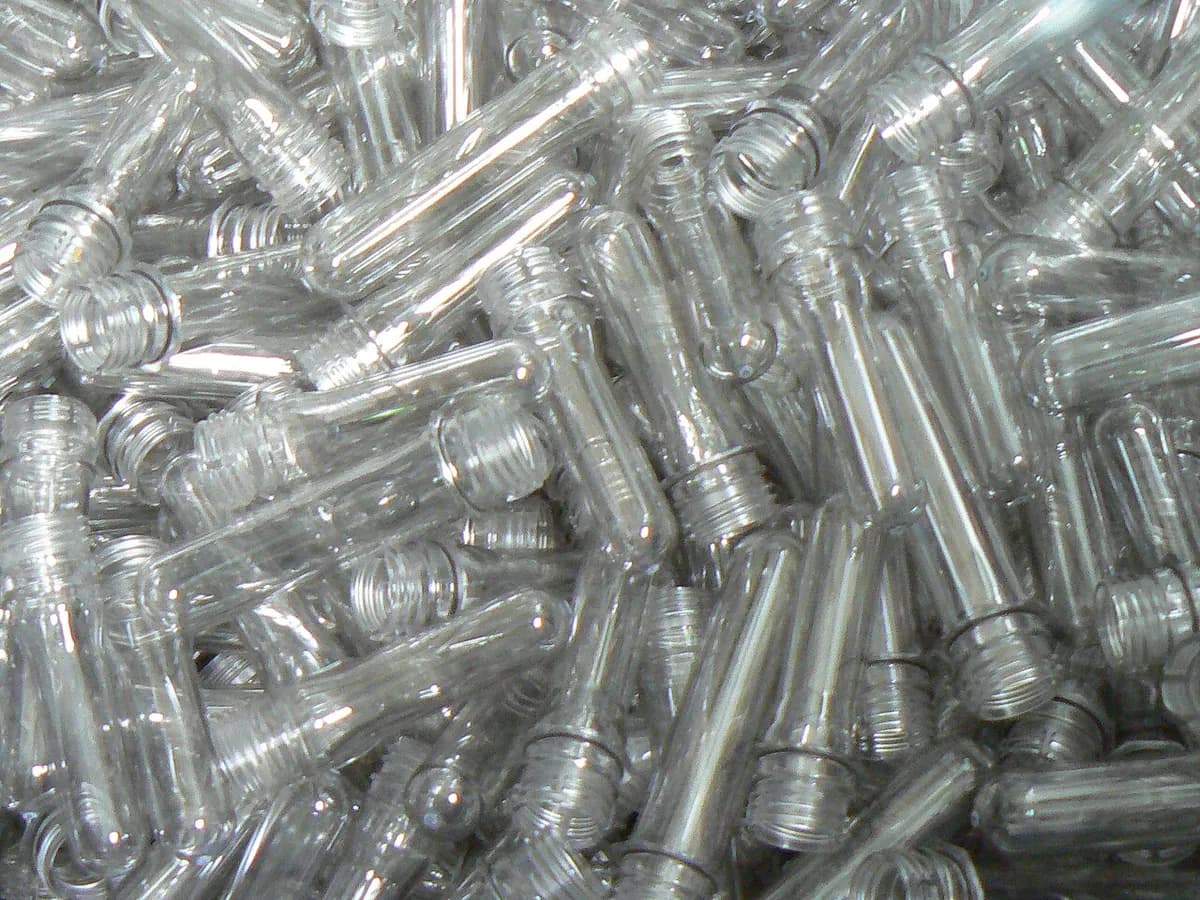
Einen Vorformling spritzen. Das Spritzblasformen beginnt mit einem Vorformling (Preform): einem kleinen, dickwandigen Reagenzglas, das um einen Kernstab gespritzt wird. Sein Gewindehals hat bereits die endgültige Form.
Strecken und blasen. Der warme Vorformling kommt in die Flaschenform. Bei PET-Getränkeflaschen drückt ihn zuerst ein Reckstab nach unten, dann bläst Luft mit bis zu etwa 40 bar ihn auf. Das nennt man Streckblasformen.
Entformen. Die Form öffnet sich, und die Flasche kommt ohne abzutrennenden Grat heraus. In der Mitte des Bodens bleibt ein kleiner Anspritzpunkt.
Viele PET-Flaschen entstehen in zwei getrennten Schritten: Die Vorformlinge werden in einem Werk gespritzt, dann mit Infrarotlampen wieder erwärmt und nahe der Abfüllanlage geblasen.
Wichtige Fakten
- Werkstoffe
- Polyethylen (HDPE) und Polypropylen für das Extrusionsblasformen; PET für Getränkeflaschen im Streckblasformen; auch PVC und Polycarbonat
- Typische Teile
- Flaschen, Kanister, Kraftstofftanks, Gießkannen, Luftkanäle, Fässer
- Bauteilgröße
- Von Tablettenflaschen mit wenigen Millilitern bis zu Tanks mit etwa 1.000 Litern (Extrusion)
- Präzision
- Außenform meist innerhalb von etwa ±0,3 bis ±0,5 mm; Hälse enger; die Wanddicke schwankt von Stelle zu Stelle
- Oberfläche
- Außen glatt oder strukturiert, von der Form übernommen; innen berührt nie ein Werkzeug
- Geeignete Losgröße
- Zehntausende bis viele Millionen Teile
- Werkzeug- und Maschinenkosten
- Formen sind billiger als Spritzgussformen, weil die Drücke niedrig sind (oft Aluminium, einige tausend bis zehntausende Dollar); Maschinen von zehntausenden bis Millionen Dollar für schnelle PET-Linien
- Geschwindigkeit
- Kleine Flaschen alle paar Sekunden pro Kavität, große Tanks einige Minuten; große PET-Maschinen fertigen zehntausende Flaschen pro Stunde
Stärken und Grenzen
Stärken
- Der praktische Weg, einteilige Hohlbehälter schnell herzustellen
- Formen kosten weniger als Spritzgussformen
- Leicht, dünne Wände und sehr hoher Ausstoß
- Hohle Griffe, Tanks und ungewöhnliche Formen möglich (Extrusion)
Grenzen
- Nur Hohlteile; die Wanddicke lässt sich schwer genau steuern
- Das Extrusionsblasformen hinterlässt Grat zum Abtrennen und eine Quetschnaht
- Die Innenform wird nicht kontrolliert; keine scharfen inneren Merkmale
- Spritz- und Streckblasformen brauchen zusätzlich eine Vorformlingsform, eignen sich also für hohe Stückzahlen
Wo es eingesetzt wird
- GetränkePET-Wasser- und Limonadenflaschen
- HaushaltWaschmittel- und Shampooflaschen, Gießkannen
- AutomobilbauKraftstofftanks, Luftkanäle, Scheibenwasserbehälter
- Medizin und PharmaTablettenflaschen, Augentropfenfläschchen
- IndustrieKanister, Fässer, Großbehälter mit 1.000 Litern
So erkennen Sie es
- Extrusionsblasformen: eine erhabene Linie oder Narbe quer über den Boden (die Quetschnaht) und eine Trennlinie an beiden Seiten entlang.
- Hohle Griffe, die Teil des Behälters sind, wie bei Milchkannen und Kanistern.
- Spritz- oder Streckblasformen: ein kleiner Punkt genau in der Mitte des Bodens (der Anguss) und keine Quetschnaht.
- PET-Flaschen: ein dicker, scharf geformter Hals mit einem Ring unter dem Gewinde, über einem dünnen, gestreckten Körper.
Im Vergleich mit
Ansehen
Spectra Packaging · Vorformling, Formschließen, Blasen und Entgraten, Schritt für Schritt
PLASTOTECH · Wie ein Vorformling auf einem Kernstab gespritzt und dann geblasen wird
Sidel · Ein PET-Vorformling, der zu einer Flasche gestreckt und geblasen wird
Bekum Group · Eine große Extrusionsblasformmaschine bei der Arbeit
Echte Fotos ansehen
- Wikipedia: Blasformen — wie Extrusions-, Spritz- und Streckblasformen funktionieren; wenige Fotos
- Fotosuche auf Wikimedia Commons
- Wikimedia Commons: PET-Vorformlinge — die reagenzglasförmigen Vorformlinge vor dem Blasen
Merken
- Beim Blasformen wird heißer Kunststoff in einer kalten Form aufgeblasen, um Hohlteile zu erzeugen.
- Das Extrusionsblasformen beginnt mit einem hängenden Schlauch und hinterlässt Grat; das Spritzblasformen beginnt mit einem gespritzten Vorformling und hinterlässt keinen.
- PET-Getränkeflaschen werden aus Vorformlingen gestreckt und geblasen, zehntausende pro Stunde.
Mehr in Formen von Kunststoffen und Gummi
Alle 100 Verfahren
 2.1ShortSpritzgießenSchmelze, in eine geschlossene Stahlform gepresstLektion öffnen
 2.2Umspritzen und Zweikomponenten-SpritzgussEin zweiter Kunststoff, auf den ersten gespritztLektion öffnen
 2.4ThermoformenErwärmte Platte, auf eine Form gesaugtLektion öffnen
 2.5RotationsformenPulver beschichtet eine heiße, rotierende FormLektion öffnen
 2.6Formpressen (SMC, BMC, Gummi)Eine Füllmenge, in einer heißen Form gepresst und ausgehärtetLektion öffnen
 2.7KalandrierenMasse, zwischen Walzen zur Bahn gepresstLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.