

Formen von Kunststoffen und Gummi
Kunststoffe und Gummi werden im weichen Zustand geformt und dann dazu gebracht, diese Form zu halten. Jedes Verfahren in diesem Kapitel macht das Material durch Wärme weich, presst es gegen eine Form oder zwischen Walzen und fixiert es dann durch Abkühlen (Thermoplaste) oder durch chemische Aushärtung (Gummi und Duroplaste). Zusammen erzeugen sie die meisten Kunststoff- und Gummigegenstände, die Sie täglich anfassen.
Die große Idee
Denken Sie an Plätzchen mit Ausstechform im Vergleich zum Waffeleisen: Der Teig ist derselbe, aber wie Sie ihn pressen, bestimmt die Form. Hier ist der „Teig“ ein Polymer (ein Material aus sehr langen Kettenmolekülen), und die Verfahren unterscheiden sich darin, wie sie es in Form drücken: unter hohem Druck eingespritzt, mit Luft aufgeblasen, auf eine Form gesaugt, in einer drehenden Form gewälzt, in einer Presse gequetscht oder zwischen Walzen flachgedrückt. Endlose Profile, Rohre und Folien, die durch ein Werkzeug gepresst werden, sind ebenfalls zentral für Kunststoffe; sie werden in Lektion 3.3 Strangpressen behandelt.
Die 7 Verfahren in diesem Kapitel
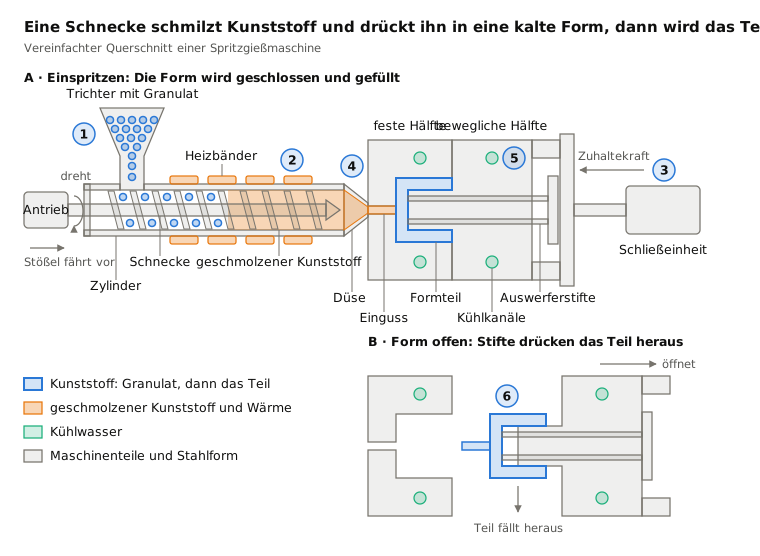
 2.1ShortSpritzgießenSchmelze, in eine geschlossene Stahlform gepresstLektion öffnen
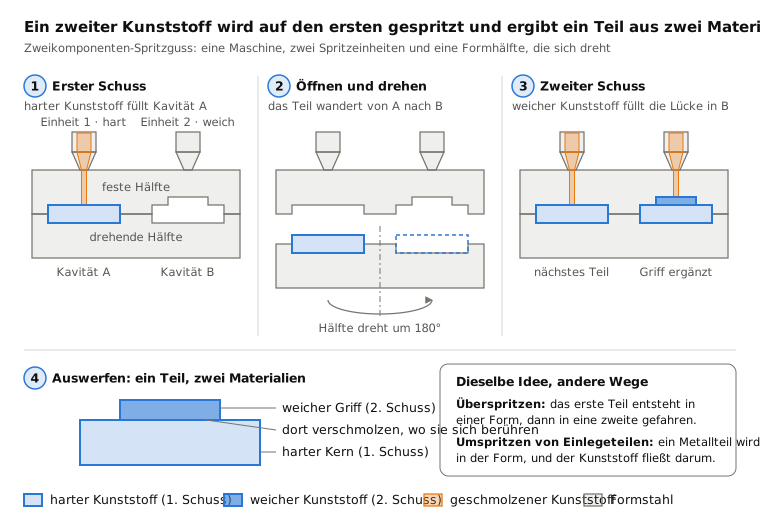
 2.2Umspritzen und Zweikomponenten-SpritzgussEin zweiter Kunststoff, auf den ersten gespritztLektion öffnen
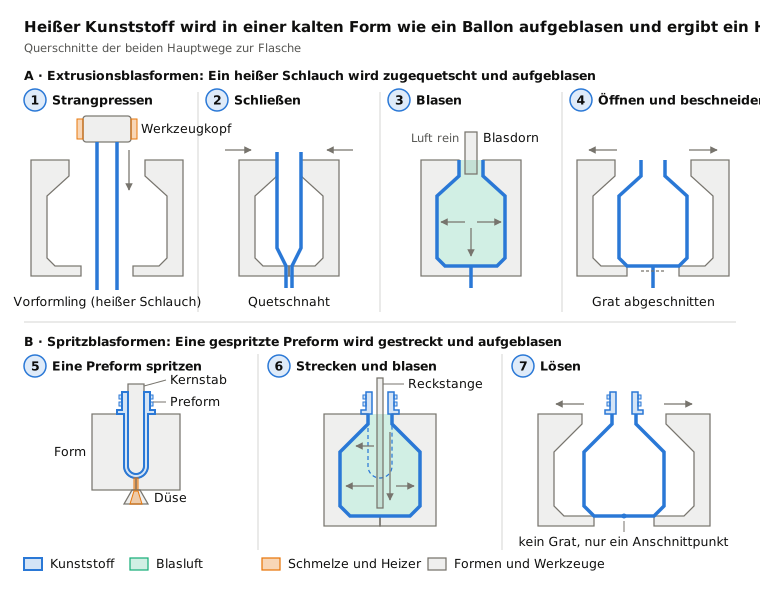
 2.3Blasformen (Extrusions- und Spritzblasformen)Heißer Schlauch oder Vorformling, in einer Form aufgeblasenLektion öffnen
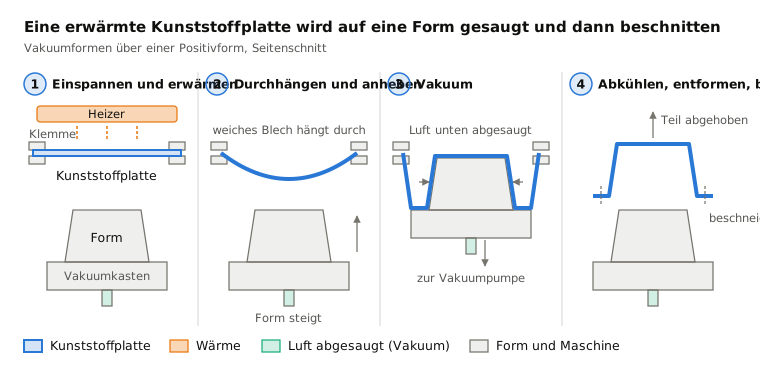
 2.4ThermoformenErwärmte Platte, auf eine Form gesaugtLektion öffnen
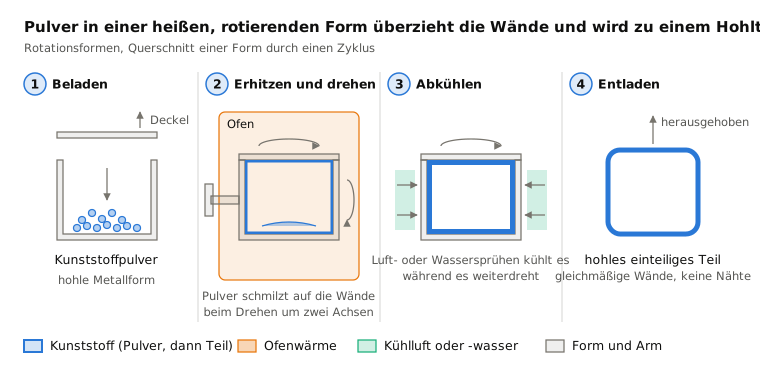
 2.5RotationsformenPulver beschichtet eine heiße, rotierende FormLektion öffnen
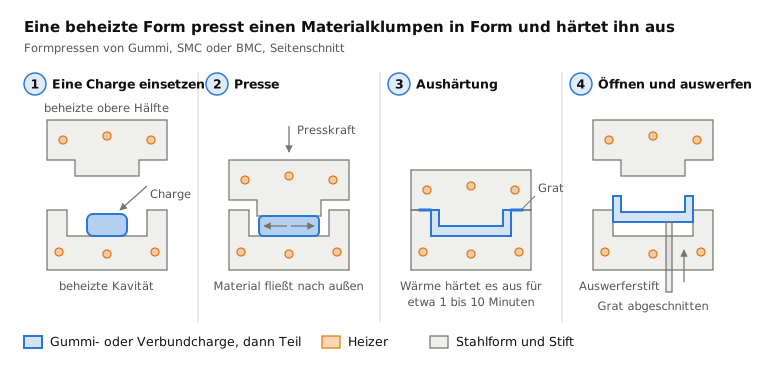
 2.6Formpressen (SMC, BMC, Gummi)Eine Füllmenge, in einer heißen Form gepresst und ausgehärtetLektion öffnen
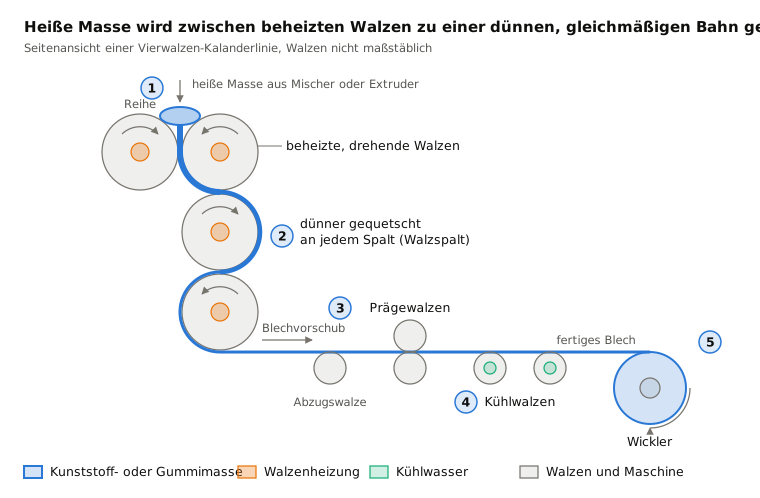
 2.7KalandrierenMasse, zwischen Walzen zur Bahn gepresstLektion öffnen
Im direkten Vergleich
| Verfahren | In einer Zeile | Am besten für | Losgröße | Präzision |
|---|---|---|---|---|
| 2.1Spritzgießen | Schmelze, in eine geschlossene Stahlform gepresst | Komplexe massive Teile | Tausende bis Millionen | Etwa ±0,05–0,1 mm |
| 2.2Umspritzen und Zweikomponenten-Spritzguss | Ein zweiter Kunststoff, auf den ersten gespritzt | Weiche Griffe, Dichtungen, zweifarbige Teile | Zehntausende bis Millionen | Wie beim Spritzgießen |
| 2.3Blasformen (Extrusions- und Spritzblasformen) | Heißer Schlauch oder Vorformling, in einer Form aufgeblasen | Flaschen, Tanks, Hohlteile | Zehntausende bis Millionen | Etwa ±0,3–0,5 mm |
| 2.4Thermoformen | Erwärmte Platte, auf eine Form gesaugt | Schalen, Becher, Verkleidungen, große Paneele | Einige bis Millionen | Etwa ±0,5 mm |
| 2.5Rotationsformen | Pulver beschichtet eine heiße, rotierende Form | Große Hohlteile: Tanks, Kajaks | Zehn bis Tausende | Etwa ±1 mm |
| 2.6Formpressen (SMC, BMC, Gummi) | Eine Füllmenge, in einer heißen Form gepresst und ausgehärtet | Gummidichtungen, Verbundpaneele | Hunderte bis Hunderttausende | Etwa ±0,1–0,3 mm |
| 2.7Kalandrieren | Masse, zwischen Walzen zur Bahn gepresst | Vinylfolie, Bodenbeläge, Gummibahnen | Sehr lange Serien | Sehr gleichmäßige Dicke |
So wählen Sie innerhalb dieser Familie
- Massives, detailreiches Teil in hohen Stückzahlen: Spritzgießen; ergänzen Sie Überspritzen, wenn es einen weichen Griff oder eine zweite Farbe braucht.
- Hohlteil: Blasformen für Flaschen und mittelgroße Behälter bei hohen Stückzahlen; Rotationsformen für sehr große Hohlteile oder kleine Serien.
- Dünne offene Schale oder große Platte, oder eine kleine Serie: Thermoformen, weil die Formen günstig sind.
- Gummi oder faserverstärkter Duroplast: Formpressen, da diese Materialien durch Aushärten fest werden, nicht durch Abkühlen.
- Flache Bahnen oder Folie kilometerweise: Kalandrieren für PVC und Gummi; Strangpressen (Lektion 3.3) für die meisten anderen Kunststoffe.
Schlüsselbegriffe
- Polymer
- ein Material aus sehr langen Kettenmolekülen, etwa Kunststoffe und Gummi.
- Thermoplast
- ein Kunststoff, der beim Erwärmen weich wird und beim Abkühlen hart, immer wieder.
- Duroplast
- ein Material, das durch eine chemische Reaktion dauerhaft aushärtet und sich nicht wieder aufschmelzen lässt.
- Aushärten (Vulkanisieren bei Gummi)
- die chemische Vernetzung, die einen Duroplast oder Gummi fest macht.
- Formhohlraum
- der Hohlraum in einer Form, der die Gestalt des Teils hat.
- Teilungsebene
- die Linie an einem Teil, wo die Formhälften aufeinandertrafen.
- Grat
- ein dünner Film aus überschüssigem Material, der an der Teilungsebene herausgepresst wird und meist abgeschnitten wird.
- Formschräge
- eine leichte Verjüngung der Teilewände, damit das Teil aus der Form gleiten kann.
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.