

Rotationsformen
Pulver beschichtet eine heiße, rotierende Form
Beim Rotationsformen (Rotationsgießen) kommt Kunststoffpulver in eine hohle Metallform, die dann erhitzt und dabei langsam um zwei Achsen gedreht wird. Das schmelzende Pulver überzieht die Innenwände gleichmäßig, wie Schokolade das Innere einer Eierform. Wassertanks, Kajaks und Spielplatzrutschen entstehen so, oft in einem nahtlosen Stück.
So funktioniert es
Laden. Eine abgemessene Menge Kunststoffpulver (oder flüssiger Kunststoff) wird in eine Hälfte einer dünnen Metallform gefüllt, und die Form wird geschlossen. Das Pulvergewicht bestimmt die Wanddicke.
Erhitzen und drehen. Die Form fährt in einen Ofen, typischerweise mit etwa 250–400 °C, und dreht sich langsam um zwei Achsen zugleich. Das Pulver rollt über die heißen Wände, schmilzt und haftet Schicht für Schicht daran.
Kühlen. Die Form verlässt den Ofen und dreht sich weiter, während Ventilatoren oder ein Wassernebel sie kühlen. Der Kunststoff erstarrt zu einer gleichmäßigen Schale.
Entnehmen. Die Form öffnet sich, und das hohle Teil wird herausgehoben. Maschinen tragen oft mehrere Formen an Armen, sodass eine gefüllt wird, während eine zweite heizt und eine dritte kühlt.
Es ist kein Druck im Spiel, daher können die Formen aus dünnem Blech oder Aluminiumguss bestehen, und das Teil hat sehr wenig Eigenspannung.
Wichtige Fakten
- Werkstoffe
- Meist Polyethylenpulver; auch Polypropylen, Nylon und PVC (als flüssige Paste)
- Typische Teile
- Wasser- und Kraftstofftanks, Kajaks, Spielplatzrutschen, Leitplanken, Verkehrskegel, große Behälter
- Bauteilgröße
- Von wenigen Litern bis zu Tanks mit Zehntausenden Litern
- Präzision
- Locker: typischerweise etwa ±1 mm oder mehr bei größeren Teilen, weil der Kunststoff frei schwindet
- Oberfläche
- Außen kopiert die Form; die Innenseite ist rauer und berührt nie ein Werkzeug
- Geeignete Losgröße
- Zehn bis Tausende Teile pro Jahr und Form
- Werkzeug- und Maschinenkosten
- Formen von einigen Tausend bis Zehntausenden Dollar; Maschinen von Zehntausenden bis mehreren Hunderttausend Dollar
- Geschwindigkeit
- Langsam: typischerweise 20–90 Minuten pro Zyklus, je nach Größe und Wanddicke
Stärken und Grenzen
Stärken
- Sehr große Hohlteile in einem nahtlosen Stück
- Günstige, einfache Formen; geringes Risiko bei kleinen Serien
- Gleichmäßige Wände mit dicken, festen Ecken
- Fast keine Eigenspannungen; Metalleinleger und Doppelwände sind möglich
Grenzen
- Lange Zyklen, daher sind die Kosten pro Teil bei hohen Stückzahlen höher
- Nur wenige Kunststoffe eignen sich gut; meist Polyethylen
- Die Präzision ist gering und feine Details werden weich
- Die Wanddicke kann von Stelle zu Stelle nicht stark variieren
Wo es eingesetzt wird
- Wasser und ChemikalienRegenwassertanks, Klärgruben, Chemiebehälter
- FreizeitKajaks, Kanus, Kühlboxen
- SpielplätzeRutschen, Tunnel, Spielwände
- Straße und SicherheitLeitplanken, Verkehrskegel, Poller
- Industrie und LandwirtschaftGroße Behälter, Trichter, Kraftstofftanks für Maschinen
So erkennen Sie es
- Ein großes Hohlteil ohne Naht und mit gleichmäßig dicken Wänden, oft 3–10 mm.
- Gerundete, etwas dickere Ecken und eine matte, leicht orangenhautartige Oberfläche.
- Eine raue Innenfläche, die nie von einem Werkzeug berührt wurde.
- Ein kleines Loch oder ein Stopfen für das Entlüftungsrohr, damit Luft in die Form und aus ihr heraus kann.
Im Vergleich mit
Ansehen
Joseph Whitaker DT · Eine einfache Erklärung im Stil einer Unterrichtsstunde
RotationalMolders · Eine Kamera in der rotierenden Form zeigt, wie das Pulver auf den Wänden schmilzt
Ecosure · Der ganze Prozess, Schritt für Schritt in einer Fabrik
Skill Footage · Ungeschnittenes Fabrikmaterial vom Formen großer Wassertanks
Echte Fotos ansehen
- Wikipedia: Rotationsformen — Fotos von Maschinen und Teilen, mit Prozessdiagramm
- Fotosuche auf Wikimedia Commons
Merken
- Pulver einfüllen, unter Drehung um zwei Achsen erhitzen, abkühlen, öffnen: ein Hohlteil ohne Naht.
- Kein Druck bedeutet günstige Formen und riesige Teile, aber langsame Zyklen.
- Am besten für große, robuste Hohlkörper in Stückzahlen von einigen Dutzend bis Tausenden.
Mehr in Formen von Kunststoffen und Gummi
Alle 100 Verfahren
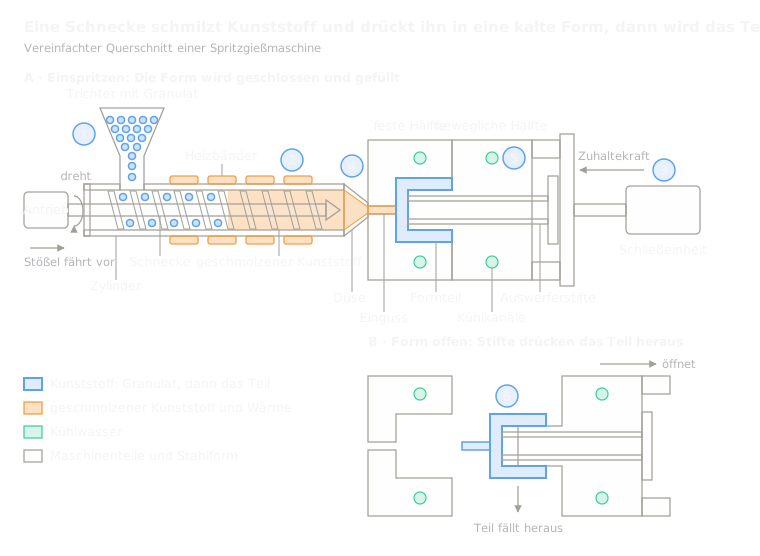 2.1ShortSpritzgießenSchmelze, in eine geschlossene Stahlform gepresstLektion öffnen
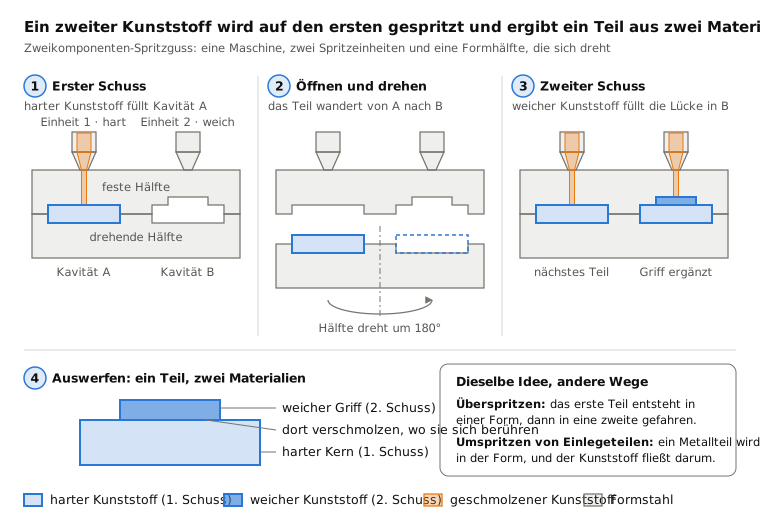
 2.2Umspritzen und Zweikomponenten-SpritzgussEin zweiter Kunststoff, auf den ersten gespritztLektion öffnen
 2.3Blasformen (Extrusions- und Spritzblasformen)Heißer Schlauch oder Vorformling, in einer Form aufgeblasenLektion öffnen
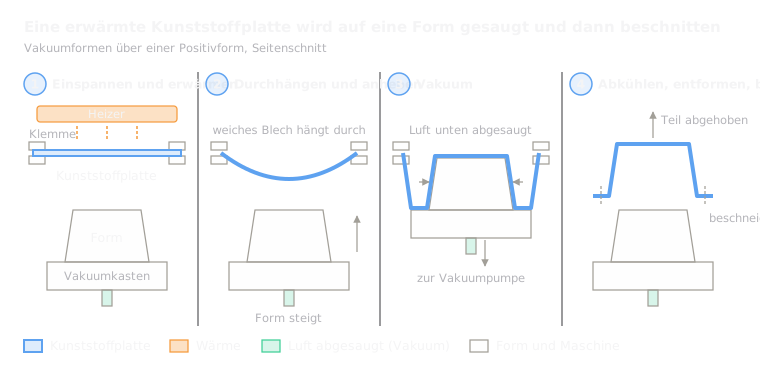 2.4ThermoformenErwärmte Platte, auf eine Form gesaugtLektion öffnen
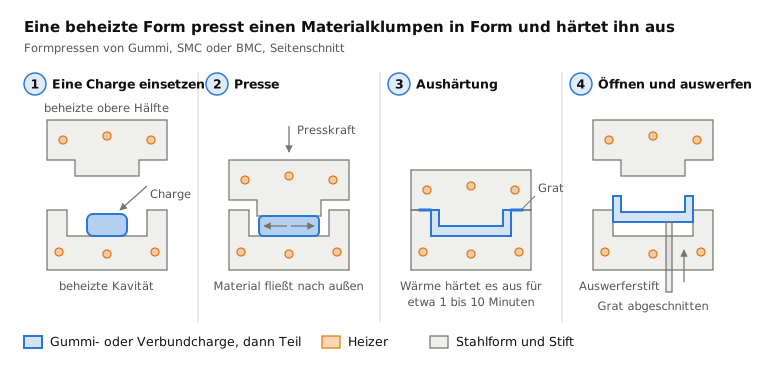
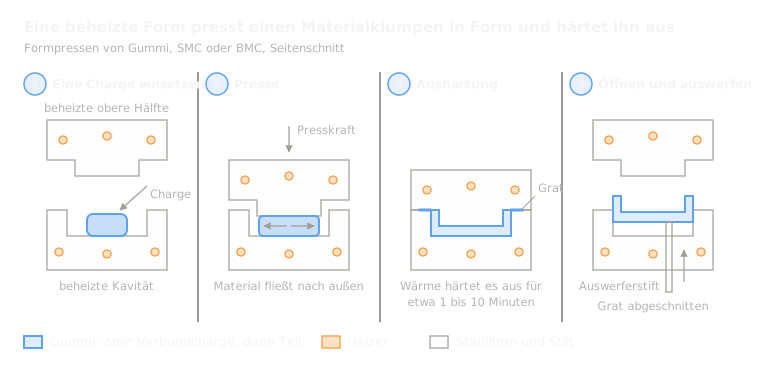 2.6Formpressen (SMC, BMC, Gummi)Eine Füllmenge, in einer heißen Form gepresst und ausgehärtetLektion öffnen
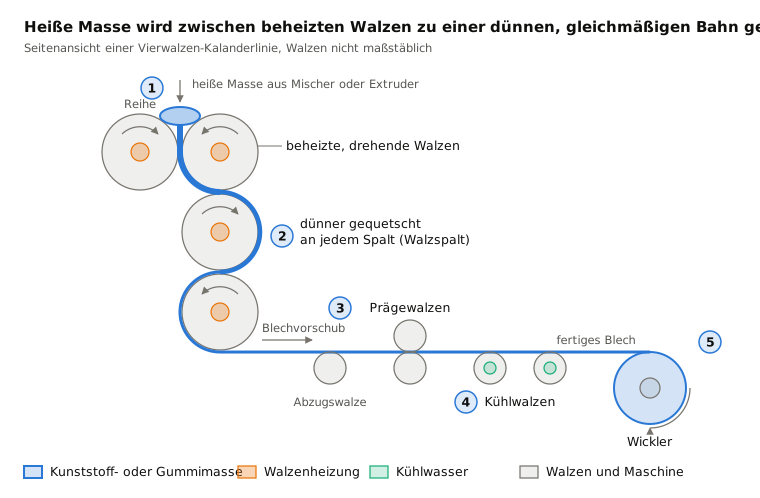
 2.7KalandrierenMasse, zwischen Walzen zur Bahn gepresstLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.