

Spritzgießen
Schmelze, in eine geschlossene Stahlform gepresst
Beim Spritzgießen wird Kunststoffgranulat geschmolzen und die Schmelze in eine geschlossene Stahlform gepresst, wo sie zu einem fertigen Teil abkühlt. Flaschenverschlüsse, Spielzeugbausteine, Handyhüllen und Autoarmaturenbretter entstehen alle so. Sobald die Form existiert, kostet jedes weitere Teil sehr wenig, weshalb die meisten Kunststoffgegenstände um Sie herum spritzgegossen sind.
Spritzgießen in einer Minute, von MecMade
So funktioniert es
Zuführen. Kunststoffgranulat (rohe Kunststoffkörner von einigen Millimetern Größe) fällt aus dem Trichter in den Zylinder, ein beheiztes Stahlrohr.
Schmelzen. Eine drehende Schnecke zieht das Granulat nach vorn. Reibung der Schnecke und Wärme der Heizbänder schmelzen es, und die Schmelze sammelt sich vor der Schneckenspitze.
Zuhalten. Die Schließeinheit schließt die beiden Formhälften und hält sie mit zehn bis tausenden Tonnen Kraft zu. Das verhindert, dass Schmelze an der Trennebene (der Fuge zwischen den Hälften) austritt.
Einspritzen und nachdrücken. Die Schnecke hört auf zu drehen und fährt wie ein Kolben nach vorn. Schmelze schießt durch die Düse und den Angusskanal (den Zuführkanal) in die Kavität (den teilförmigen Hohlraum). Die Schnecke drückt weiter, um zusätzlichen Kunststoff nachzudrücken, während das Teil schrumpft.
Kühlen. Wasser, das durch Kanäle im Stahl strömt, führt die Wärme ab, bis das Teil fest ist. Das ist meist der längste Schritt. Währenddessen dreht sich die Schnecke wieder, um den nächsten Schuss vorzubereiten.
Öffnen und auswerfen. Die bewegliche Hälfte fährt zurück. Auswerferstifte drücken das Teil samt Anguss vom Kern (der Stahlerhebung, die die Innenseite formt). Die Form schließt, und der Zyklus wiederholt sich.
Wichtige Fakten
- Werkstoffe
- Thermoplaste (Kunststoffe, die bei jedem Erwärmen weich werden) wie Polypropylen, ABS, Nylon und Polycarbonat; auch einige Duroplaste und Flüssigsilikon
- Typische Teile
- Verschlüsse, Spielzeugbausteine, Elektronikgehäuse, Autoinnenraumteile, Spritzen, Kämme
- Bauteilgröße
- Von unter einem Gramm bis zu Autostoßfängern von mehreren Kilogramm
- Präzision
- Meist etwa ±0,05 bis ±0,1 mm; enger bei kleinen Präzisionsteilen
- Oberfläche
- Kopiert die Form: von Spiegelglanz bis zu lederartiger Struktur, ohne Nacharbeit
- Geeignete Losgröße
- Tausende bis Millionen identischer Teile
- Werkzeug- und Maschinenkosten
- Formen von einigen tausend Dollar (einfach, Aluminium) bis weit über 100.000 Dollar (groß, viele Kavitäten, gehärteter Stahl); Maschinen von zehntausenden bis über eine Million Dollar
- Geschwindigkeit
- Meist 10–60 s pro Zyklus; dünne Verschlüsse in wenigen Sekunden, oft viele Teile pro Schuss
Stärken und Grenzen
Stärken
- Sehr niedrige Kosten pro Teil, sobald die Form bezahlt ist
- Schnell, automatisiert und gut reproduzierbar
- Komplexe Formen, Schnappverbindungen, Gewinde und feine Details in einem Schuss
- Riesige Auswahl an Kunststoffen, Farben und Strukturen
Grenzen
- Die Form ist teuer und braucht oft Wochen zur Herstellung
- Eine Konstruktionsänderung bedeutet, die Stahlform zu überarbeiten oder neu zu bauen
- Die Wände müssen recht dünn und gleichmäßig sein (oft etwa 1–4 mm), sonst verziehen sich Teile und zeigen Einfallstellen (kleine Dellen über dicken Stellen)
- Hinterschneidungen (Merkmale, die das Teil in der Form verriegeln würden) brauchen verschiebbare Formteile, die Kosten verursachen
Wo es eingesetzt wird
- VerpackungFlaschenverschlüsse, Deckel, dünnwandige Lebensmittelbecher
- KonsumgüterSpielzeugbausteine, Küchenhelfer, Gerätegehäuse
- AutomobilbauArmaturenbretter, Türverkleidungen, Stoßfänger, Leuchtengehäuse, Clips
- MedizinSpritzen, Pipettenspitzen, Inhalatorgehäuse
- ElektronikHandy- und Laptopgehäuse, Steckverbinder, Tasten und Knöpfe
So erkennen Sie es
- Eine feine Linie um das Teil, wo die beiden Formhälften aufeinandertrafen (die Trennlinie).
- Kleine runde Spuren, leicht erhaben oder vertieft, von Auswerferstiften auf der verdeckten Seite.
- Ein kleiner Nippel oder eine Narbe, wo der Kunststoff eintrat (die Anschnittmarke).
- Dünne Wände gleichmäßiger Dicke mit Rippen (dünnen Versteifungswänden) und eingeformter Beschriftung wie einem Recyclingsymbol oder einem Datumsrad.
Im Vergleich mit
Ansehen
tronicarts · Die ganze Maschine und ein kompletter Zyklus als 3D-Animation
Autodesk · Eine fünfminütige Erklärung mit Geschichte und Alltagsbeispielen
ARBURGofficial · Eine echte Presse füllt bei hoher Geschwindigkeit 72 Kavitäten pro Schuss
Ian Collier (How It's Made excerpt) · Wie die Stahlform selbst bearbeitet und poliert wird
Echte Fotos ansehen
- Wikipedia: Spritzgießen — echte Formen, darunter eine LEGO-Steinform und eine Form mit Seitenschiebern
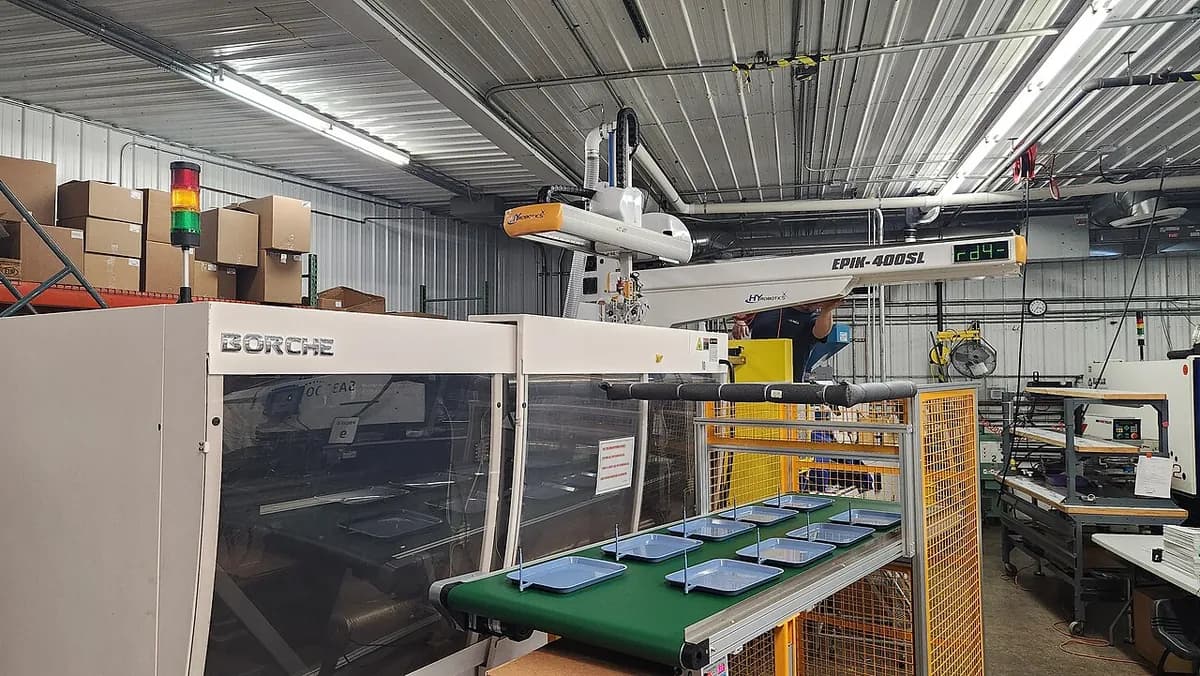
- Wikipedia: Spritzgießmaschine — eine offene Form in einer Presse und eine große Presse mit Roboter
- Fotosuche auf Wikimedia Commons
Merken
- Schmelzen, unter Druck einspritzen, abkühlen, auswerfen: ein Teil alle paar Sekunden bis zu einer Minute.
- Die Form ist der große Kostenfaktor und jedes Teil ist billig, daher lohnt es sich bei hohen Stückzahlen.
- Gute Konstruktionen nutzen dünne, gleichmäßige Wände, eine leichte Formschräge (Verjüngung) und möglichst wenige Hinterschneidungen.
Mehr in Formen von Kunststoffen und Gummi
Alle 100 Verfahren
 2.2Umspritzen und Zweikomponenten-SpritzgussEin zweiter Kunststoff, auf den ersten gespritztLektion öffnen
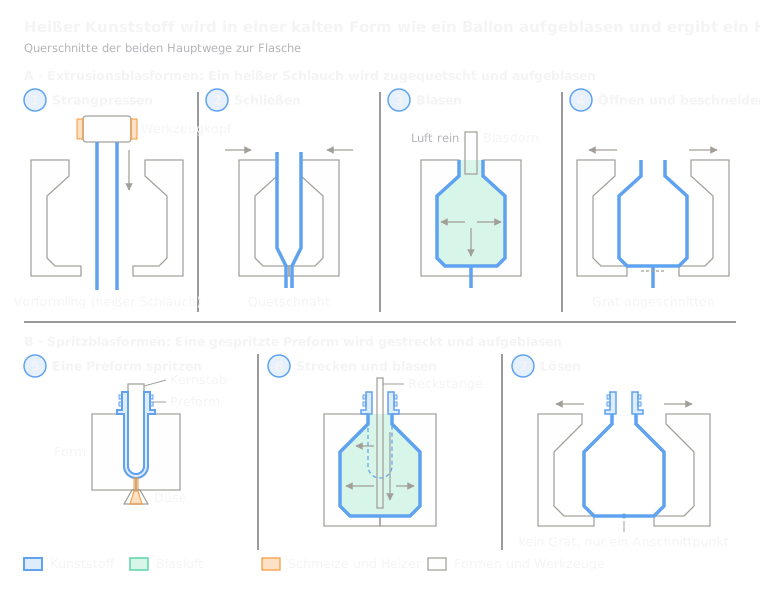 2.3Blasformen (Extrusions- und Spritzblasformen)Heißer Schlauch oder Vorformling, in einer Form aufgeblasenLektion öffnen
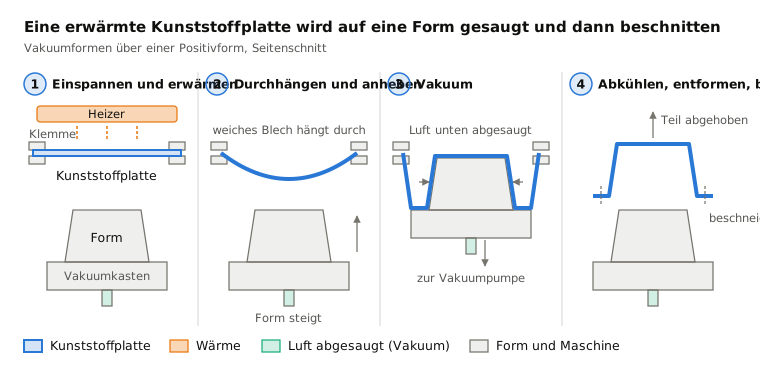
 2.4ThermoformenErwärmte Platte, auf eine Form gesaugtLektion öffnen
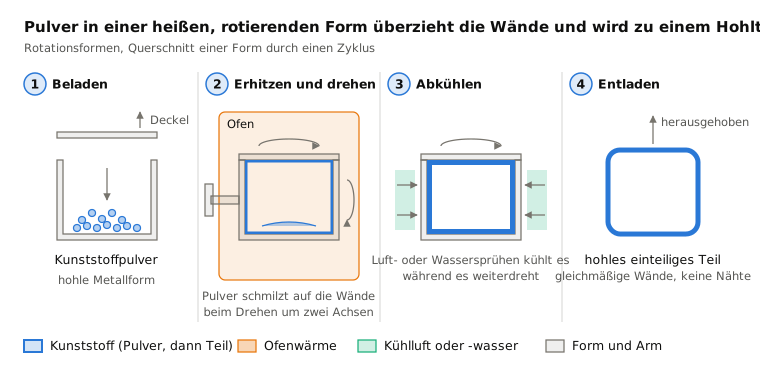
 2.5RotationsformenPulver beschichtet eine heiße, rotierende FormLektion öffnen
 2.6Formpressen (SMC, BMC, Gummi)Eine Füllmenge, in einer heißen Form gepresst und ausgehärtetLektion öffnen
 2.7KalandrierenMasse, zwischen Walzen zur Bahn gepresstLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.