

Druckguss
Metall, mit hohem Druck in eine Stahlform geschossen
Beim Druckguss wird geschmolzenes Metall mit hoher Geschwindigkeit und hohem Druck in eine gehärtete Stahlform, die Gießform, eingespritzt, die Sekunden später wieder öffnet. Laptop- und Handyrahmen, Automatikgetriebegehäuse und Türgriffe entstehen so. Es ist die schnellste Art, große Stückzahlen präziser, dünnwandiger Metallteile herzustellen.
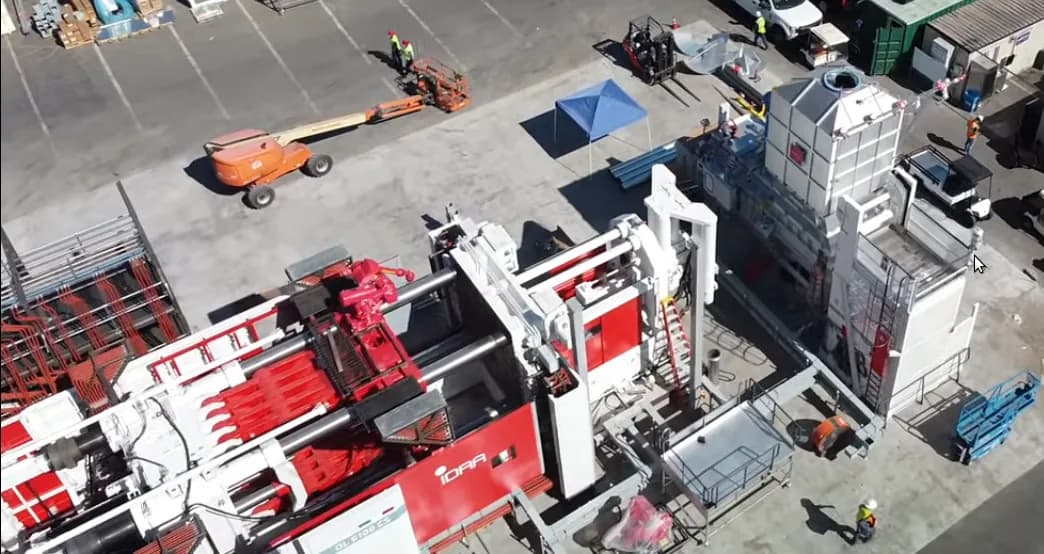
So funktioniert es
Die Form schließen und zuhalten. Die bewegliche Formhälfte wird gegen die feste gedrückt und von einer hydraulischen Zuhaltung gehalten. Die Zuhaltekraft beträgt meist hunderte bis tausende Tonnen, damit die Form unter Druck geschlossen bleibt.
Die Gießkammer füllen. Eine abgemessene Menge geschmolzenes Metall, meist Aluminium, wird in die Gießkammer (ein Stahlrohr, das in die Form führt) geschöpft. Das ist die Kaltkammermaschine; bei Zink hält eine Warmkammermaschine ihre Pumpe im geschmolzenen Metall versenkt.
Einspritzen. Der Kolben (ein hydraulischer Kolben) schießt das Metall in einem Bruchteil einer Sekunde in die Kavität und drückt dann mit hohem Druck weiter, oft mehrere hundert bar, um beim Schrumpfen Metall nachzuverdichten.
In der Form abkühlen. Wasser, das durch Kanäle im Stahl strömt, führt schnell Wärme ab. Dünne Teile sind innerhalb von Sekunden erstarrt.
Öffnen, auswerfen und entgraten. Die bewegliche Hälfte fährt zurück, und Auswerferstifte (Stahlstäbe) drücken das Gussstück heraus, meist in den Greifer eines Roboters. Die Angusskanäle, der übrig gebliebene Restkuchen (Biscuit) und dünner Grat (in die Trennfuge gepresstes Metall) werden in einer Presse abgetrennt.
Wichtige Fakten
- Werkstoffe
- Aluminium-, Zink- und Magnesiumlegierungen; etwas Messing. Kein Stahl, der für die Form zu heiß ist
- Typische Teile
- Motor- und Getriebegehäuse, Laptop- und Handyrahmen, Elektrowerkzeuggehäuse, Türgriffe, Armaturen, Spielzeugautos
- Bauteilgröße
- Von einigen Gramm (Zinkteile) bis zu ganzen Fahrzeugunterbauten von etwa 50 bis 100 kg in den größten Maschinen
- Präzision
- Etwa ±0,05 bis ±0,2 mm bei kleinen Merkmalen
- Oberfläche
- Glatt: Ra (mittlere Rauheit) etwa 1 bis 2,5 µm, bereit zum Lackieren oder Galvanisieren
- Geeignete Losgröße
- Zehntausende bis Millionen Teile
- Werkzeug- und Maschinenkosten
- Formen von zehntausenden bis über eine Million Dollar; Maschinen von hunderttausenden bis Millionen
- Geschwindigkeit
- Sekunden bis etwa zwei Minuten pro Schuss, je nach Teilegröße
Stärken und Grenzen
Stärken
- Sehr schnelle Zyklen, ideal für die Massenfertigung
- Dünne Wände, oft 1 bis 3 mm, und feine Details
- Präzise und glatt, braucht wenig Nachbearbeitung
- Teile können Augen, Rippen und Beschriftung in einem Schuss enthalten
Grenzen
- Formen sind sehr teuer, daher lohnen sich kleine Serien nicht
- Beschränkt auf niedriger schmelzende Metalle wie Aluminium, Zink und Magnesium
- Eingeschlossene Luft hinterlässt winzige Poren, daher lassen sich die meisten Teile nicht leicht wärmebehandeln oder schweißen
- Lange Vorlaufzeit, oft Monate, um eine Form zu konstruieren und zu bauen
Wo es eingesetzt wird
- AutomobilbauGetriebe- und Motorgehäuse, Halterungen, große einteilige Karosseriegussteile
- ElektronikLaptop- und Handyrahmen, Kühlkörper, Steckergehäuse
- KonsumgüterElektrowerkzeuggehäuse, Teile von Küchengeräten, Spielzeugautos
- BaubeschlägeTürgriffe, Schlösser, Armaturen (oft Zink, dann galvanisiert)
- BeleuchtungStraßenlaternengehäuse, LED-Kühlkörper
So erkennen Sie es
- Glatte, gleichmäßige Oberflächen und scharfe Details, oft lackiert oder verchromt.
- Kleine runde Spuren, leicht erhaben oder vertieft, wo die Auswerferstifte das Teil herausgedrückt haben.
- Eine dünne abgetrennte Linie an der Teilungsnaht, manchmal mit winzigen Gratresten.
- Dünne Wände, durch Rippen versteift, und runde Domen (Säulen) für Schrauben.
Im Vergleich mit
Ansehen
RCM Industries, Inc. · Der ganze Zyklus, erklärt von einem Druckgießer
Pedeo Hogedrukgieterij · Eine Aluminium-Gießzelle in der Produktion: Schöpfen, Schuss und Auswerfen
DyCast Specialties Corporation · Warmkammer-Zinkguss kleiner Teile, aus der Nähe
Bühler Group · Eine Riesenmaschine, die große Karosserieabschnitte in einem Schuss gießt
Echte Fotos ansehen
- Wikipedia: Druckguss — Warm- und Kaltkammermaschinen, Fotos offener Werkzeuge und einer laufenden Zelle
- Fotosuche auf Wikimedia Commons
Merken
- Das Metall wird mit hohem Druck hineingepresst, nicht per Schwerkraft gegossen.
- Teure Stahlformen lohnen sich nur bei hohen Stückzahlen.
- Schnelle, präzise, dünnwandige Teile, vor allem aus Aluminium, Zink und Magnesium.
Mehr in Gießen
Alle 100 Verfahren
 1.1ShortSandgussMetall wird in einen Hohlraum in verdichtetem Sand gegossen; der Sand wird anschließend weggebrochenLektion öffnen
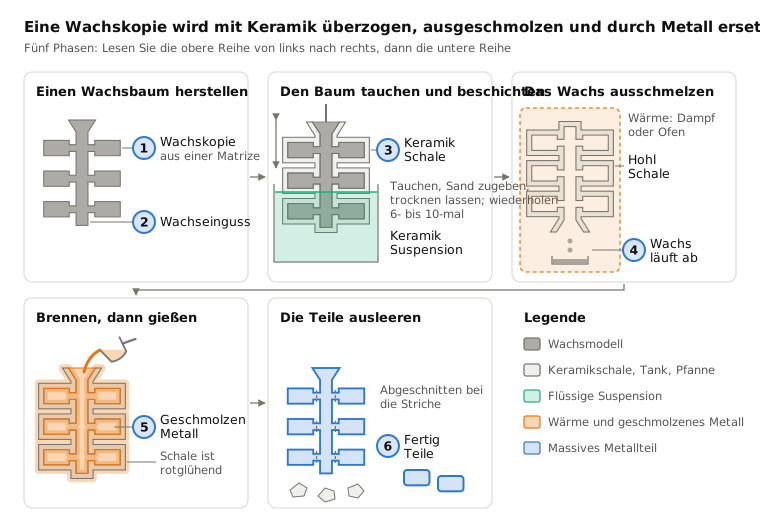
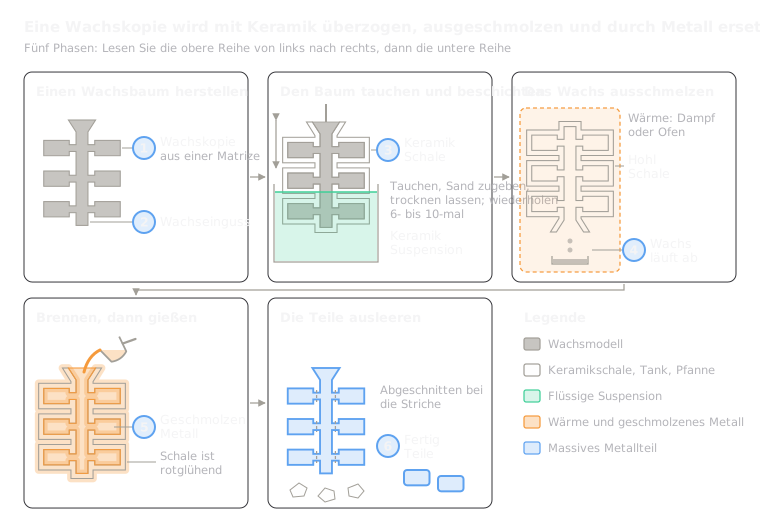 1.2Feinguss (Wachsausschmelzverfahren)Wachskopie mit Keramik überzogen, ausgeschmolzen, dann mit Metall gefülltLektion öffnen
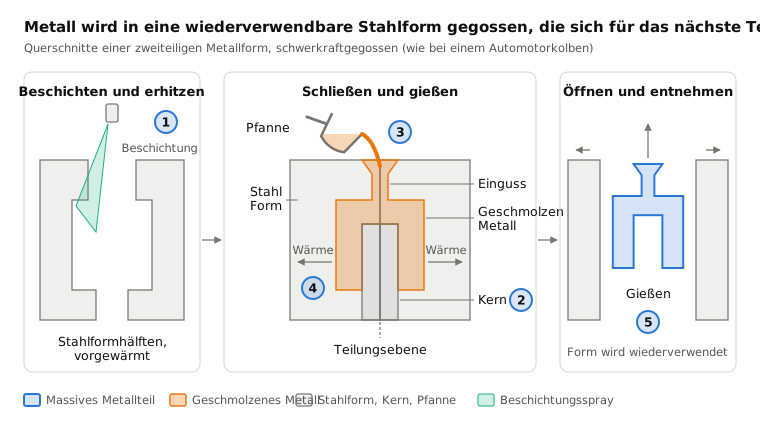
 1.3KokillengussMetall, per Schwerkraft in eine wiederverwendbare Stahlform gegossenLektion öffnen
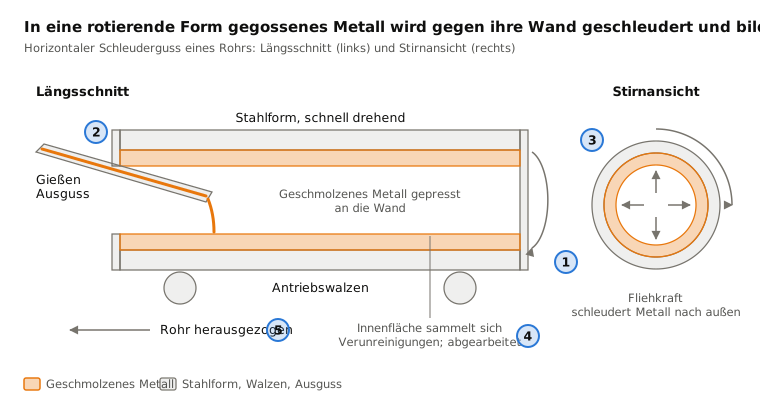
 1.5SchleudergussMetall, gegen die Wand einer rotierenden Form geschleudertLektion öffnen
 1.6Vollformgießen (Lost-Foam-Verfahren)Metall, auf eine in losem Sand vergrabene Schaumkopie gegossenLektion öffnen
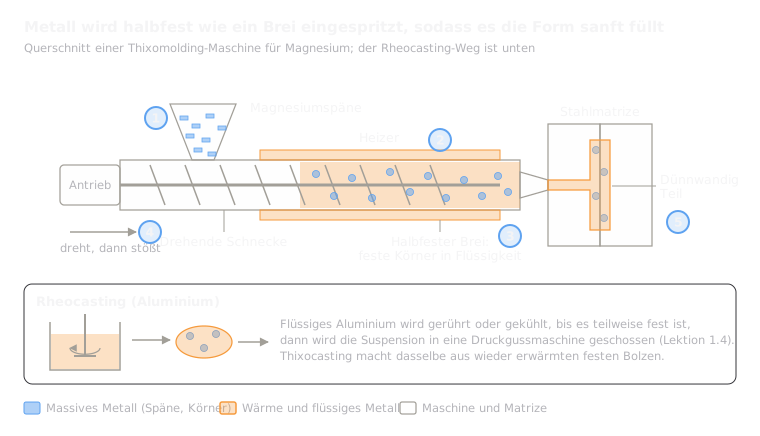 1.7Halbfestes Gießen (Thixomolding und Rheocasting)Ein halbfester Metallbrei wird in eine Stahlform gespritztLektion öffnen
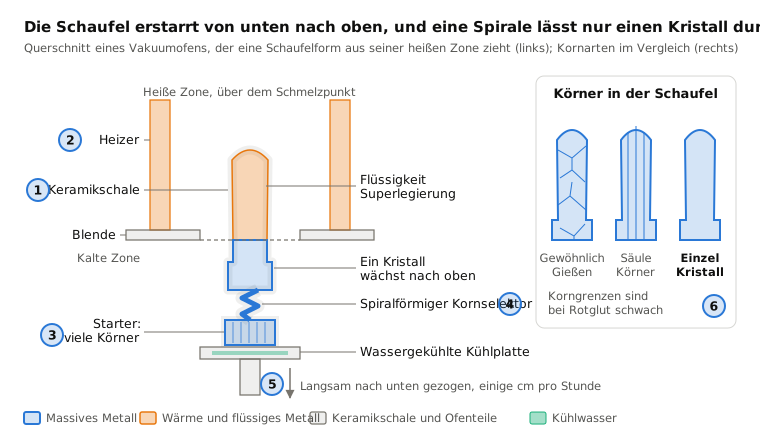
 1.8Einkristallguss (Turbinenschaufeln)Langsames Erstarren von einem Ende aus lässt das Teil als ein einziger Kristall wachsenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.