

Kokillenguss
Metall, per Schwerkraft in eine wiederverwendbare Stahlform gegossen
Beim Kokillenguss wird geschmolzenes Metall, meist per Schwerkraft, in eine Form aus Stahl oder Gusseisen gegossen, die tausende Male geöffnet und wiederverwendet wird. Autokolben und viele Aluminiumräder und Zylinderköpfe entstehen so. Es liegt zwischen Sandguss und Druckguss: bessere Teile als Sand, viel günstigere Werkzeuge als Druckguss.
So funktioniert es
Die Form beschichten und vorwärmen. Die zwei Stahlhälften werden mit einer dünnen Keramikschicht besprüht, die sie schützt und das Abkühlen verlangsamt. Sie werden heiß gehalten, meist um 200 bis 400 °C, damit das Metall nicht zu früh erstarrt.
Die Kerne setzen und schließen. Kerne (Einsätze, die Löcher und Hohlräume formen) werden eingesetzt. Sie können aus Stahl sein und nach jedem Zyklus gezogen werden, oder aus Sand und später ausgeschlagen. Die Hälften werden entlang der Teilungsebene zusammengespannt.
Gießen. Geschmolzenes Metall, meist Aluminium, wird aus einer Pfanne in den Einguss gegossen. Die Schwerkraft füllt die Kavität; manche Maschinen kippen die Form, um sie sanft zu füllen, und Niederdruckmaschinen drücken das Metall von unten hinein.
In der Form abkühlen lassen. Der Stahl zieht schnell Wärme ab, sodass das Metall in etwa einer bis einigen Minuten erstarrt. Schnelles Abkühlen ergibt feine Körner (kleine Kristalle) und festeres Metall als beim Sandguss.
Öffnen und das Gussstück entnehmen. Die Hälften öffnen sich, die Kerne werden gezogen, und das Gussstück wird herausgehoben. Der Einguss wird abgetrennt, und die Form ist bereit für den nächsten Zyklus.
Wichtige Fakten
- Werkstoffe
- Meist Aluminium- und Magnesiumlegierungen, auch Kupferlegierungen (Messing, Bronze) und etwas Gusseisen
- Typische Teile
- Kolben, Aluminiumräder, Zylinderköpfe, Getriebe- und Pumpengehäuse, Bremssättel, Kochgeschirr
- Bauteilgröße
- Meist von etwa 100 g bis um 50 kg
- Präzision
- Etwa ±0,3 bis ±0,5 mm bei einem 100-mm-Merkmal
- Oberfläche
- Recht glatt: Ra (mittlere Rauheit) etwa 2,5 bis 6 µm
- Geeignete Losgröße
- Mittlere bis hohe Stückzahlen: einige tausend bis hunderttausende Teile pro Jahr
- Werkzeug- und Maschinenkosten
- Stahlformen kosten grob zehntausend bis hunderttausend Dollar oder mehr
- Geschwindigkeit
- Einige Minuten pro Teil und Form; oft laufen mehrere Formen nebeneinander
Stärken und Grenzen
Stärken
- Bessere Präzision und glattere Oberflächen als beim Sandguss
- Schnelles Abkühlen ergibt feines Korn und gute Festigkeit
- Wenige Gaseinschlüsse, daher lassen sich Teile wärmebehandeln und schweißen
- Formen halten für tausende bis über hunderttausend Teile
Grenzen
- Die Form ist teuer, daher lohnen sich kleine Serien nicht
- Meist auf Aluminium-, Magnesium- und Kupferlegierungen beschränkt; Stahl ist für die Form zu heiß
- Formen müssen sich aus einer starren Form lösen lassen, daher brauchen Hinterschneidungen Kerne
- Langsamer als Druckguss, und die Wände müssen dicker sein, mindestens etwa 3 bis 4 mm
Wo es eingesetzt wird
- AutomobilbauKolben, Zylinderköpfe, Räder, Bremssättel, Fahrwerksteile
- Luft- und Raumfahrt, VerteidigungGehäuse und Halterungen aus Aluminiumlegierungen
- MaschinenbauPumpengehäuse, Getriebegehäuse, Hydraulikteile
- SanitärVentilgehäuse und Fittings aus Messing und Bronze
- HaushaltswarenKochgeschirr aus Aluminiumguss, Lampen- und Möbelteile
So erkennen Sie es
- Eine recht glatte, leicht matte Oberfläche: viel feiner als beim Sandguss, etwas rauer als beim Druckguss.
- Eine saubere, gerade Teilungsnaht, wo die Stahlhälften aufeinandertrafen.
- Wände, die dicker sind als bei einem Druckgussteil, oft 4 mm oder mehr.
- Ein abgetrennter Stumpf des Eingusses, oft an einem dicken Bereich des Teils.
Im Vergleich mit
Ansehen
THORS eLearning Solutions · Eine animierte Einsteigererklärung des Schwerkraft-Kokillengusses
Densen_casting · Eine Produktionsgießerei gießt Aluminium Zyklus um Zyklus in Stahlformen
Kurtz Casting Solutions · Wie Roboter automatisierte Schwerkraftgusszellen bedienen
Kurtz Casting Solutions · Die Niederdruckvariante, bei der Metall von unten in die Form gedrückt wird
Echte Fotos ansehen
- Wikipedia: Kokillenguss — Schwerkraft-, Sturz-, Niederdruck- und Vakuumvarianten, Formwerkstoffe und Produkte
- Fotosuche auf Wikimedia Commons
Merken
- Die Form besteht aus Stahl oder Eisen und wird tausende Male wiederverwendet.
- Schwerkraft (oder Niederdruck) füllt sie, nicht Hochdruckeinspritzung.
- Besser und fester als Sandguss, günstigere Werkzeuge als Druckguss.
Mehr in Gießen
Alle 100 Verfahren
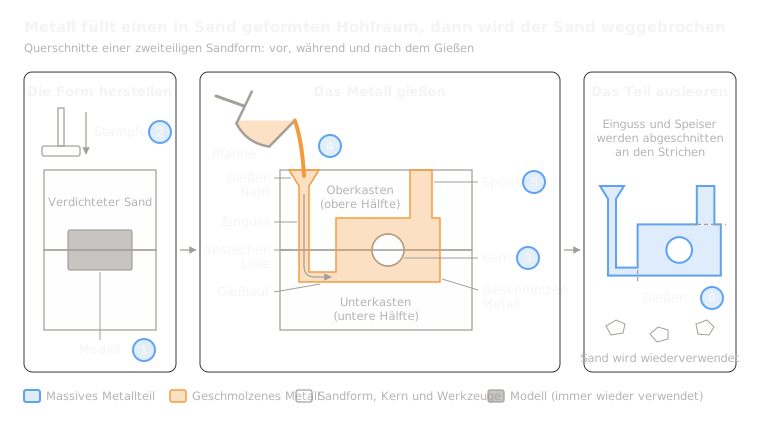 1.1ShortSandgussMetall wird in einen Hohlraum in verdichtetem Sand gegossen; der Sand wird anschließend weggebrochenLektion öffnen
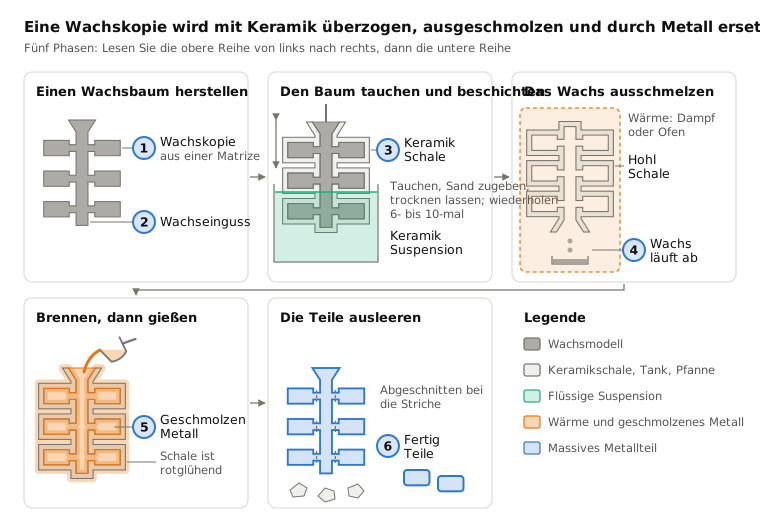
 1.2Feinguss (Wachsausschmelzverfahren)Wachskopie mit Keramik überzogen, ausgeschmolzen, dann mit Metall gefülltLektion öffnen
 1.4DruckgussMetall, mit hohem Druck in eine Stahlform geschossenLektion öffnen
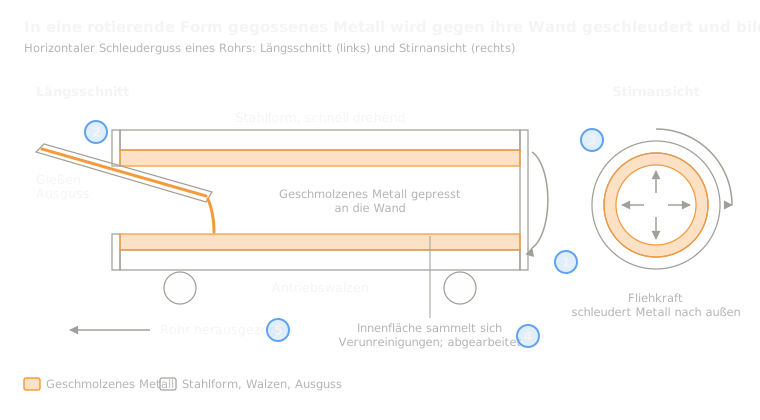 1.5SchleudergussMetall, gegen die Wand einer rotierenden Form geschleudertLektion öffnen
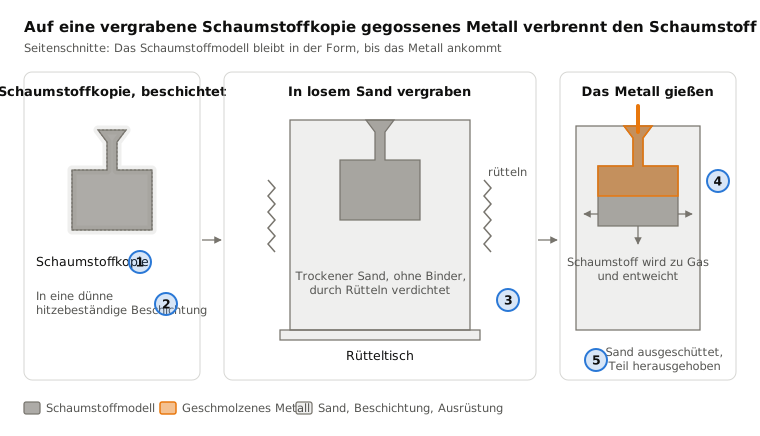
 1.6Vollformgießen (Lost-Foam-Verfahren)Metall, auf eine in losem Sand vergrabene Schaumkopie gegossenLektion öffnen
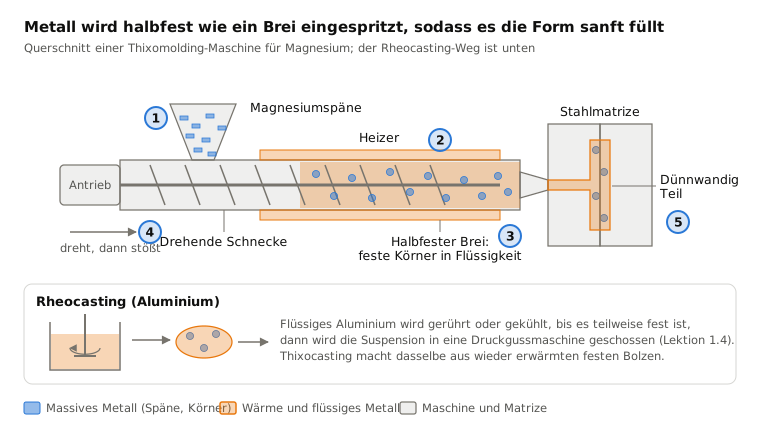
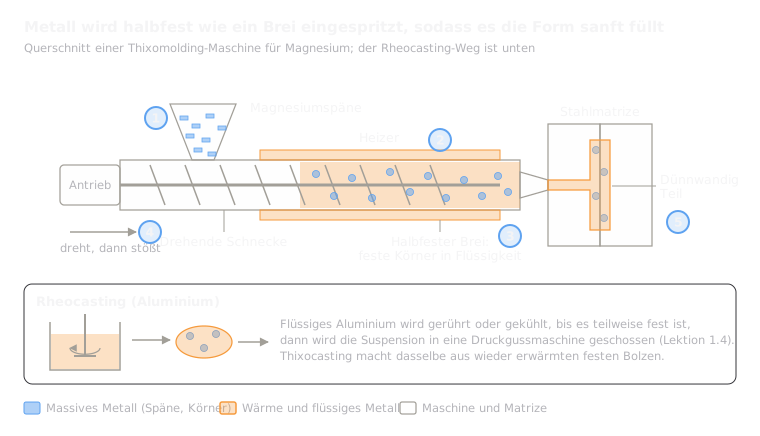 1.7Halbfestes Gießen (Thixomolding und Rheocasting)Ein halbfester Metallbrei wird in eine Stahlform gespritztLektion öffnen
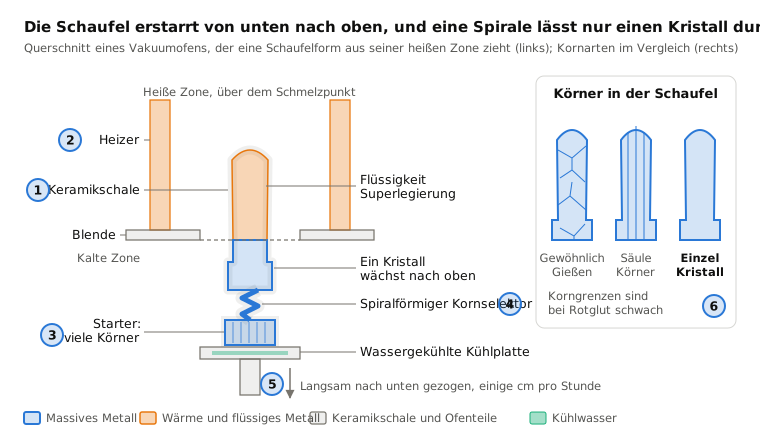
 1.8Einkristallguss (Turbinenschaufeln)Langsames Erstarren von einem Ende aus lässt das Teil als ein einziger Kristall wachsenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.