

Sandguss
Metall wird in einen Hohlraum in verdichtetem Sand gegossen; der Sand wird anschließend weggebrochen
Beim Sandguss entsteht ein Metallteil, indem flüssiges Metall in einen Hohlraum in verdichtetem Sand gegossen wird. Typische Beispiele sind Motorblöcke, Kanaldeckel und Pumpengehäuse. Es ist eines der ältesten Gießverfahren und noch immer das am weitesten verbreitete, weil die Form billig ist und fast jede Größe möglich ist.
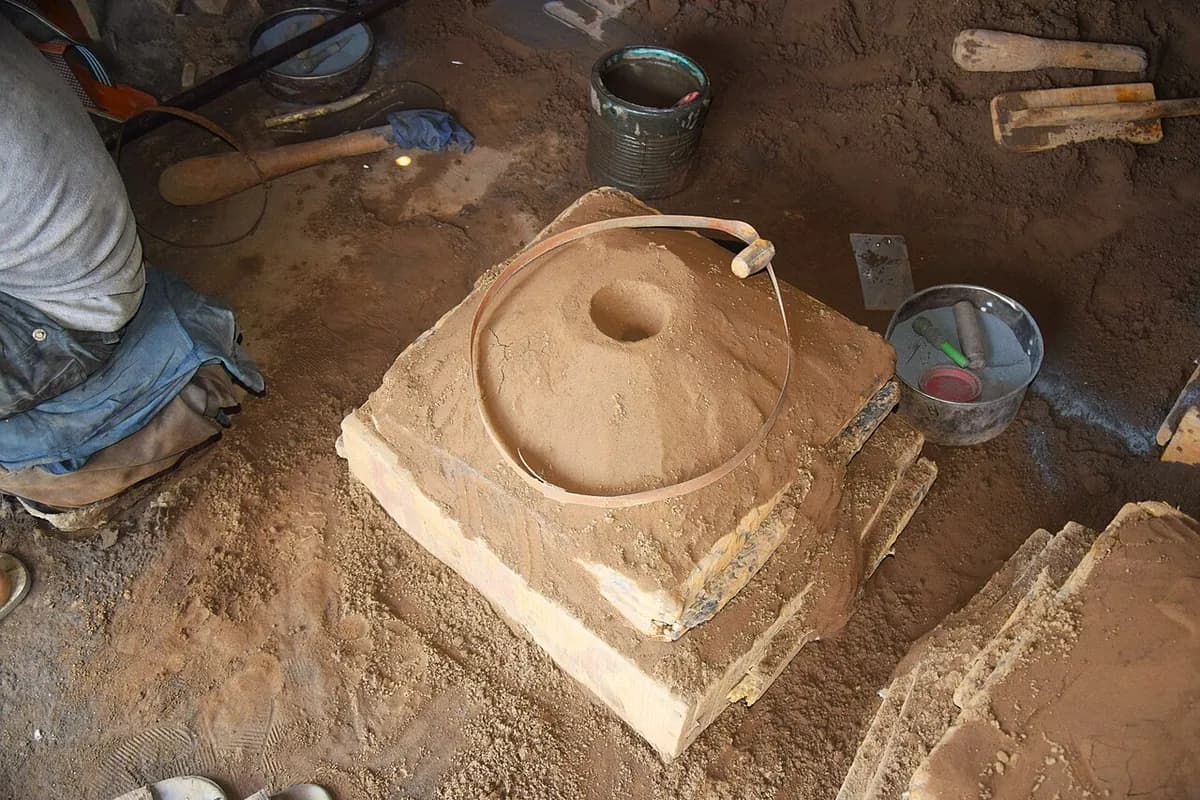
Sandguss in einer Minute, von MecMade
So funktioniert es
Ein Modell anfertigen. Ein Modell ist eine Kopie des Teils in Originalgröße aus Holz, Kunststoff oder Metall. Es wird etwas übergroß gefertigt, weil Metall beim Abkühlen schwindet.
Sand darum packen. Das Modell sitzt in einem zweiteiligen Kasten, dem Formkasten. Sand, gemischt mit Ton und Wasser (Grünsand) oder mit einem Harzbinder, wird darum gestampft (fest verdichtet), bis er seine Form hält.
Modell entfernen, Kern setzen, Form schließen. Die obere Hälfte (der Oberkasten) wird von der unteren (dem Unterkasten) abgehoben und das Modell herausgezogen, sodass ein Hohlraum bleibt. Ein Kern (ein gehärteter Sandeinsatz) kommt hinein, um ein Innenloch zu formen, Kanäle werden geschnitten, und die Hälften werden wieder geschlossen. Die Naht, an der sie sich treffen, ist die Teilungsebene.
Gießen. Flüssiges Metall wird aus einer Pfanne in den Eingusstrichter gegossen. Es läuft durch den Einguss (den senkrechten Kanal), entlang des Gießlaufs (des waagerechten Kanals) und füllt den Hohlraum.
Erstarren lassen. Das Abkühlen dauert bei kleinen Teilen Minuten und bei sehr großen Stunden, sogar Tage. Ein Speiser (ein zusätzliches Metallreservoir) versorgt das Teil beim Schwinden weiter, sodass der Lunker im Speiser entsteht statt im Teil.
Ausleeren und nachbearbeiten. Der Sand wird abgeschüttelt und wiederverwertet. Einguss und Speiser werden abgeschnitten, die Oberfläche wird gereinigt, oft durch Strahlen (Beschuss mit kleinen Stahlkugeln), und wichtige Flächen werden bearbeitet.
Wichtige Fakten
- Werkstoffe
- Fast jedes Metall, das sich schmelzen lässt: Grauguss und Sphäroguss, Stahl, Aluminium, Bronze, Messing, Magnesium
- Typische Teile
- Motorblöcke, Zylinderköpfe, Pumpen- und Ventilgehäuse, Getriebegehäuse, Kanaldeckel, Maschinenbetten
- Bauteilgröße
- Von wenigen Zentimetern bis zu mehreren Metern Durchmesser; von Gramm bis über 100 Tonnen
- Präzision
- Typischerweise etwa ±0,5 bis ±2 mm, bei großen Teilen mehr
- Oberfläche
- Rau und körnig: Ra (mittlere Rauheit) etwa 6 bis 25 µm
- Geeignete Losgröße
- Einzelstücke und Prototypen (Handformen) bis zu Millionen Teilen (automatisierte Formlinien)
- Werkzeug- und Maschinenkosten
- Modelle von einigen Hundert bis Zehntausenden Dollar; automatisierte Formlinien kosten Millionen
- Geschwindigkeit
- Stunden pro Form von Hand; automatisierte Linien fertigen bis zu mehreren Hundert Formen pro Stunde. Das Abkühlen kostet Minuten bis Stunden
Stärken und Grenzen
Stärken
- Funktioniert mit fast jedem Metall, auch mit hochschmelzendem Eisen und Stahl
- Teile von Handtellergröße bis zu vielen Tonnen
- Günstige Werkzeuge, daher sind Einzelstücke und Prototypen erschwinglich
- Kerne ermöglichen komplexe Innenkanäle
Grenzen
- Raue Oberfläche und große Toleranzen, daher müssen wichtige Flächen bearbeitet werden
- Für jedes Teil muss eine neue Form gefertigt werden
- Gaslöcher (Porosität) und eingeschlossene Sandkörner können Fehler verursachen
- Dünne Wände lassen sich schwer füllen; etwa 3 bis 5 mm sind praktisch das Minimum
Wo es eingesetzt wird
- AutomobilbauMotorblöcke aus Gusseisen, Zylinderköpfe, Bremstrommeln, Differenzialgehäuse
- Pumpen und VentilePumpengehäuse, Ventilgehäuse, Laufräder
- SchwermaschinenMaschinenbetten, Getriebegehäuse, Berg- und Baumaschinen
- Energie und SchifffahrtNaben von Windkraftanlagen, Turbinengehäuse, Schiffspropeller
- Städtische InfrastrukturKanaldeckel, Abflussroste, Rohrverbinder
- HaushaltswarenGusseiserne Pfannen, Teile für Holzöfen, Glocken
So erkennen Sie es
- Eine körnige, matte Oberfläche wie feines Schleifpapier an jeder Stelle, die nicht bearbeitet wurde.
- Eine dünne Naht oder eine kleine Stufe rund um das Teil: die Teilungsebene, an der Oberkasten und Unterkasten aufeinandertrafen.
- Flache, abgeschliffene Stellen, an denen Einguss, Gießläufe und Speiser abgetrennt wurden.
- Glänzende bearbeitete Flächen (Schraubflansche, Bohrungen) direkt neben rauen Gussflächen.
Im Vergleich mit
Ansehen
dharmesh barodiya · Jeder Schritt vom Modell bis zum fertigen Gussteil in einer Lehrwerkstatt
mrpete222 · Wie eine Grünsandform von Hand in Ober- und Unterkasten gestampft wird
General Foundry Service · Wie eine industrielle Grünsandgießerei und ihr Abguss aussehen
DISA · Wie eine automatisierte Linie Formen für die Massenfertigung herstellt und abgießt
Echte Fotos ansehen
- Wikipedia: Sandguss — Fotos von Formen, Formkästen, Kernen und Gussteilen, dazu ein Prozessdiagramm
- Wikipedia: DISAMATIC — die automatische Maschine, die vertikal geteilte Sandformen herstellt
- Fotosuche auf Wikimedia Commons
Merken
- Ein wiederverwendbares Modell formt den Hohlraum; die Sandform wird nach jedem Guss zerstört.
- Einguss, Gießläufe und Speiser führen Metall zu und speisen es nach und werden dann abgeschnitten.
- Günstig und flexibel für jede Größe, aber rau und nur mäßig präzise.
Mehr in Gießen
Alle 100 Verfahren
 1.2Feinguss (Wachsausschmelzverfahren)Wachskopie mit Keramik überzogen, ausgeschmolzen, dann mit Metall gefülltLektion öffnen
 1.3KokillengussMetall, per Schwerkraft in eine wiederverwendbare Stahlform gegossenLektion öffnen
 1.4DruckgussMetall, mit hohem Druck in eine Stahlform geschossenLektion öffnen
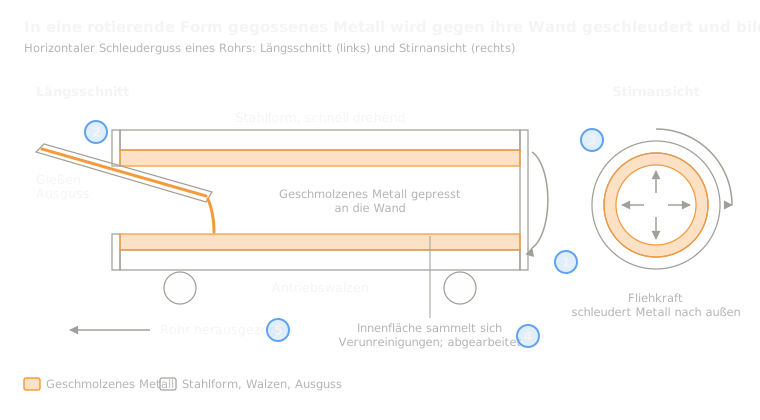 1.5SchleudergussMetall, gegen die Wand einer rotierenden Form geschleudertLektion öffnen
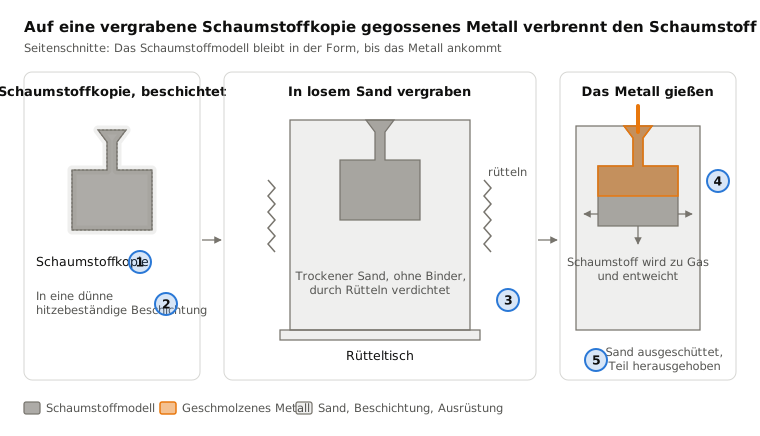
 1.6Vollformgießen (Lost-Foam-Verfahren)Metall, auf eine in losem Sand vergrabene Schaumkopie gegossenLektion öffnen
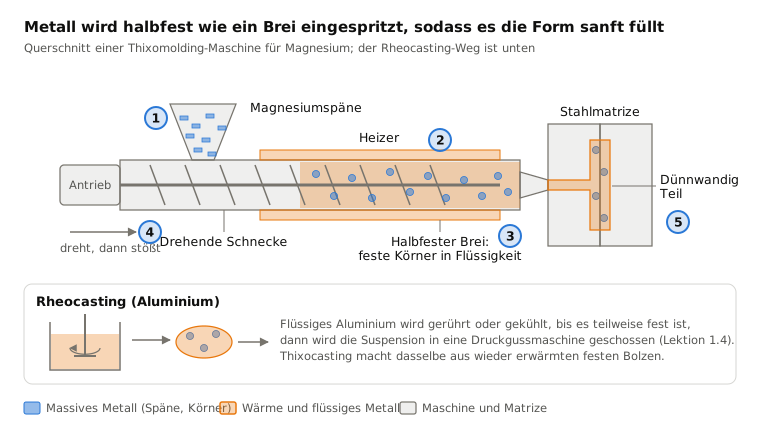
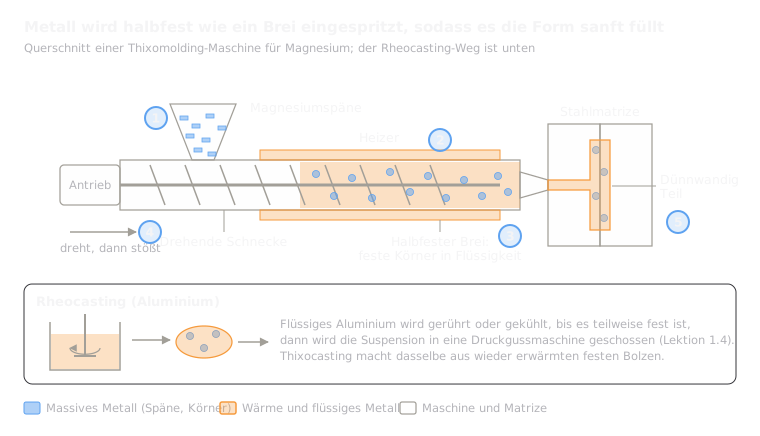 1.7Halbfestes Gießen (Thixomolding und Rheocasting)Ein halbfester Metallbrei wird in eine Stahlform gespritztLektion öffnen
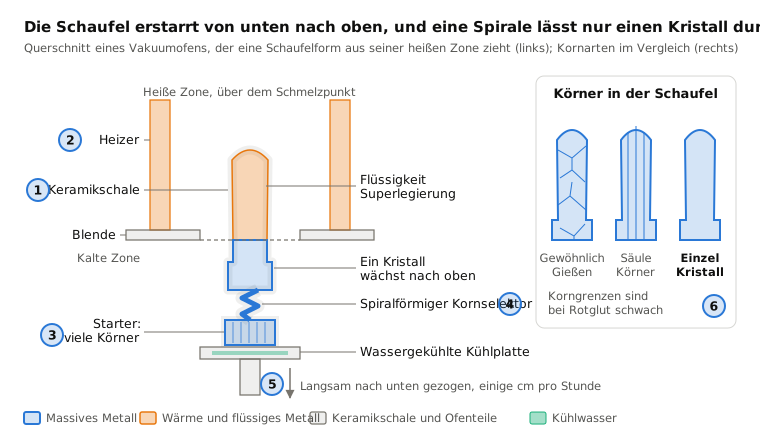
 1.8Einkristallguss (Turbinenschaufeln)Langsames Erstarren von einem Ende aus lässt das Teil als ein einziger Kristall wachsenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.