

Feinguss (Wachsausschmelzverfahren)
Wachskopie mit Keramik überzogen, ausgeschmolzen, dann mit Metall gefüllt
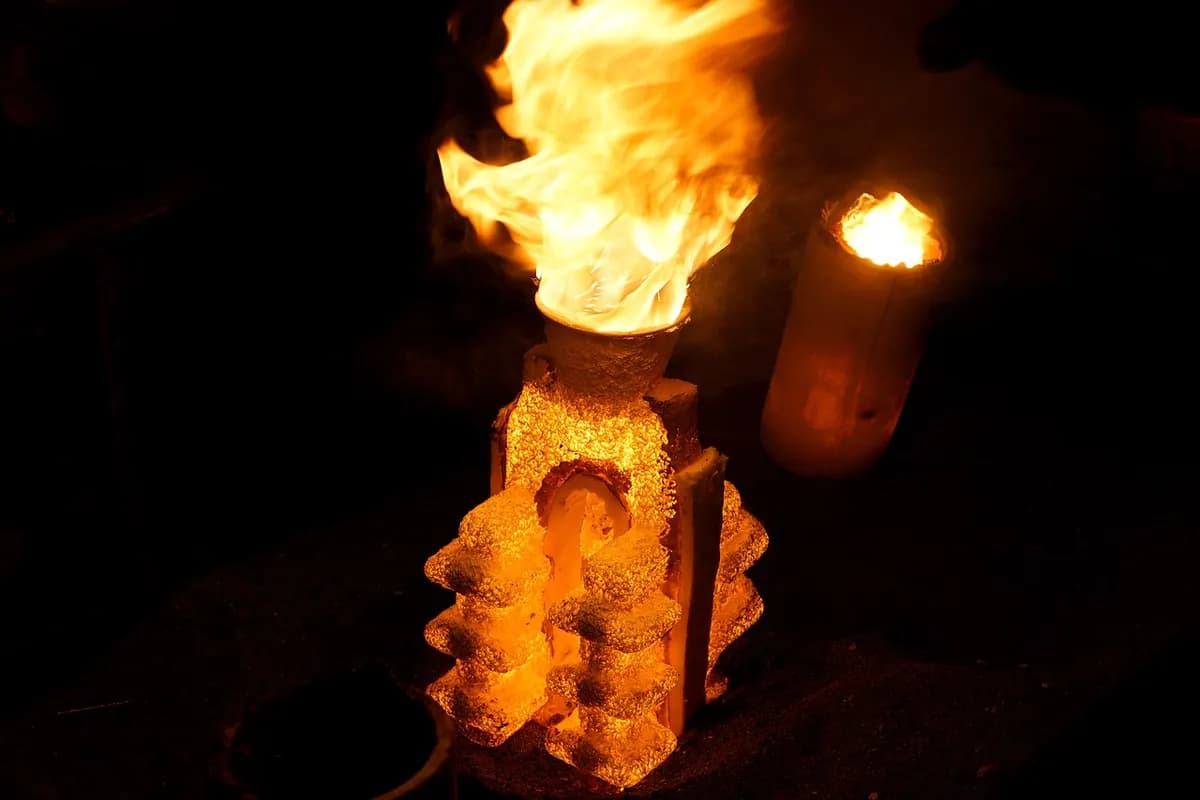
Beim Feinguss, auch Wachsausschmelzverfahren genannt, wird ein Teil in Wachs kopiert, das Wachs mit Keramik überzogen, das Wachs ausgeschmolzen und Metall in die hohle Schale gegossen. Turbinenschaufeln von Strahltriebwerken, Golfschlägerköpfe und Hüftimplantate entstehen so. Man erhält endkonturnahe Teile mit feinen Details, in fast jeder Legierung.
So funktioniert es
Wachskopien herstellen. Wachs wird in eine Metallform (eine wiederverwendbare Form) gespritzt, um ein Modell zu erzeugen, eine exakte Wachskopie des Teils. Jedes Gussstück braucht sein eigenes Modell.
Einen Baum bauen. Viele Modelle werden an einen zentralen Wachsanguss (Zuführkanal) geklebt und bilden einen „Baum“, der einige bis dutzende Teile tragen kann.
Mit Keramik überziehen. Der Baum wird in einen Keramikschlicker (eine cremige Mischung aus feinem Keramikpulver und flüssigem Bindemittel) getaucht, mit feinem Sand bestreut und getrocknet. Das wird etwa 6- bis 10-mal wiederholt, bis die Schale einige Millimeter dick ist.
Das Wachs ausschmelzen. Die Schale wird auf den Kopf gedreht und erhitzt, meist in einem Dampfautoklaven (einem Dampfofen unter Druck) oder einem heißen Ofen. Das Wachs läuft aus, oft zur Wiederverwendung, und hinterlässt eine hohle einteilige Form.
Brennen, dann gießen. Die Schale wird gebrannt, oft bei etwa 1.000 °C, um sie zu festigen und das letzte Wachs zu verbrennen. Metall wird gegossen, solange die Schale noch heiß ist, damit dünne Bereiche gefüllt werden, bevor das Metall erstarrt.
Die Teile ausschlagen. Nach dem Abkühlen wird die Schale durch Klopfen, Vibration oder Wasserstrahlen abgeschlagen. Die Teile werden vom Baum abgetrennt, und die Anschnittstümpfe (wo jedes Teil am Baum hing) werden glattgeschliffen.
Wichtige Fakten
- Werkstoffe
- Stähle und Edelstähle, Nickel- und Kobaltsuperlegierungen, Titan, Aluminium, Kupferlegierungen, Gold und Silber
- Typische Teile
- Turbinenschaufeln, Golfschlägerköpfe, Hüft- und Knieimplantate, Pumpenlaufräder, Waffen- und Schlossteile, Schmuck
- Bauteilgröße
- Meist einige Gramm bis einige Kilogramm; Spezialgießereien gehen über 100 kg hinaus
- Präzision
- Etwa ±0,1 bis ±0,25 mm bei kleinen Merkmalen, grob ±0,5 % eines Maßes
- Oberfläche
- Glatt: Ra (mittlere Rauheit) etwa 1,5 bis 3 µm
- Geeignete Losgröße
- Hunderte bis hunderttausende Teile pro Jahr; auch Einzelstücke in Kunst und Schmuck
- Werkzeug- und Maschinenkosten
- Wachsspritzformen kosten einige tausend bis zehntausende Dollar; 3D-gedruckte Modelle sparen bei Prototypen die Form
- Geschwindigkeit
- Tage bis Wochen pro Charge, meist mit Warten auf das Trocknen der Schalenschichten verbracht; viele Bäume werden parallel bearbeitet
Stärken und Grenzen
Stärken
- Sehr feine Details und glatte Oberflächen, oft mit wenig Nachbearbeitung
- Funktioniert mit hochschmelzenden Legierungen wie Superlegierungen und Edelstahl
- Komplexe Formen in einem Stück, mit wenig oder keiner Naht
- Wenig Abfall: Eingüsse und Gießtrauben werden wieder eingeschmolzen
Grenzen
- Mehr Schritte und Arbeit, daher kostet jedes Teil mehr als ein Sandguss
- Die Teile sind meist klein; große werden schwierig und teuer
- Für jedes Teil werden ein neues Wachsmodell und eine neue Schale verbraucht
- Lange Vorlaufzeit, von Tagen bis Wochen
Wo es eingesetzt wird
- Luft- und RaumfahrtTurbinenschaufeln und Leitschaufeln, Strukturhalterungen, Teile des Kraftstoffsystems
- MedizinHüft- und Knieimplantate, chirurgische Instrumente
- SportGolfschlägerköpfe
- AutomobilbauTurboladerräder, Kipphebel, kleine Ventilteile
- IndustriePumpenlaufräder, Ventilgehäuse, Hebel und Halterungen
- Kunst und SchmuckBronzeskulpturen, Ringe, Zahnkronen und -brücken
So erkennen Sie es
- Scharfe Details, klare Beschriftung und eine glatte, leicht seidenmatte Oberfläche, selbst in verborgenen Ecken.
- Keine Formnaht oder nur eine sehr schwache Linie von der Wachsform.
- Eine kleine ebene, geschliffene Stelle, wo das Teil vom Baum abgetrennt wurde (die Anschnittmarke).
- Eine komplexe Form in einem Stück, für die man sonst mehrere bearbeitete Teile bräuchte.
Im Vergleich mit
Ansehen
RAPID DIRECT · Eine animierte Schritt-für-Schritt-Erklärung des gesamten Verfahrens
Paul Hamler · Das ganze Verfahren von Hand, vom Wachs zum Metall
SIMIS · Roboter tauchen Wachsbäume in Schlicker und Sand, um Schalen aufzubauen
Dean Group International Ltd · Eine echte Gießerei: Bäume, Gießen und Abschlagen der Schale
Echte Fotos ansehen
- Wikipedia: Feinguss — eine Schale für einen Turboladerrotor, das Innere einer Schale und das fertige Teil
- Fotosuche auf Wikimedia Commons
Merken
- Jedes Teil braucht eine frische Wachskopie und eine frische Keramikschale.
- Das Ausschmelzen des Wachses hinterlässt eine nahtlose einteilige Form, daher sind die Details hervorragend.
- Präzise und glatt, aber pro Teil langsamer und teurer als Sandguss.
Mehr in Gießen
Alle 100 Verfahren
 1.1ShortSandgussMetall wird in einen Hohlraum in verdichtetem Sand gegossen; der Sand wird anschließend weggebrochenLektion öffnen
 1.3KokillengussMetall, per Schwerkraft in eine wiederverwendbare Stahlform gegossenLektion öffnen
 1.4DruckgussMetall, mit hohem Druck in eine Stahlform geschossenLektion öffnen
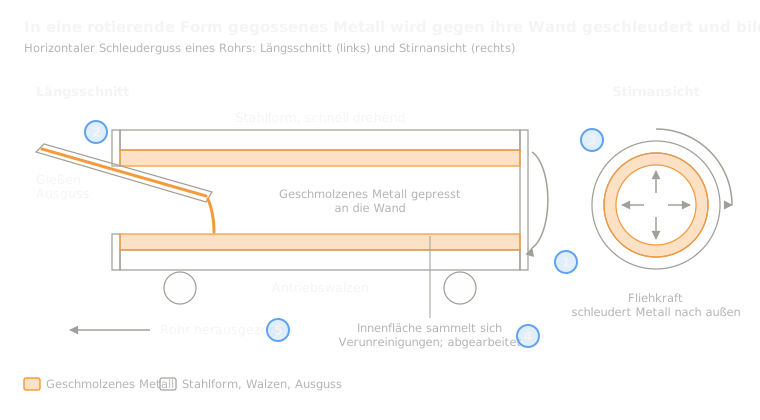 1.5SchleudergussMetall, gegen die Wand einer rotierenden Form geschleudertLektion öffnen
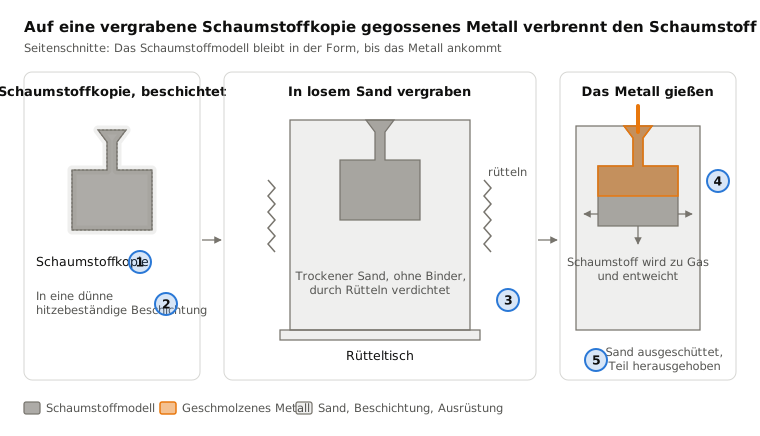
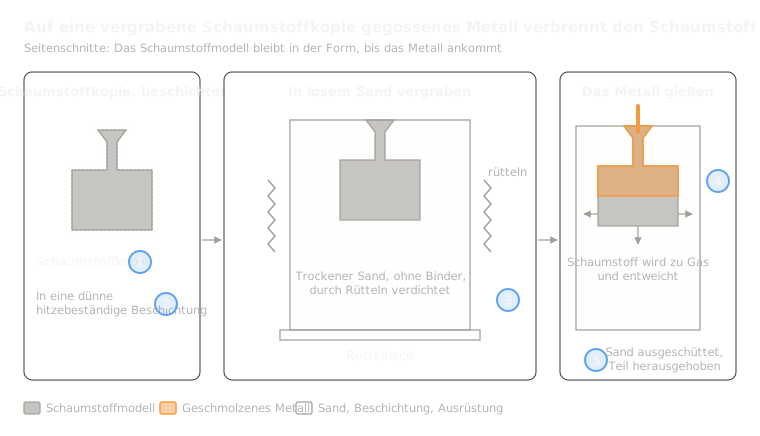 1.6Vollformgießen (Lost-Foam-Verfahren)Metall, auf eine in losem Sand vergrabene Schaumkopie gegossenLektion öffnen
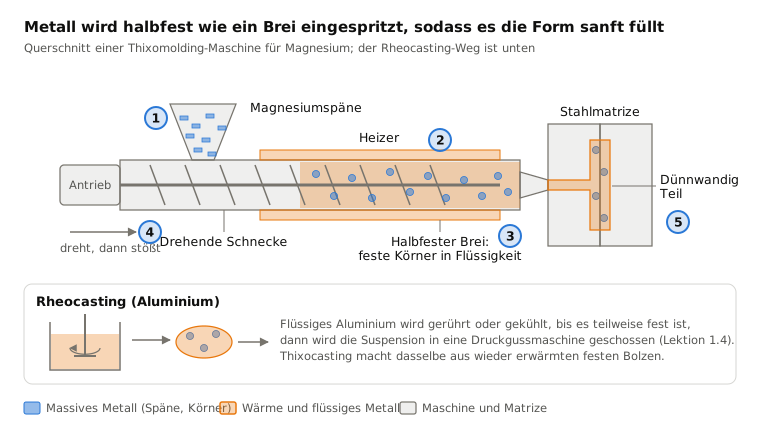
 1.7Halbfestes Gießen (Thixomolding und Rheocasting)Ein halbfester Metallbrei wird in eine Stahlform gespritztLektion öffnen
 1.8Einkristallguss (Turbinenschaufeln)Langsames Erstarren von einem Ende aus lässt das Teil als ein einziger Kristall wachsenLektion öffnen
Ausprobieren
Lassen Sie KI in Ihrem CAD arbeiten.
Modellieren Sie Bauteile, erstellen Sie Zeichnungen und automatisieren Sie Routinearbeit in Ihrer CAD-Software.